
 五度妙笔
 企业透视镜
 API商城

 数据库
农机作业机械化率提升,框架式耘锄锻造成型液压机需求升温
国内农业机械化水平持续提高,各类耕地、松土农机设备市场规模不断扩大,耘锄作为土地耕作的核心易损配件,市场消耗量逐年上涨。传统小作坊式锻造模式依靠锻锤人工操作,生产效率有限,锻件质量波动大,已经跟不上农机配件标准化量产的发展节奏。伴随农机作业机械化率提升,市场对于耐磨型耘锄、犁铲、耙片的产量与品质要求同步提高,框架式耘锄锻造成型液压机**凭借稳定的热锻能力,在农机配件制造行业的市场需求持续升温,成为众多农具加工厂设备更新换代的重要选择。
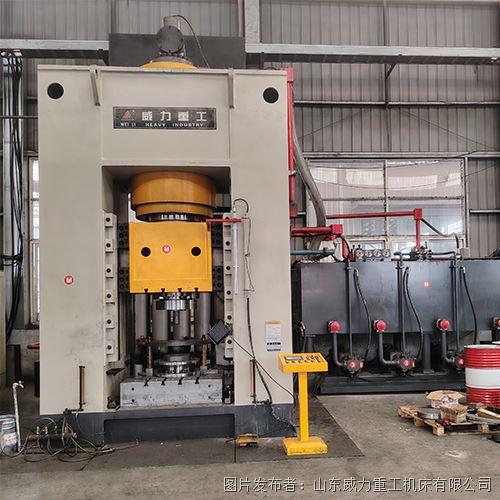
耘锄长期和土壤砂石摩擦碰撞,对锻件内部金属组织、整体耐磨性能有着严格标准,大多选用锰钢、硼钢等耐磨钢材进行热锻加工。耘锄工件属于典型偏心锻件,锻造过程中设备会承受较大的偏心载荷,普通三梁四柱液压机长期在偏心工况下作业,容易出现机身形变,造成锻件尺寸偏差,模具损耗速度加快。老式锻锤设备噪音大,冲击震动强,压力不好精准把控,容易出现锻件内部致密性不足,成品厚薄不均,后期使用过程中容易发生断裂,废品率居高不下,很难完成大批量标准化生产。
**框架式耘锄锻造成型液压机**采用整体钢板焊接封闭式框架机身结构,焊接完成之后进行完整振动时效处理,充分释放机身焊接产生的内应力,面对耘锄热锻带来的偏心冲击载荷,设备抗偏载能力更强,长时间循环重载作业机身形变量小。四角八面导向结构约束滑块运行轨迹,导向间隙可控,压制过程滑块运行平稳,降低模具受侧向力带来的磨损,延长模具使用寿命。工作台预留多组标准 T 型槽,耘锄锻造模具定位锁紧便捷,更换不同规格模具调试时间短,一台设备就可以完成多种型号耘锄、犁铲、耙片的镦粗、模锻成型工序,设备通用性较强。
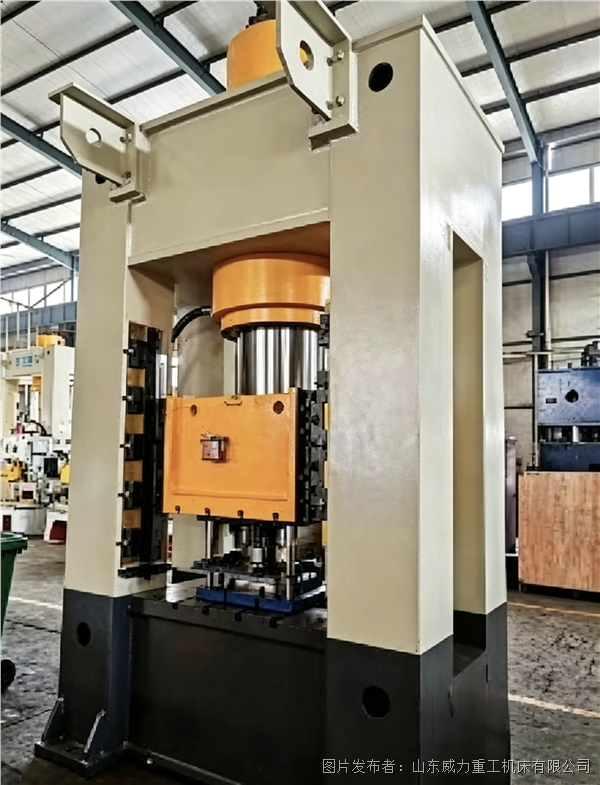
设备搭载
PLC
触控操作系统,锻造压力、保压时长、滑块下行速度、回程高度全部可以在触控面板完成设置,多套耘锄锻件的工艺参数可以直接存储调用,无需操作人员反复试机调试。热锻生产时完成快进、工进锻压、稳压保压、滑块回程整套半自动循环动作,减少人工干预,降低人为操作带来的质量差异。保压阶段能够充分压实坯料,优化锻件内部金属流线,让耘锄成品组织致密,提升工件硬度与耐磨性能。
液压系统选用集成插装阀阀组,油路管路精简,减少接头泄漏点,适配热锻车间高温的生产环境,配套散热装置,设备两班连续生产也可以把油温维持在合理区间。整机配备过载保护、行程限位、紧急停机等多重防护装置,热锻车间工况复杂,多重防护可以有效规避设备过载损坏以及生产安全隐患。500 吨、630 吨是该设备主流吨位,中小型农机配件厂优先选用 500 吨机型,面对大尺寸加厚耘锄锻件,630 吨设备压力储备更充足,适配不同规模工厂的生产需求。
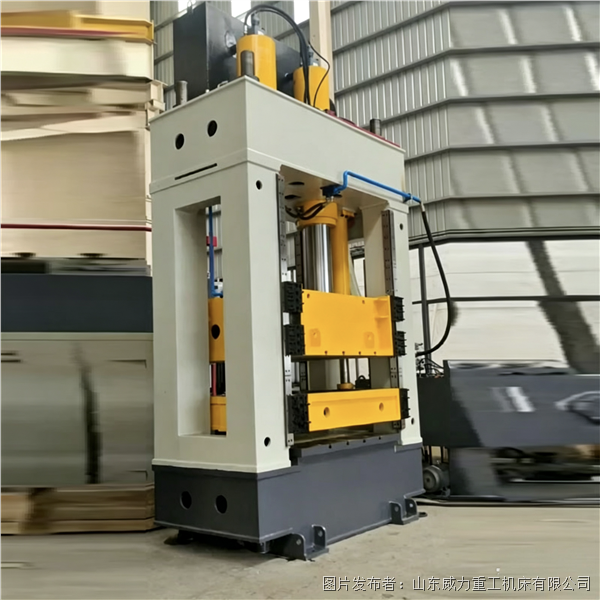
不少农具制造企业更新设备之后,借助框架式耘锄锻造成型液压机实现耘锄配件批量稳定产出,锻件报废率得到有效控制。农机配件市场竞争加剧,只依靠低廉的生产成本已经不足以站稳市场,锻件成品的一致性、耐用度成为企业竞争的关键点。在农机机械化持续发展的大环境下,框架热锻液压机为农机锻造企业提质增效提供可靠的设备支撑。


