
 五度妙笔
 企业透视镜
 API商城

 数据库
PLC 多组工艺存储,对多规格铜套冷挤压生产带来哪些实际价值
铜套冷挤压生产企业往往不会只加工单一规格产品,工程机械铜套、矿山衬套、农机轴套等工件外径、壁厚、高度差异较大,每更换一种产品,对应的挤压压力、保压时长、滑块速度、下顶出参数都需要重新调整。传统液压机依靠操作人员手动设定参数,换产时反复试模、试压,不仅耗费大量时间,还容易因参数设置偏差造成铜套充型不足、开裂、尺寸超差等质量问题。搭载
PLC
多组工艺存储功能的铜套冷挤压成型液压机,可以将不同规格铜套的成熟工艺方案预先存入系统,换产时直接调取对应参数组,大幅缩短调试周期,提升多品种生产的灵活性与稳定性。
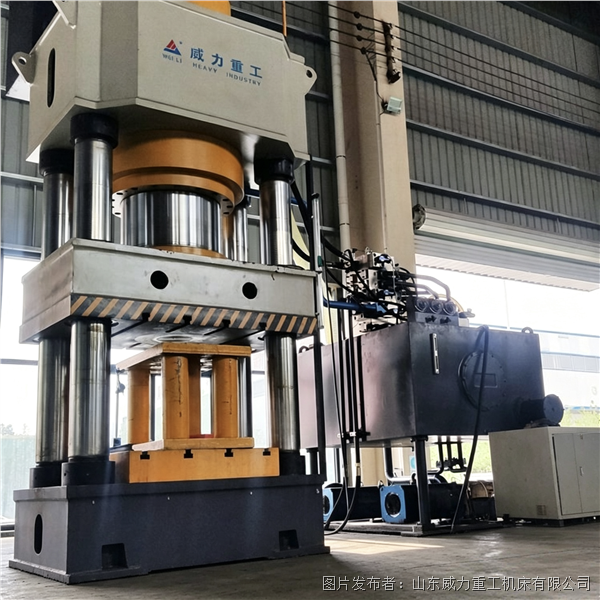
PLC 多组工艺存储的核心价值,首先体现在换产效率提升上。以 630T/800T 铜套冷挤压成型液压机为例,设备可存储数十组乃至上百组工艺参数,每组参数独立对应一种铜套产品的完整压制流程,包含快下速度、工进速度、挤压压力、保压时间、泄压时长、顶出速度、回程速度等全部关键数据。生产 A 规格铜套时调用第一组参数,切换到 B 规格厚壁铜套时直接调取第二组,无需操作人员逐项重新输入,几分钟内即可完成换产准备。对于订单批次多、单批数量不大的铜件加工厂来说,这种快速换产能力直接提升设备有效开机时长,减少停机等待损耗。
其次,工艺存储功能能够稳定铜套成型品质,降低人为操作失误带来的质量波动。铜套冷挤压对参数敏感度高,挤压压力偏低会导致工件充型不饱满,保压时间不足会造成回弹超差,滑块速度过快则容易引发金属流动不均、表面裂纹。成熟工艺参数经过反复试模验证后存入 PLC,每次生产都按同一套标准执行,避免不同班次、不同操作人员凭经验调整带来的参数差异。即便新员工上岗,也只需按产品编号调取对应工艺组,即可输出与老操作工一致的压制效果,保障多批次铜套尺寸精度、表面质量的一致性,降低废品率。
第三,多组工艺存储便于企业沉淀自身工艺数据库。铜套冷挤压工艺不是一成不变的,随着坯料材质批次变化、模具磨损、季节温度波动,参数需要微调优化。PLC 系统支持对已有参数组进行修改覆盖,每一次工艺优化后的成熟方案都可以更新保存,逐步形成属于企业自身的铜套冷挤压工艺库。长期积累下来,不同材质(黄铜、青铜、铜合金)、不同壁厚、不同变形量的铜套都有对应最优参数,新产品开发时可以参考相近规格参数快速起步,缩短新品试模周期,也避免核心工艺随人员流动而流失。
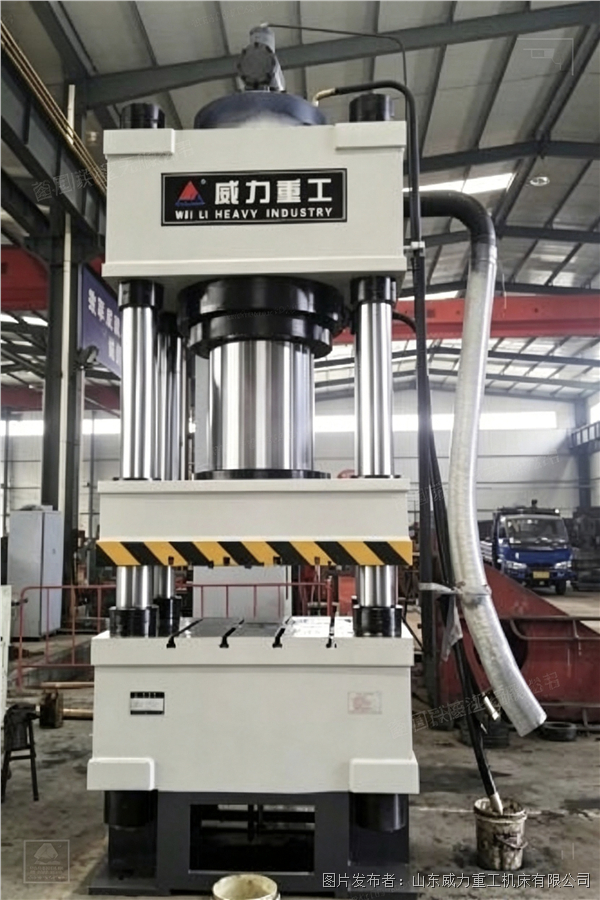
此外,PLC 工艺存储通常与设备其他自动化功能联动。参数组调取后,压力、行程、时间阈值自动生效,配合过载保护、行程限位、故障报警等功能,设备在参数范围内安全运行,超压、超程时自动停机报警,既保护模具与设备,也防止违规操作造成安全隐患。部分机型还支持参数权限管理,只有技术人员可以修改存储参数,普通操作工仅能调用,避免误操作改动核心工艺,适合规模化铜套生产车间的规范化管理。
需要说明的是,PLC 多组工艺存储是提升生产管理效率的辅助手段,并不能替代合理的模具设计与工艺研发。参数存储的前提是企业已经通过试模获得成熟可靠的工艺方案,存储功能只是把这些方案标准化、可复用化。对于首次加工的全新规格铜套,仍需要技术人员结合工件材质、变形量、模具结构进行试压验证,确认参数稳定后再存入系统。
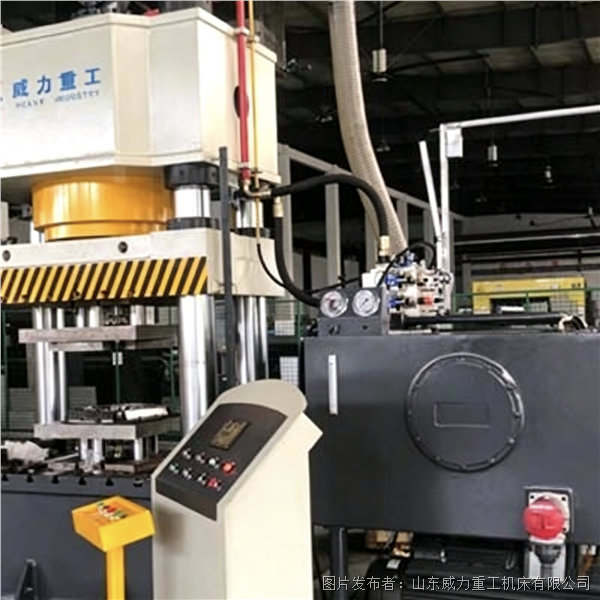
总体来看,对于同时加工多种规格铜套的生产企业,配备 PLC 多组工艺存储的冷挤压液压机,能够切实减少换产调试时间、稳定工件成型质量、沉淀企业工艺数据、降低人为操作风险,是铜套冷挤压从经验型生产向标准化、数字化生产升级的重要基础配置。在 630T/800T 主力铜套冷挤压机型上,该功能已逐渐成为标配,也是采购选型时值得重点关注的一项实用性能指标。


