
 五度妙笔
 企业透视镜
 API商城

 数据库
铝筒冷挤压工件开裂,从设备结构层面分析缺陷产生原因
铝筒冷挤压属于大变形量的金属塑性加工工艺,工件开裂问题,多数时候大家优先从原材料材质、模具设计、润滑工艺角度查找问题,却常常忽略液压机自身结构带来的影响。同等物料、同等模具条件下,设备机身刚性、滑块导向形式、顶出机构结构等硬件配置不达标,同样会造成铝筒侧壁、底部、转角位置出现裂纹,直接提升产品报废率。
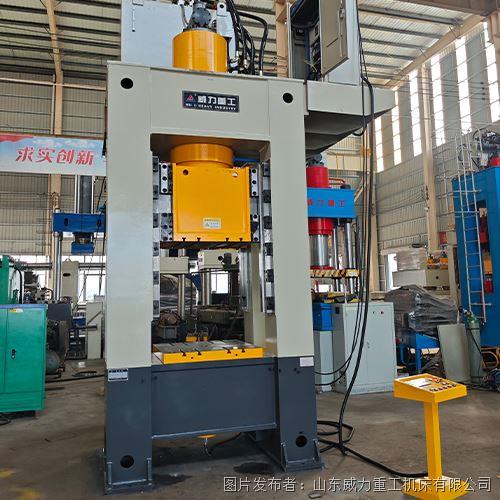
机身框架刚性不足是造成铝筒开裂的重要诱因。冷挤压瞬间会产生巨大反作用力,如果机身结构单薄,没有经过振动时效消应力处理,设备受载荷作用会发生弹性形变。挤压过程中机身出现不规则的张开变形,滑块运行轨迹随之偏移,模具上下模对中精度被破坏,铝筒坯料承受不均匀挤压力,局部应力集中超出铝合金材料承受极限,工件转角与筒壁位置就容易产生裂纹。长期连续生产之后,机身形变逐步累积,开裂缺陷会出现频次会进一步升高。
滑块导向结构设计不合理,会直接带来偏载挤压问题。普通简易导向结构,在铝筒偏心挤压工况下,滑块容易发生倾斜。滑块倾斜之后,模具型腔各处受力不均衡,坯料一侧受压过大,另一侧受压不足,金属材料流动速度不一致,筒壁部分位置材料流动受阻,内部产生剪切应力,成型结束之后铝筒就会出现纵向或者横向开裂。八面可调导向结构可以有效约束滑块偏移,导向间隙可根据工况微调,降低偏载带来的成型缺陷,反之导向间隙过大、导轨耐磨件磨损之后没有及时调整,开裂问题就会频繁出现。
下顶出机构结构缺陷同样会引发工件开裂。冷挤压完成之后铝筒紧紧包裹在凸模之上,如果下顶出油缸推力不均衡、顶出速度过快,工件会承受猛烈的局部顶出力,铝筒还没有完全回弹,局部受力过大,筒底与筒壁衔接位置容易被顶裂。部分设备顶出行程控制精度差,顶出动作粗暴,也会对成型后的铝筒造成机械损伤,产生隐性裂纹,后续使用过程裂纹进一步扩张。
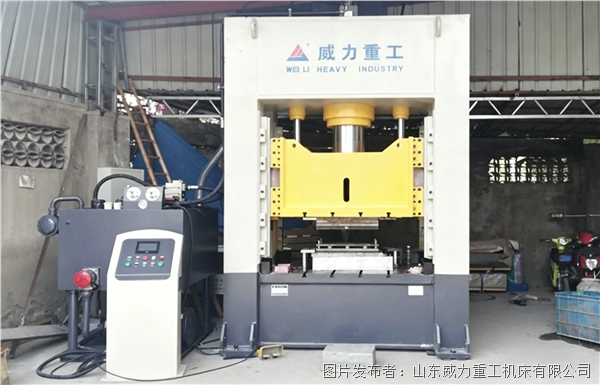
液压机机架与滑块的装配精度,也会间接影响成品质量。设备装配误差大,滑块和工作台垂直度达不到工艺要求,上下模具合模后存在微小倾斜,挤压时坯料受力分布失衡。即便模具加工精度很高,受设备装配偏差影响,依旧会出现铝筒局部应力集中,形成开裂缺陷。
很多生产现场遇到铝筒开裂,反复调整物料、修改模具、更换润滑介质,却收效甚微,问题根源就在于设备结构短板。模具、物料属于工艺条件,而液压机机身、滑块导向、顶出机构属于成型基础硬件。硬件先天不足,再好的工艺参数也很难稳定产出合格工件。
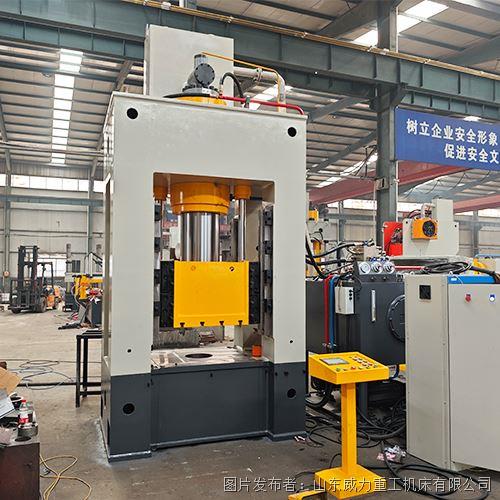
在设备选型阶段,应当关注机身焊接时效处理工艺、滑块导向形式、下顶出机构控制精度。针对铝筒这类大变形冷挤压工况,优先选择高刚性闭式框架机身、八面可调导向、顶出速度可控的成型设备。设备投入使用之后,也要定期检查导轨间隙,校验滑块与工作台垂直度,及时维护顶出机构,消除设备结构层面带来的开裂隐患,稳定铝筒冷挤压的成品良品率。


