
 五度妙笔
 企业透视镜
 API商城

 数据库
四角八面导向结构对半轴套管模锻成品质量带来哪些影响
半轴套管是汽车车桥总成当中的关键安全承载部件,工作状态下长期承受车身载荷、路面冲击以及扭矩传递,其锻件内部组织致密程度、外形尺寸精度、壁厚均匀性直接关系到整车行驶安全。在框架式液压机热模锻生产过程中,高温坯料被挤压进入模具型腔,金属流动路径复杂,坯料摆放偏差、模具型腔不对称、锻件截面突变等因素,都会在滑块下行过程中产生较大的侧向偏心载荷。四角八面导向结构作为框架液压机滑块部位的核心承载与导向部件,承担着抵消侧向分力、约束滑块运行轨迹、保证上下模具精准合模的关键作用,导向配置的优劣,会直接反映在半轴套管锻件的尺寸精度、成型饱满度、缺陷发生率以及模具使用寿命上,很多生产企业往往只关注设备公称压力参数,却忽略导向系统对成品质量带来的连锁影响。
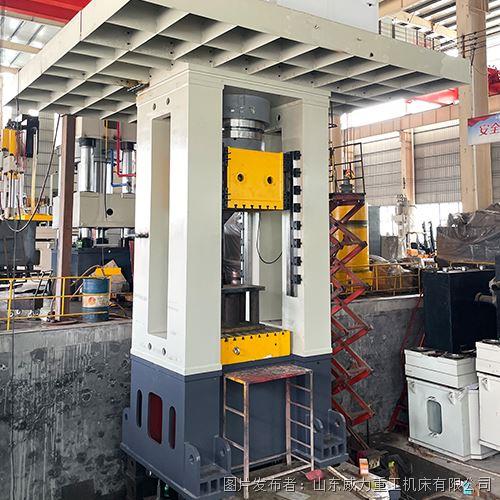
普通简易导向结构通常只在滑块两侧设置有限的导向面,导向接触面积小,有效导向长度短,在半轴套管热锻的偏心工况下,滑块容易发生微小偏转。滑块一旦出现倾斜,上模和下模就会产生错位,坯料在模腔内流动受阻,金属无法充分填充模具边角位置,锻件就会出现缺料、边角充型不足的现象。同时滑块偏移还会造成锻件内外圆同轴度偏差,加工出来的半轴套管毛坯壁厚分布不均匀,后续机加工切削余量忽大忽小,局部位置切削量过大甚至暴露内部缺陷,严重时直接造成锻件批量报废。四角八面导向结构,滑块四个方向的八个面全部设置导向副,导向接触面积大,有效导向长度长,面对锻造产生的各个方向侧向分力,多组导向面可以同时分担载荷,限制滑块偏转幅度,维持滑块垂直下行的运动轨迹,保证上下模具合模对位精度,从源头上减少锻件错位偏移的发生。
从滑块受力层面来看,半轴套管模锻时,主油缸输出垂直锻打压力完成坯料挤压成型,这是设备的主作用力方向。而坯料在高温塑性变形过程中,由于型腔结构不对称、金属流动阻力不一致,会产生垂直于主压力方向的侧向分力,这部分侧向力全部传递至滑块导向部位。四角八面导向拥有八组滑动配合面,可以把集中的侧向载荷分散到更大的接触面积之上,降低单位接触面压强,减少导向部件局部磨损。如果导向接触面积小,局部压强过高,耐磨部件磨损速度加快,导向间隙会在短时间内变大,设备投入生产一段时间后锻件质量就会出现波动,表现为同一批次锻件尺寸偏差忽大忽小。四角八面导向结构一般还设置间隙调节机构,生产现场可以根据设备磨损情况微调导向间隙,把间隙控制在合理区间,既不会因为间隙过大造成滑块晃动,也不会间隙过小引发滑块卡滞、运行阻力增大、导向面拉伤等问题。
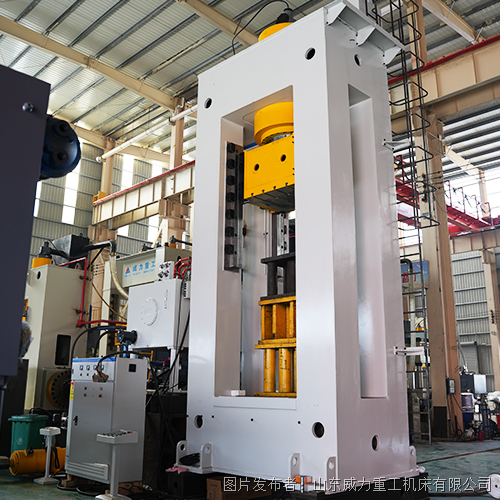
导向系统状态除了影响锻件外形尺寸精度,同样会影响锻件内部成型质量。滑块运行平稳时,坯料在模腔内受到均匀的垂直压力,金属流动有序,能够充分填充型腔各个部位,锻件内部组织致密,流线分布连续合理。如果滑块发生偏转,坯料局部受力过大、局部受力不足,金属流动紊乱,锻件内部容易出现折叠、流线切断、组织疏松等缺陷,这些内部缺陷在后续机加工和使用过程中容易引发裂纹,对半轴套管这类安全件来说是严重的质量隐患。稳定可靠的四角八面导向,保障模具合模位置精准,锻件主要承受均匀的垂直锻打压力,金属充模过程平稳有序,有利于获得组织致密、流线连续的优质锻件。
导向结构对模具使用寿命的影响同样不容忽视。滑块发生偏转倾斜,模具就会承受额外的剪切力,模具分型面、刃口部位容易出现崩口、啃伤、磨损加快,企业频繁更换模具会拉高生产成本,同时频繁停机换模也会降低生产线整体产出效率。稳定的四角八面导向,保障模具合模位置精准,模具主要承受垂直锻打压力,减少非正常剪切作用力,延长模具使用周期,减少停机换模频次,提升半轴套管锻造生产线整体产出效率。
热锻工况环境恶劣,现场伴随高温辐射、氧化皮飞溅、润滑石墨粉尘,氧化皮和杂质一旦进入导向配合间隙内部,会加剧导向滑动副磨损,造成导向面拉伤。配置四角八面导向的框架式液压机一般搭配防尘防护组件,减少氧化皮侵入导向间隙。日常生产维护当中,需要定期清理导向面氧化杂物,加注耐高温润滑介质,定期检测导向间隙数值,出现间隙超标及时调整更换耐磨板,避免导向间隙持续扩大带来锻件批量质量问题。同时要关注导向面是否出现拉伤、点蚀,发现异常及时处理,防止磨损进一步恶化。
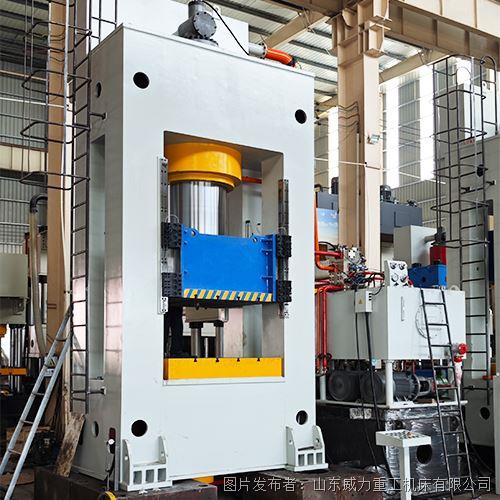
对于半轴套管这类安全类锻件生产,不能只看重设备吨位参数。选型阶段应当重点考察导向结构形式、导向有效接触长度、导向面材质与热处理方式、间隙调节方式、防尘防护设计。良好的四角八面导向结构,能够有效化解模锻过程中的偏心侧向载荷,降低锻件偏移、缺料、壁厚不均、内部折叠等缺陷,稳定毛坯锻造品质,同时延缓模具损耗,为车桥零部件锻造生产提供可靠保障。生产企业在设备投入使用后,也要建立导向系统定期检查维护制度,把导向间隙纳入日常点检项目,确保设备长期处于稳定的精度状态,从设备层面保障半轴套管锻件质量的一致性和可靠性。


