
 五度妙笔
 企业透视镜
 API商城

 数据库
剖析卧式单臂液压机导向结构对偏心压装加工的影响
在轴套压装、长轴校直等实际生产工况当中,工件摆放偏差、模具受力不对称,很容易产生偏心载荷。卧式单臂液压机主要承担长杆件校正、零部件过盈压装作业,加工过程偏心现象较为常见。导向结构作为设备当中承受侧向力的核心部件,直接决定设备在偏心压装条件下的运行稳定性,也会影响工件成品精度、模具使用寿命。很多采购用户重点关注设备公称压力,却忽视导向系统配置,生产阶段便会频繁出现工件压装错位、模具磕碰损坏、部件过早磨损等各类问题。
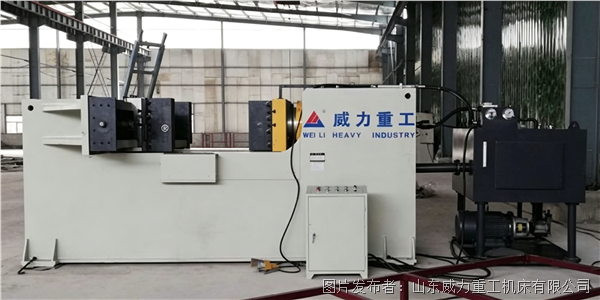
卧式单臂液压机采用水平横向施压模式,和立式液压机受力状态存在明显区别。立式设备油缸垂直向下,载荷沿竖直方向传递;而卧式设备压头水平推进,一旦出现偏心载荷,就会产生侧向分力,该侧向力会全部传递给导向部件。如果导向结构刚度不足、导向间隙偏大,压头就会出现偏移倾斜,压装时轴套容易发生倾斜卡滞,轴类校直会出现局部受力不均,加工出来的工件同轴度不达标,严重时还会造成模具崩裂。因此导向结构不只是起到简单限位导向作用,更是抵消偏心侧向力、平衡设备受力的关键载体。
目前卧式单臂液压机主流采用多根实心导杆配合耐磨滑动套的导向形式,导杆经过调质以及表面淬硬处理,表面硬度得到提升,降低滑动摩擦带来的损耗。整套导向机构分布在压头上下两侧,当压头遭遇偏心载荷,一侧导杆承受挤压,另一侧导杆起到约束限位作用,以此限制压头偏转幅度。导向间隙是非常关键的参数,间隙过大,压头会存在晃动余量,偏心工况下偏移量会被放大;间隙过小,压头运行阻力上升,温度升高之后部件热膨胀容易出现卡滞现象。合理控制导向间隙,才能兼顾设备运行顺滑度与抗偏载能力,适配持续的偏心压装作业。

偏心压装过程的受力可以简单分为主压力与侧向分力,主压力由主油缸输出完成工件压装成型,侧向分力全部由导向机构承担。当工件摆放稍有偏移,压头接触工件瞬间就会生成侧向力,导杆与耐磨套之间会产生滑动摩擦。导向部件材质不达标,长期承受交变侧向载荷,耐磨套会快速磨损,导向间隙随之持续变大,设备精度会逐步衰减。部分设备导向行程短,压头伸出较长时有效导向接触面积变小,抗偏载能力会明显下降,面对大过盈量轴套压装,更容易发生压头倾斜。加长型导向结构可以增大导向接触长度,即便压头伸出距离较大,依旧可以维持足够的受力接触面,分散偏心带来的侧向作用力,降低局部压强,减缓导向部件磨损速度。
导向结构状态,还会间接影响液压系统的工作状态。压头出现倾斜偏移之后,油缸活塞杆会承受径向力,破坏油缸内部密封件,会增大油缸渗漏的风险。很多工厂设备使用一段时间出现漏油,除去密封件自然老化,偏心工况下导向失效是重要诱因。维护过程中,需要定期检查导向间隙,及时调整耐磨滑动套,清理导杆表面杂质,加注润滑油脂,减少干摩擦带来的损耗,避免导向间隙持续恶化。
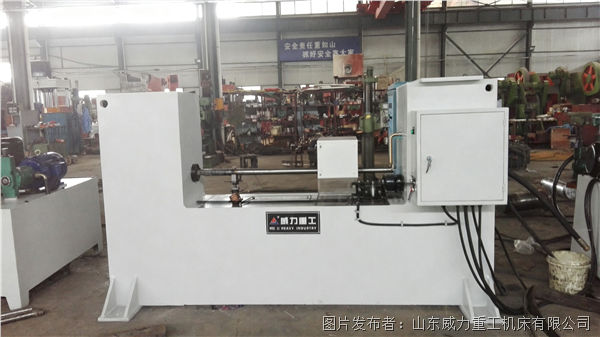
实际选型和生产使用环节,不能只参考设备压力参数,需要结合自身偏心压装工况考察导向结构配置。面对轴套过盈装配、弯曲长轴校直这类经常产生偏心载荷的加工场景,优先关注导向接触长度、导杆材质、间隙调节结构。良好的导向结构,能够抵消压装带来的侧向分力,保证压头水平平稳进给,减少工件压装错位,延长模具、油缸的使用寿命,保障批量加工条件下工件尺寸的一致性。


