
 五度妙笔
 企业透视镜
 API商城

 数据库
探析粉末压制液压机如何解决活性炭滤芯分层开裂缺陷
活性炭炭棒滤芯作为净水设备核心过滤元件,依靠压缩活性炭的微孔结构完成水体杂质吸附,滤芯成品的致密均匀程度直接决定过滤效果。在实际规模化生产过程中,分层、开裂、掉块是活性炭滤芯压制最常见的质量缺陷,不少生产企业遇到次品率居高不下的问题,大多将原因归结为活性炭原料配比,却忽略了粉末压制液压机的工艺性能对制品成型起到的决定性作用,预压排气效果、保压控制精度、机身刚性、脱模机构设计,每一项都会影响最终滤芯成品品质。
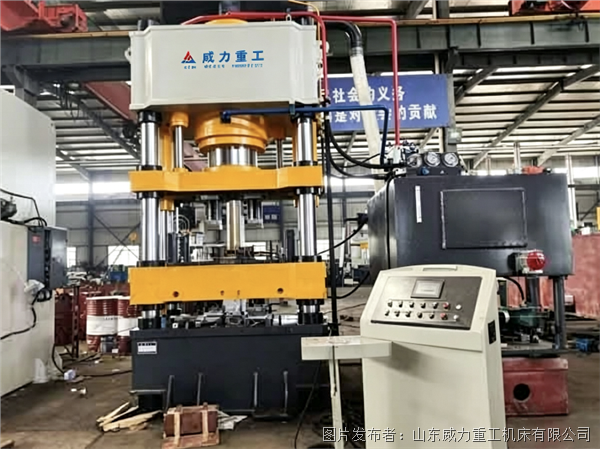
活性炭粉末质地疏松,粉料内部裹挟大量空气,当模具快速合模加压时,封闭在粉料缝隙当中的空气来不及向外排出,就会被包裹在坯体内部。制品成型脱模之后,内部残留的气体发生膨胀,滤芯就会出现层间分离、表面裂纹。普通液压机只设置单次直接加压模式,滑块快速下压,空气无法有序释放,即便原料配方没有问题,依然会大批量产出存在内伤的半成品。专用活性炭滤芯挤压成型液压机针对这一痛点,设计分段预压排气工艺,滑块接触炭粉原料之后自动切换低速工进模式,压力分阶段逐步上升,压制过程中滑块短暂停顿,让粉料间隙内的气体充分逸散,从源头减少气泡残留,降低分层开裂发生概率。
保压参数的精准控制同样是滤芯成型的关键环节。炭粉属于多孔松散物料,加压之后粉料颗粒之间需要一定时间完成位移、挤压、互相嵌合。如果保压时间设置过短,颗粒没有充分压实结合,脱模之后坯体内部结合力不足,受到轻微震动就会开裂碎掉;保压时间过长,又会降低整条生产线的生产节拍,影响产能。粉末压制液压机依靠
PLC
触控系统,能够自由设定保压时长、保压压力,压力闭环系统实时监测油缸输出压力,保证保压阶段压力稳定不回落,让活性炭颗粒充分咬合,坯体整体密度均匀,提升滤芯自身结构强度。
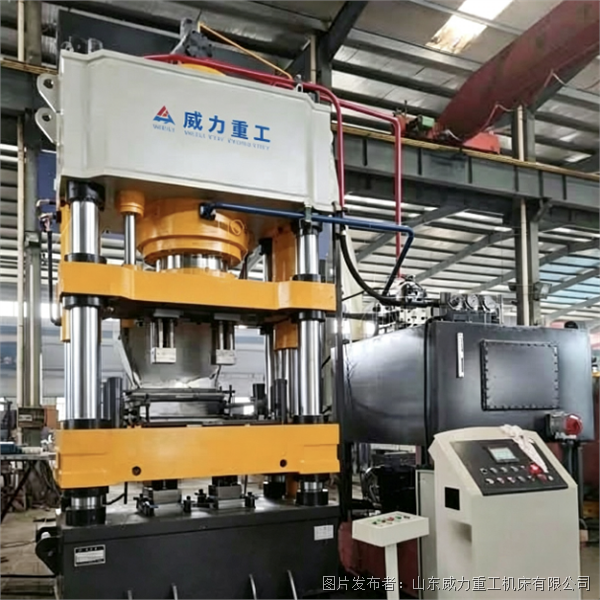
除了排气与保压工艺,设备机身刚性与导向精度同样不可忽视。在高压粉末压制工况下,如果设备机身刚度不足,滑块运行过程出现偏移倾斜,模具就会承受侧向力,模腔内各处受压不一致,滤芯局部位置压力过大产生裂纹,局部压力不足造成疏松缺料。三梁四柱结构液压机,横梁经过焊接与振动时效处理消除内应力,淬火镀铬立柱配合高精度导向套,保障滑块垂直下行,模具合模对位准确,模腔内部压力分布均衡,整只滤芯各个部位受压均匀,有效规避局部应力集中带来的开裂问题。
脱模工序是产生缺陷的最后一道风险点。成型后的活性炭滤芯坯体强度较低,如果顶出速度过快、顶出力不均衡,脱模瞬间容易出现崩裂、端面缺损。适配滤芯生产的液压机配备独立可控液压顶出机构,可以调节顶出速度与顶出力,平缓将工件从模具内部推出,减少脱模冲击对滤芯坯体的破坏,保障成型工件完整出料。
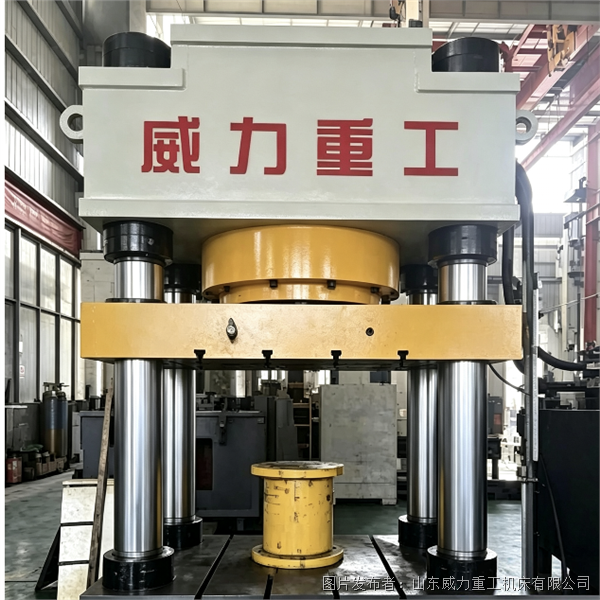
生产现场,缺陷往往是多重因素叠加形成。原料湿度、炭粉颗粒配比、模具光洁度固然重要,但设备的工艺能力是基础前提。很多企业改造生产线之后,通过优化液压机预压排气逻辑、校准保压参数,就可以显著降低滤芯分层开裂次品率,减少活性炭原料浪费,提升生产效益。所以在设备选型阶段,不能只看设备吨位大小,更要重点考察设备是否具备分段预压排气、压力闭环保压、可调柔性顶出这些粉末成型专用功能,才能稳定产出高密度、无裂纹的合格活性炭炭棒滤芯产品。


