
 五度妙笔
 企业透视镜
 API商城

 数据库
汽车散热罩深拉伸成型工艺与液压设备配套要点
在汽车零部件钣金加工行业,汽车散热罩作为散热系统的核心防护构件,多采用冷轧钢板、镀锌薄板冲压成型,产品结构带有深度拉伸型腔,成型过程极易出现板材起皱、侧壁拉裂、工件回弹、尺寸不一致等缺陷。深拉伸工艺对设备、模具、板材三者的协同匹配度要求很高,很多汽配加工厂在投产阶段出现废品率居高不下的问题,大多是工艺参数调试不当或是液压设备选型配套不合理导致。掌握汽车散热罩深拉伸成型工艺与液压设备配套要点,是稳定产品质量、降低生产成本的关键。
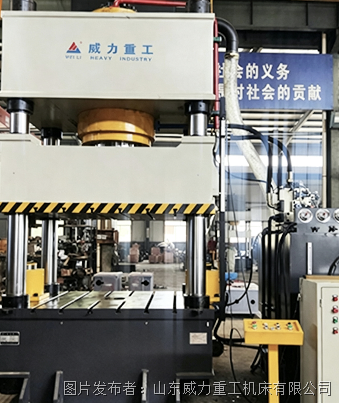
汽车散热罩深拉伸成型,本质是在压力作用下,平板坯料在模具型腔中发生塑性变形,逐步被拉入凹模形成带深度腔体的零件。薄板材料在拉伸时,法兰区域会产生切向压应力,压应力过大就会产生褶皱;而筒壁位置承受拉应力,一旦拉应力超过板材抗拉极限,就会直接撕裂。想要规避这类缺陷,单纯依靠模具打磨远远不够,液压设备的性能、结构、液压控制系统,都会直接影响成型结果。整套生产流程包含板材下料、坯料定位、压边、滑块拉伸成型、保压定型、滑块回程、工件顶出几个环节,每一步的压力、速度都需要精准可控,这就对拉伸专用液压机提出特殊要求。
液压垫是深拉伸设备里至关重要的配套结构,也是汽车散热罩成型最核心的配置。普通液压机没有独立液压垫,压边力无法单独调节,很难适配薄板深拉伸工况。带内置液压垫的四柱拉伸液压机,可以独立设定压边力大小,在拉伸过程中保持压力稳定,均匀压住板材法兰,抑制褶皱产生。压边力过小,板材法兰容易失稳起皱;压边力过大,则会增大坯料流动阻力,造成工件侧壁开裂。在实际生产调试中,需要结合板材厚度、材质、拉伸深度,逐步微调液压垫压力,找到合适区间。同时液压垫多顶杆结构,可以根据散热罩轮廓调整受力点位,让板材各处进料速度均匀,减少局部应力集中。
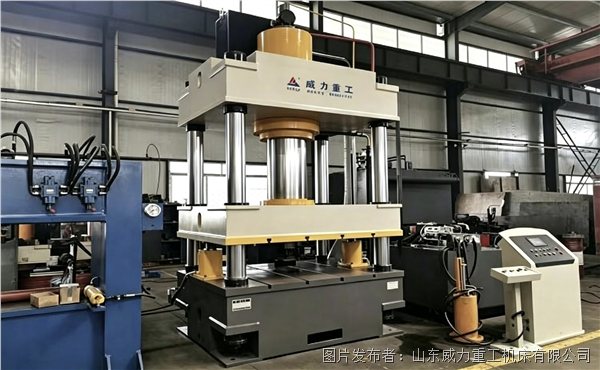
设备机身结构的选择同样不能忽视。汽车散热罩拉伸成型时,滑块承受偏载,若机身刚性不足,受力后会产生形变,造成工件尺寸偏差。三梁四柱结构液压机机身经过焊接、振动时效去应力处理,抗偏载能力强,导向精度稳定,适合长时间连续批量生产。滑块导向行程需要匹配产品拉伸深度,滑块运行速度要实现分段控制,快速下行接近工件,工进阶段低速匀速拉伸,回程快速抬起。匀速低速的工进速度,可以保证金属板材平稳流动,避免瞬间拉力突变撕裂板材,这也是普通油压机不适合深拉伸加工的主要原因。
模具与液压设备的配套协同,也是容易被忽略的要点。模具安装需要匹配设备工作台尺寸,预留足够的安装空间。模具的压边圈行程要和液压垫行程匹配,设备顶出力需要满足成型完成后工件顺利脱模的需求。设备控制系统推荐采用
PLC
人机界面
,可提前存储多套工艺参数,更换不同规格散热罩产品时直接调用,减少反复调试时间。手动、半自动循环模式自由切换,方便试生产调试和大批量自动化生产,也可以搭配送料机械手、下料机构,搭建自动化钣金生产线,提升生产效率。
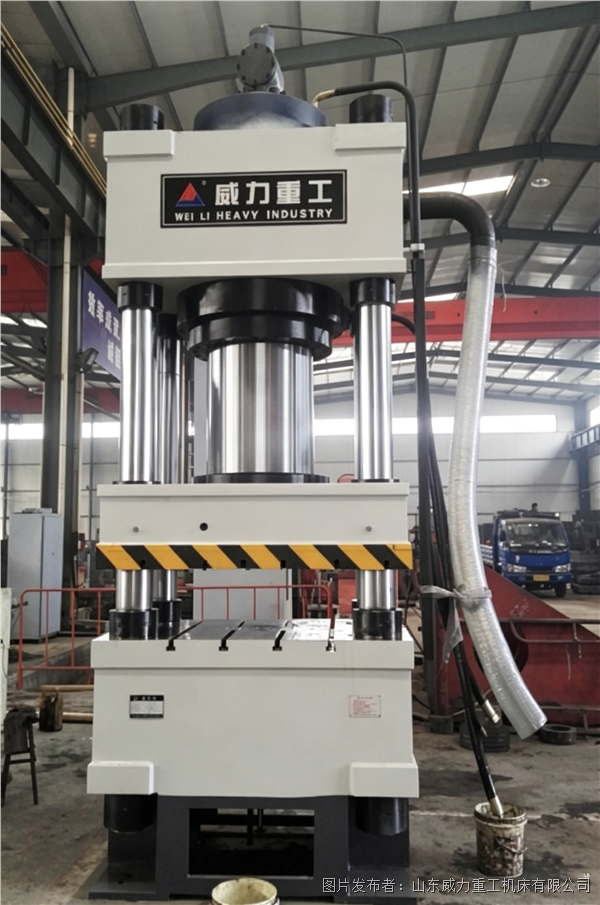
板材本身特性同样会影响成型效果,镀锌板、冷轧板的延伸率差异较大,对应工艺参数也要相应调整。加工前需要检查板材表面质量,避免毛刺、划痕,同时合理设置润滑方案,在板材表面涂抹拉伸润滑油,降低坯料和模具之间的摩擦阻力,减少拉裂风险。在试生产阶段,不要直接满负荷批量生产,采用小批量试模,逐步调整压边力、滑块速度、保压时间,观察工件成型状态,排查起皱、开裂缺陷,优化整套工艺参数,稳定后再投入量产。
不少汽配企业采购设备时,只关注公称压力,忽略液压垫、机身刚性、速度调节等配套配置,设备进场之后才发现无法满足深拉伸生产,造成资金和工期浪费。选型配套时,要综合产品拉伸深度、板材厚度、工件尺寸,优先确认液压垫配置、工作台规格、滑块行程、压力调节精度,实地考察厂家试机能力,带料试拉伸,验证成型效果。合理匹配深拉伸工艺与液压设备,才能减少废品,稳定产品尺寸精度,提升汽车散热罩钣金件的生产效率。


