
 五度妙笔
 企业透视镜
 API商城

 数据库
沟槽管件压制成型液压机选型,从管件规格怎么选吨位
消防沟槽管件是消防管道系统的核心连接件,卡箍的成型质量直接决定管道对接后的密封性能。在管件冷压生产过程中,板材回弹是行业内普遍遇到的难题,压力选型偏小,会造成沟槽轮廓压型不足、工件回弹变形,导致后期装配间隙过大,出现渗漏隐患。因此选择沟槽管件压制成型液压机,不能只参考设备吨位参数,要结合管件的板材厚度、管件口径、板材材质,提前核算工件回弹量,匹配对应的成型压力。
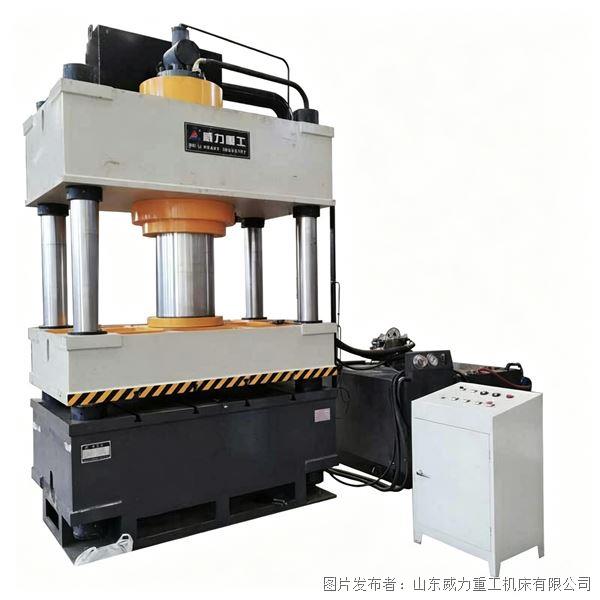
在沟槽管件生产中,工件回弹量主要和板材厚度、钢材抗拉强度、成型结构有关。薄壁卡箍板材厚度一般在 3mm 以内,口径较小,压制时材料变形阻力小,回弹量低,对设备吨位需求不高;厚板沟槽卡箍板材厚度达到 4~6mm,管件口径大,板材塑性变形难度提升,成型后回弹量明显增大,需要更大的保压压力来抵消回弹,保证沟槽弧度、卡槽深度达到行业标准。如果吨位选择不足,即便多次保压,管件脱模后依然会出现弧度回弹、沟槽尺寸不达标的情况,产品无法通过消防管件检测。
在市面上主流的沟槽管件压制成型液压机中,400 吨与 500 吨三梁四柱机型应用最为广泛。400 吨机型适合加工薄壁、小口径消防卡箍,板材厚度≤3mm,单次压制回弹量小,设备压力充足,采购成本更低,适合中小型管件加工厂批量生产常规规格卡箍。500 吨机型压力储备更大,针对厚板材、大口径沟槽管件,压制阶段可以长时间保压,有效抵消钢板回弹,成型后的管件轮廓饱满,尺寸稳定,减少后期校正工序,适合规格种类多、兼顾厚板管件生产的厂家。
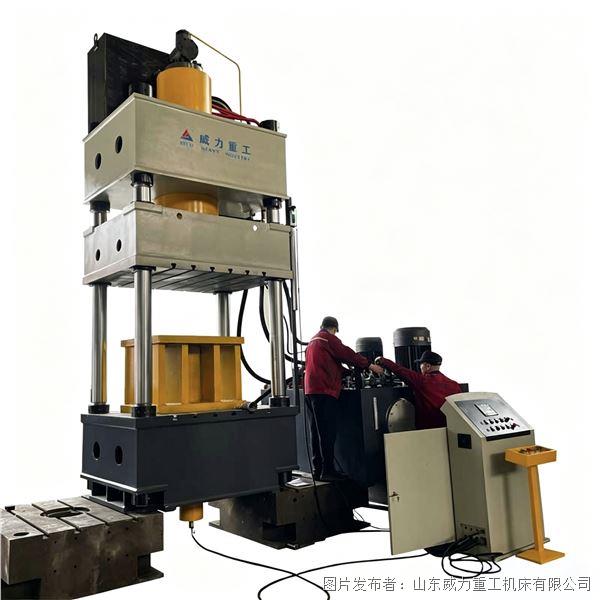
选型核算压力与回弹时,除板材厚度、口径之外,模具结构、板材材质也不能忽略。普通 Q235 钢板塑性好,回弹相对容易控制;高强度合金钢材质板材,屈服强度更高,回弹量大,同等管件规格下,要提升设备吨位或者延长保压时间。同时要关注设备机身刚性,三梁四柱结构抗偏载能力强,压制过程机身形变小,压力输出稳定,能够降低因为设备形变带来的工件回弹误差。如果机身刚性不足,施压时框架变形,即便吨位达标,也会造成成型不稳定,回弹波动大。
除基础吨位核算,还需要关注下顶出机构配置。沟槽管件成型完成后,依靠下顶出油缸平稳脱模,减少脱模磕碰造成的二次形变,间接降低回弹带来的尺寸偏差。液压系统的保压功能同样关键,具备稳定保压控制的液压机,在板材成型阶段持续稳压,给金属板材充足的塑性变形时间,减小弹性回弹。
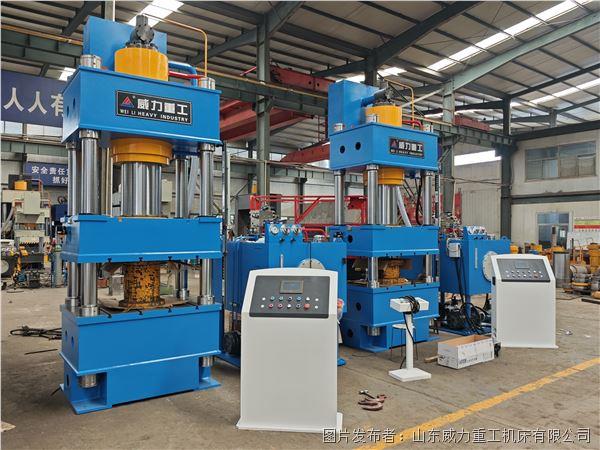
企业在选型前,需要整理管件的板材厚度、外径、材质、单次成型件数,以此核算成型所需压力以及预估回弹量,挑选适配吨位的沟槽管件压制成型液压机。合理匹配设备吨位,既能避免吨位不足带来的成型缺陷,也不会盲目选用大吨位设备增加采购与能耗成本,提升管件成品合格率,优化生产线投入成本。


