
 五度妙笔
 企业透视镜
 API商城

 数据库
框架式阀门多向锻造成型液压机如何提升阀体锻件金属流线
阀体作为石油、化工、火电管路系统中的核心承压部件,长期在高温、高压介质环境下运行,阀体锻件的质量直接决定整套管路系统的运行安全。金属流线是金属坯料在锻造过程中晶粒顺着受力方向形成的纤维组织,流线连续、完整的阀体,强度、韧性、抗疲劳性能都会显著提升。传统单向锻造工艺在阀体毛坯加工中,仅依靠单一方向压力挤压坯料,金属流动方向受限,阀体拐角、通道位置容易出现金属流线被切断、扭曲、紊乱等问题。当阀体承受内部压力冲击时,流线断裂位置极易产生应力集中,进而出现裂纹、渗漏等故障,缩短阀门使用寿命。框架式阀门多向锻造成型液压机依托垂直主油缸与侧向油缸协同施压的特点,改变金属坯料的流动方式,有效改善阀体锻造金属流线断裂的行业难题。
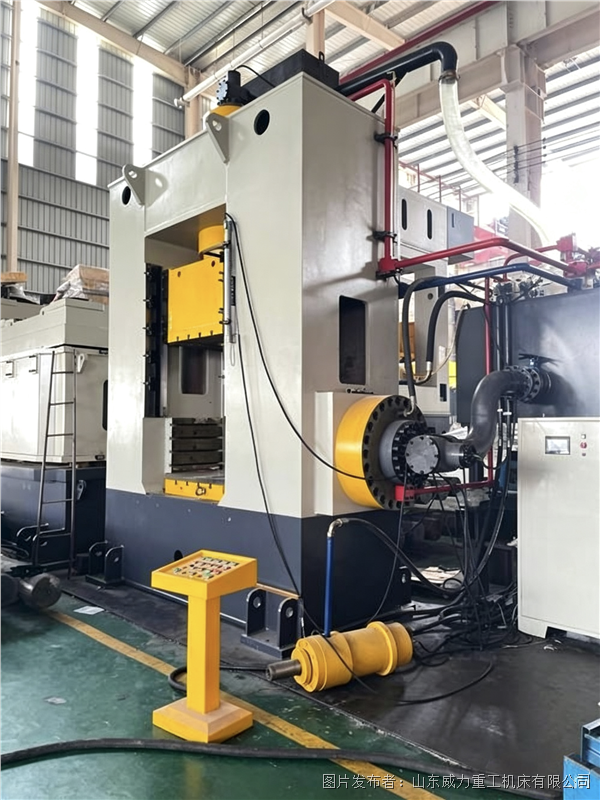
想要理解金属流线的优化逻辑,首先要对比单向模锻与多向模锻的成型差异。单向锻造只有从上至下的主压力,坯料在模具内只能沿着单一方向延展,阀体的法兰、流道等异形结构处,金属很难充分填充,为成型出阀体内部通孔结构,后期需要大量机加工切削,直接把原本连续的金属纤维切断,锻件承压能力大打折扣。而框架式阀门多向锻造成型液压机搭载主缸与多组侧向水平油缸,可实现多方向协同施压,垂直压力与侧向挤压力按照预设时序同步作用于高温坯料,让金属材料沿着模具型腔轮廓多方位流动,坯料充分填满型腔各处,阀体近净成型,大幅减少后续机加工切削量,保留锻件原生的金属纤维走向。
设备采用整体闭式框架机身,厚钢板焊接后经过振动时效消除内应力,整机刚性强,能够承受多向挤压产生的复杂偏载力,锻造过程机身形变微小,保障每一次施压的压力稳定。稳定的压力输出是规整金属流线的基础,压力忽大忽小会造成金属流动快慢不均,出现流线交错紊乱。工作台预留多组 T 型槽,方便固定多向锻造专用模架,模具型腔可以贴合阀体完整轮廓,引导高温金属沿着设计方向均匀流动,避免局部金属堆积、流动受阻。
液压系统采用集成插装阀组,搭配
PLC
触控控制系统,可以精准设定主缸、侧向油缸的加压时序、压力大小、下压速度以及保压时间。锻造作业时,先通过主缸施加垂直预压力,将高温坯料定位压紧,初步压实坯料内部空隙;随后侧向油缸同步伸出,从水平方向对坯料进行挤压,推动金属向阀体流道、法兰等异形位置填充,在多方向压力共同作用下,金属纤维顺着阀体外形自然延伸、连续包裹阀体轮廓,不会出现强行拉扯造成的流线断裂。压力、位移双检测装置实时采集锻造数据,工艺参数可存储,同规格阀体重复生产时,每次金属流动状态保持一致,锻件质量稳定性高。

在实际阀体锻造生产中,金属流线断裂大多集中在阀体流道转角、法兰根部位置,这些位置受力复杂,单向锻造很难让金属完整填充。使用框架式阀门多向锻造成型液压机进行闭塞多向模锻,坯料在封闭模具内成型,金属被限制在型腔内部,只能按照模具轮廓定向流动,成型后的阀体毛坯外形接近成品,仅少量表面需要精加工,不会切削破坏关键受力位置的金属流线。连续完整的金属流线,让阀体各个部位力学性能均匀,提升阀体抗冲击、抗疲劳能力,满足高压工况的使用要求。
设备自带过载保护、行程限位、安全防护门、急停按钮等多重防护,载荷异常时自动泄压,保护模具与设备,适配锻造车间长时间连续热锻作业。厂家可根据阀体材质、规格调整侧向油缸推力、加压时序,针对闸阀、截止阀、球阀等不同阀体,定制适配的多向锻造工艺。
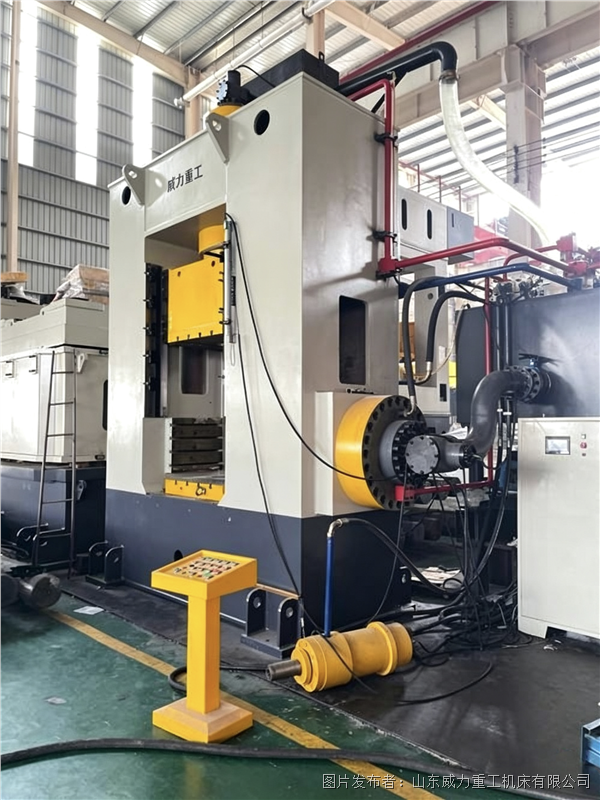
采用多向协同施压的成型方式,框架式阀门多向锻造成型液压机从成型根源优化阀体金属纤维走向,改善金属流线断裂、紊乱的缺陷,减少后续切削加工对锻件纤维组织的破坏,提升阀体锻件整体品质,助力阀门制造企业生产更高标准的高压阀体锻件。


