
 五度妙笔
 企业透视镜
 API商城

 数据库
超导粉末压块生产设备 - 粉体成型液压机模压工艺
超导材料作为前沿功能性新材料,在超导磁体、核磁共振装备、超导储能装置、核聚变科研项目等领域的应用持续推进。超导块材的制备流程较长,粉末模压成型是承上启下的关键工序,生坯的成型质量,直接决定后续高温烧结之后超导块材的最终性能。超导粉体本身颗粒细、流动性差,压制过程极易出现坯体分层、内部气孔、密度分布不均匀、边角开裂等一系列缺陷,一旦生坯存在瑕疵,在高温烧结阶段就会发生报废,造成昂贵超导粉体原料的大量损耗。想要稳定制备合格的超导生坯,就需要掌握对应的模压工艺要点,同时选用适配的超导粉末压块生产设备,依靠粉体成型液压机完成精密压制作业。
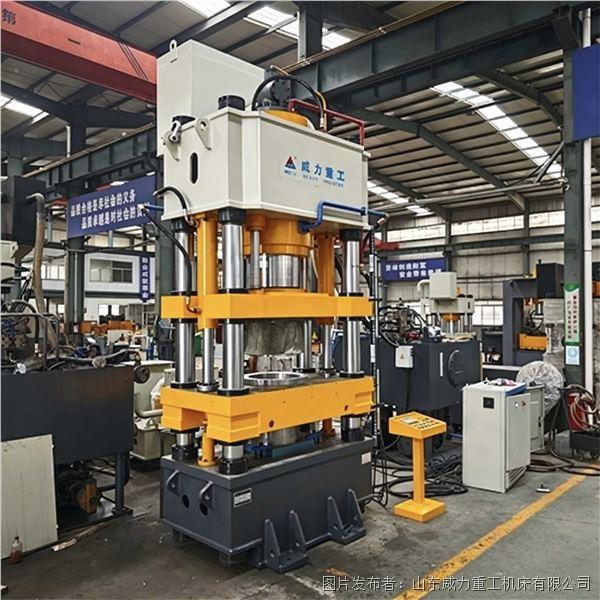
超导粉体模压成型,区别于普通金属粉末、陶瓷粉末的压制工艺,核心难点集中在排气、加压节奏、保压控制这三个环节。在布料阶段,需要将超导粉末均匀填充至模具型腔内部,布料不均匀会直接造成坯体各处厚薄不一,压制时产生侧向偏载,不仅影响坯体密度,还会加速模具磨损。布料完成后,液压机滑块缓慢下行,进入预压排气工序,这一步是超导粉体成型最关键的环节。快速下压会将粉末间隙中的空气锁闭在坯体内部,成型之后气体无法排出,在保压泄压阶段就会形成气泡与裂纹。粉体成型液压机可设置低速预压行程,滑块缓慢压实粉体,让型腔内部空气逐步向外排出,大幅减少坯体内部气孔缺陷。
预压完成后进入主压阶段,设备按照设定压力持续施加载荷,粉体颗粒在压力作用下发生位移、互相嵌合,坯体逐步达到目标密度。超导粉体成型不能一味追求瞬间高压,压力上升速率需要平缓可控,压力骤增会造成粉体局部受力过大,引发坯体分层。主压结束后进入保压工序,也是超导生坯成型必不可少的步骤。在保压时间段内,液压机维持恒定压力,粉体颗粒继续发生重排,颗粒之间的空隙进一步缩小,让坯体上下、内外密度趋于一致。保压时长需要结合粉体配方、坯体厚度进行调试,厚度更大的超导块材生坯,对应的保压时间需要适当延长。保压完成之后,泄压过程同样不能过快,需要分段缓慢卸压,防止坯体内部压力瞬间释放,出现回弹开裂问题。整套加压、保压、泄压的工艺参数,都可以在液压机的
PLC
控制系统内进行预设、保存,方便多次试验重复调用。
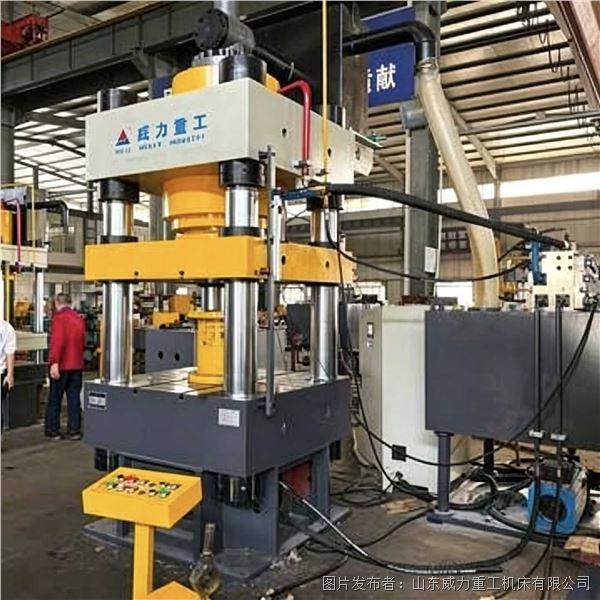
粉体成型液压机在结构设计上,需要适配超导粉体双向压制的工艺需求。双向浮动模架结构,上下模同时参与施压,能够有效改善单向压制带来的坯体密度梯度问题,让厚型超导生坯整体密度更加均匀。设备机身需要具备高刚性,选用经过时效去应力处理的机架,在长时间保压工况下,机身形变量小,保障压制精度。工作台预留 T 型槽,方便快速更换不同规格成型模具,设备可按需选配自动送粉机构、自动脱模机构,减少人工接触粉体,降低粉体被杂质污染的风险,同时提升生产的一致性。
在工艺实操中,还有不少细节要点需要留意。模具型腔表面的光洁度、脱模剂的选用、粉体含水率,都会对最终成型效果产生影响。模具表面粗糙容易造成坯体脱模拉伤;粉体湿度过高,压制后坯体容易粘模;粉体过于干燥,颗粒之间摩擦力变大,成型难度上升。操作人员需要根据试验结果不断调整各项工艺参数,搭配性能稳定的粉体成型液压机,逐步摸索适配该款超导粉体的整套模压方案。
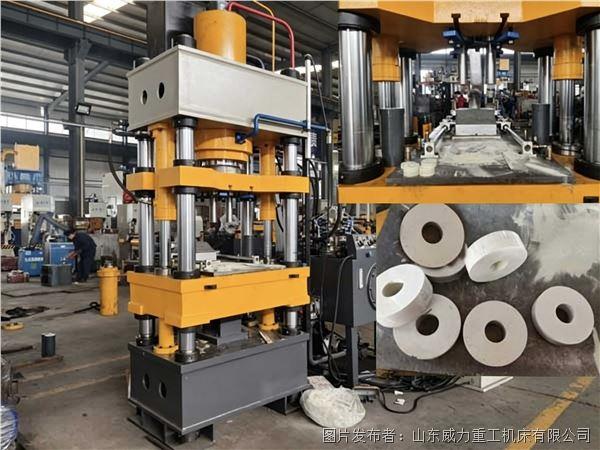
超导粉体原料成本高昂,科研与中试生产都对成品率有着较高要求。粉体成型液压机配备压力过载保护、机械限位、急停防护等多重安全装置,保障设备和操作
人员安全
。设备出厂前完成空载、带压双重试机,液压系统运行稳定,压力波动小,可以长期稳定执行多段加压、长时间保压的复杂成型程序。这类超导粉末压块生产设备,除用于超导块材生坯制备之外,还可以拓展应用于各类稀有金属粉体、特种陶瓷粉体的冷压成型,适配新材料研究院、高校实验室、新材料企业的中试生产线,为前沿新材料研发提供稳定可靠的粉体成型装备支撑。


