
 五度妙笔
 企业透视镜
 API商城

 数据库
汽车钢轮毂螺栓孔批量加工 单臂式液压机模具更换与对位要点
在汽车钢轮毂的规模化生产车间内,轮辐螺栓孔加工是一道关键工序,直接影响轮毂成品装配精度。不少汽配加工厂选用单臂式液压机完成螺栓孔冲孔作业,该设备 C 型三面敞开的机身结构,给工件摆放、模具拆装带来便利。但在多规格轮毂轮番生产时,频繁的模具更换与精准对位,常常会拉长停机时长,一旦对位出现偏差,极易产生孔位偏移、崩刃、冲孔毛刺超标、工件报废等问题。掌握规范的模具更换流程与对位操作要点,是保障批量生产稳定、降低损耗、提升产能的核心。
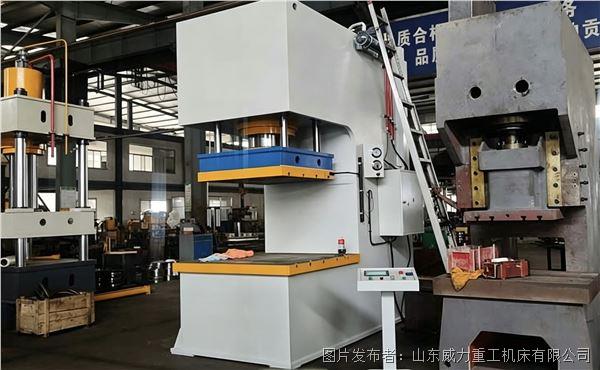
更换模具前,必须做好设备停机检查与安全确认。首先切断液压机动力电源,释放油路内部残余压力,防止误触操作开关引发滑块下落,保障操作人员人身安全。随后清理工作台表面,铲除残留铁屑、油污,检查工作台 T 型槽有无磕碰损伤。铁屑如果清理不干净,模具底板放置后会出现倾斜,直接造成冲孔位置跑偏。同时核对新模具规格,确认模具适配本次待加工轮毂的孔径、孔距,检查凸凹模刃口有无崩口、裂纹,紧固件是否完好,避免模具带病上机,造成批量工件报废。
单臂式液压机三面敞开的优势,在模具吊装、就位阶段能够充分体现。将模具平稳吊放到工作台预定区域,初步对齐 T 型槽,轻放模具底板,不要撞击工作台面。先进行粗定位,依靠模具底板定位销完成初步限位,随后预紧 T 型槽螺栓,螺栓不需要一次性完全锁紧,预留微调余量,方便后续对位校准。在模具安装过程中,需要留意凸模与凹模的间隙,钢轮毂板材冲孔对于间隙十分敏感,间隙过大,工件边缘毛刺偏高;间隙过小,刃口磨损速度加快,模具使用寿命大幅缩短。
模具对位校准是整套工序中最耗时,也是最重要的环节。将待加工的钢轮毂轮辐工件放置在凹模定位座上,依靠工装定位块锁定工件位置,启动设备点动模式,低速下行滑块,观察凸模和凹模的配合状态,查看孔位与工件标记线是否对齐。如果出现偏移,松开 T 型槽螺栓,小幅平移模具底板,反复点动滑块进行比对,直到所有冲孔位置全部对准,凸凹模四周间隙均匀一致。对位完成之后,按照对角顺序分次锁紧固定螺栓,切忌单向一次性拧紧,防止模具底板受力歪斜,在冲压震动下发生位移。
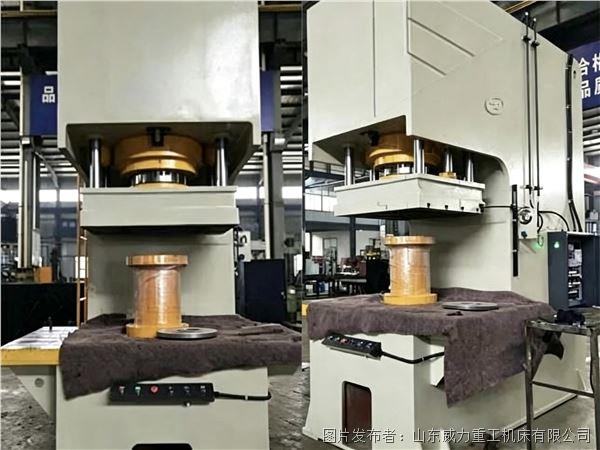
模具安装完成,不能直接开启连续批量生产。需要进行试冲验证,放入一片废料钢板,执行单次冲孔,取出试样测量孔径、孔距,观察冲孔断面毛刺状态。若孔位偏差或者毛刺超标,需要再次微调模具位置,直至试冲件各项指标达到图纸标准,才可以转入半自动循环批量加工。批量生产过程中,也需要定时抽检工件,长期冲压产生的震动会让固定螺栓出现松动,一旦发现孔位偏移,立刻停机复检模具固定状态。
日常生产里,很多工厂换模效率低下,根源在于缺少标准化管理。提前备好不同规格模具对应的定位工装、T 型螺栓、垫板,分类存放,减少现场寻找配件的时间;做好模具存放维护,刃口涂抹防锈油,避免存放期间锈蚀损伤;操作人员定期培训,熟悉不同轮毂模具的对位基准,缩短调模摸索时间。
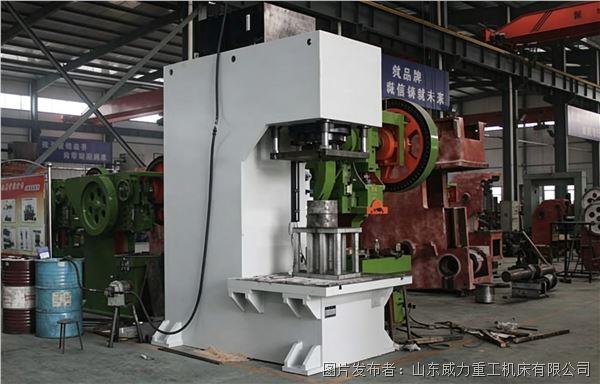
单臂式液压机适配汽车钢轮毂批量冲孔,C 型机身的便捷性需要建立在规范的换模、对位操作之上。严格遵守安全操作流程,落实清理、粗定位、精细对位、试冲检验的完整步骤,既能减少模具损坏、工件报废带来的生产成本损耗,又能缩短模具换型的停机等待时间,持续稳定提升汽配车间轮毂冲孔工序的生产效率。


