
 五度妙笔
 企业透视镜
 API商城

 数据库
多工位多向模锻成型液压机配套自动化送料生产线
在金属精密模锻行业,异形结构锻件生产长期面临人工送料定位偏差大、生产节拍慢、高温坯料作业安全风险高等难题。随着锻造行业智能化升级,多工位多向模锻成型液压机配套自动化送料生产线逐步落地,将坯料输送、定位、上下料、成品出料等工序整合,和液压主机协同联动,构建连续化的模锻作业体系,为各类复杂锻件规模化生产提供可靠装备方案。
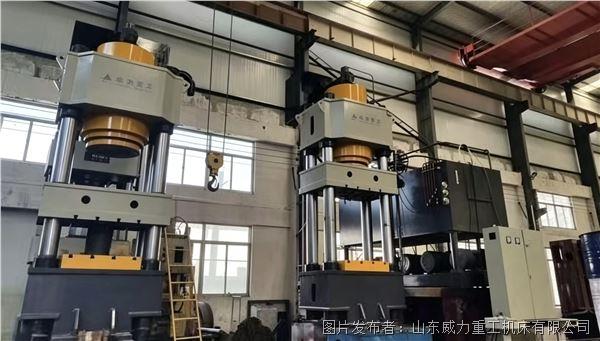
多工位多向模锻工艺对坯料摆放位置、送入时机有着严苛标准,传统人工操作模式下,操作人员需要近距离搬运高温锻坯,不仅劳动强度高,高温环境还容易产生安全隐患。同时人工放置坯料存在定位误差,一旦坯料偏移,会造成锻件成型缺陷,增加废品率,人工换料等待时间长,设备空转,无法充分发挥多向模锻液压机的加工能力。自动化送料生产线的出现,就是为解决这类生产痛点,和多工位多向模锻成型液压机进行联动匹配,实现从坯料上料到成品取出的自动化流转。
整套自动化送料生产线包含坯料储料机构、输送导轨、定位检测单元、机械手送料机构、成品出料台以及配套电控系统。设备运行时,储料机构按节拍有序输出加热后的金属坯料,输送机构将坯料平稳输送至定位工位,传感器完成坯料位置、温度的检测校验,确认参数达标后,机械手精准抓取坯料,按照预设轨迹送入多工位多向模锻成型液压机的模具型腔内部,完成精准对位。在液压主机完成模锻工序后,机械手取出成型锻件,输送至成品出料区域,整套流程循环往复,无需人工近距离干预。
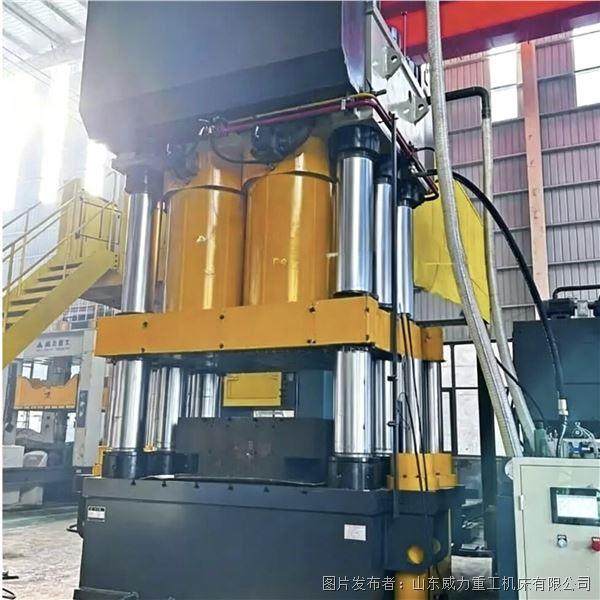
生产线控制系统和多工位多向模锻成型液压机
PLC
控制系统互通互联,实现信号同步。液压主机的滑块动作、保压时间、工位切换,与送料机械手的抓取、进给、退回动作互相联锁,只有上一道工序完成、机械手完全退出锻压区域后,液压机才会执行下压动作,避免设备碰撞,保障整套机组稳定安全运行。还可以根据不同锻件产品的工艺需求,在控制系统内调整送料速度、进给位置、生产节拍,适配多种规格坯料的锻造生产,柔性生产能力更强。
在实际生产场景中,这套自动化配套方案带来的改善十分明显。连续进料模式消除了人工上下料的等待间隔,大幅缩短单件生产周期,有效提升多向模锻生产效率。机械手定位精度稳定,坯料放置重复性好,减少因定位偏差造成的锻件缺料、飞边不均等质量问题,稳定锻件成品合格率。同时减少工人在高温锻造区域的作业时长,降低高温、锻件飞溅带来的安全风险,也缓解锻造企业招工难的问题。
该生产线可根据车间布局、锻件尺寸、生产节拍做非标定制。针对不同重量、外形的金属坯料,可更换对应的夹持工装;车间场地受限的情况下,可以调整输送线走向,灵活布局。整套机组维护简单,关键运动部件预留检修空间,日常保养项目清晰,降低后期运维难度,广泛应用于工程机械配件、汽车异形锻件、矿山零部件等精密锻件的批量生产。
锻造行业的自动化转型,不是单一主机设备的升级,而是整套工序的协同优化。多工位多向模锻成型液压机搭配自动化送料生产线,打通了模锻生产上下游工序,在提升产能、稳定产品质量、优化生产安全等多个维度发挥作用,也是中小锻造企业实现智能化改造、提升市场竞争力的优选装备方案。


