 五度妙笔
 企业透视镜
 API商城

 数据库
蛭石粉末成型液压机浮动模架双面加压成型原理
蛭石防火保温板作为建筑防火、工业窑炉保温领域的核心材料,依靠蛭石粉料模压成型加工而成。在传统单向压制工艺中,容易出现板材上下密度不一致、内部存气,成品发生分层、空鼓、边角开裂等问题,严重影响板材耐火与保温性能。浮动模架双面加压结构,是蛭石粉末成型液压机针对粉料成型痛点设计的核心结构,依靠上下模同步施压,改善粉料受压状态,提升蛭石板成品合格率,下面详细讲解其成型原理。
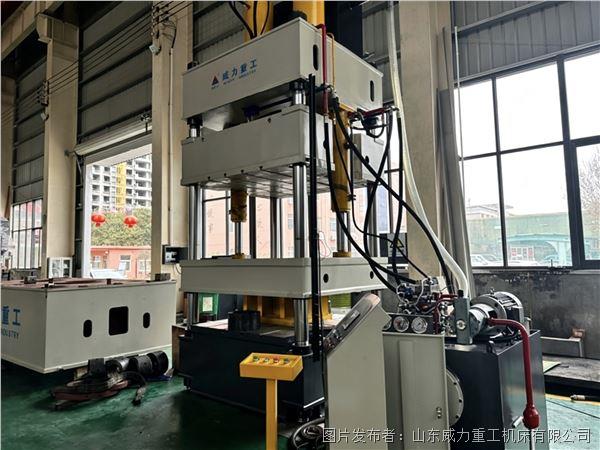
传统单向压制液压机,仅依靠上模向下挤压粉料,底部模具固定不动。压力从上往下传递时,受到蛭石颗粒之间摩擦力的阻碍,压力越靠近底部衰减越明显,板材上层密度偏高、下层密度不足。粉料内部包裹的空气很难完全排出,保压结束脱模之后,内部残留气体膨胀,就会出现空鼓分层。如果想要保证底部密度,就需要大幅提高压制吨位,设备能耗与机身负载随之增加,模具损耗也更快,生产成本居高不下。
搭载浮动模架的蛭石粉末成型液压机,将底部模架设计为可浮动结构,依靠下油缸提供向上的支撑压力。布料完成后,上滑块带动上模向下移动,接触蛭石粉料开始预压;同时底部浮动模架在下油缸作用下向上产生反向压力,形成上下双向对压的状态。压制过程分为多个阶段,首先是低速预压,粉料初步收拢,大部分空气从模腔缝隙排出;随后进入主压阶段,上下模同步相向挤压,压力向坯料中间均匀传递,模腔内蛭石粉料各个位置受力差距明显缩小。在设定压力下保持保压,让颗粒充分滑移、紧密贴合,进一步排出残余气体,完成坯料固化定型。
浮动模架的压力可以独立调控,操作人员可根据蛭石原料细度、含水率、板材厚度,设置上下模压力配比,适配不同配方蛭石板材生产。压制完成后,上模回程,底部浮动模架缓慢向上顶出工件,脱模速度平稳,降低蛭石板脱模时边角崩损的概率。该结构的核心优势,就是双向施压平衡模腔内部压力场,板材整体密度均匀,规避单向压制带来的密度梯度缺陷,有效解决蛭石板空鼓、分层等常见质量问题。
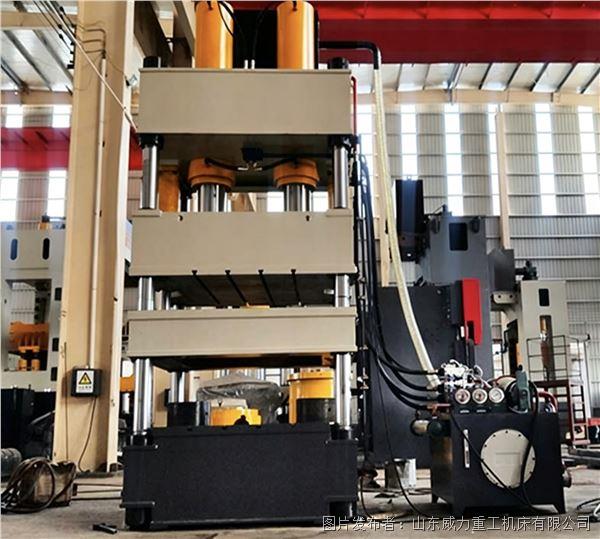
在实际生产应用中,浮动模架双面加压结构对于厚型蛭石防火板的成型提升效果尤为突出。厚板材粉料填充深度大,单向压制很难实现密度均匀,而双面加压能够缩短压力传递距离,减少颗粒摩擦带来的压力损耗。设备搭配
PLC
控制系统,预压、排气、保压、泄压、脱模整套工序自动运行,工艺参数可存储调用,适合蛭石制品企业批量连续生产。
需要注意的是,浮动模架对液压系统同步性、密封性能要求较高,油缸动作的同步精度,直接决定板材成型稳定性。优质蛭石粉末成型液压机会采用集成液压阀组,控制上下油缸动作时序,避免加压不同步造成模具偏载磨损。企业选购设备时,可结合自身板材规格,考察浮动模架的压力调节范围、行程参数,必要时携带蛭石原料现场试模,验证双面加压成型效果。
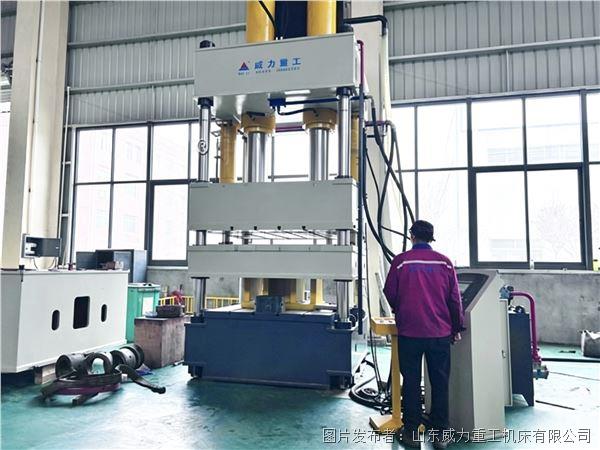
综合来看,浮动模架双面加压结构,从成型原理层面解决了蛭石粉料模压的固有难题,稳定提升蛭石保温板成品质量,减少废品损耗,是蛭石粉末成型液压机提升制品品质的关键技术,在耐火保温板材制造行业得到广泛应用。


