
 五度妙笔
 企业透视镜
 API商城

 数据库
星形套冷挤压成型液压机压力控制对锻件成型质量的影响
汽车球笼万向节星形套是传动系统中的核心精密零件,大多采用 40Cr 合金钢冷挤压工艺一次成型。冷挤压属于闭式塑性变形工艺,坯料在常温状态下,依靠设备输出压力推动金属沿模具型腔流动填充。在整套成型工序中,液压机的压力控制精度,直接决定星形套的尺寸精度、内部组织致密性与成品合格率,压力波动是星形套批量生产过程中最常见的质量问题来源。很多汽配锻造厂在实际生产中,经常遇到同一批次工件有的饱满、有的缺料,有的尺寸合格、有的超差报废,追溯到根本原因,大多和液压机压力输出不稳定、各阶段压力参数匹配不合理有关。
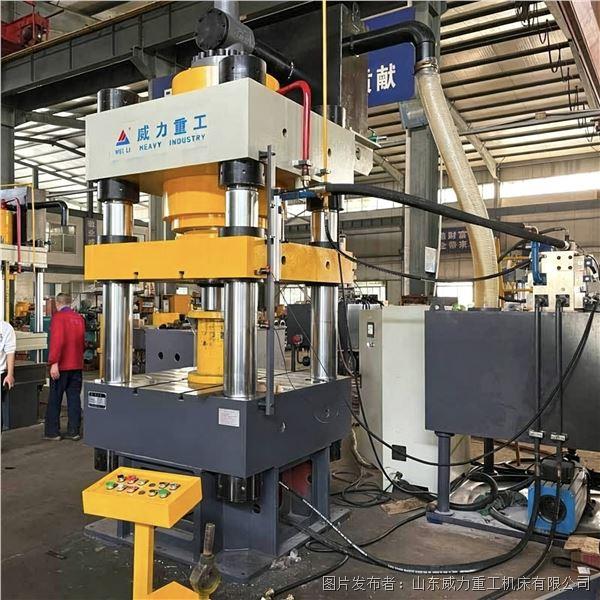
星形套冷挤压成型对压力的要求区别于普通冲压加工。冷挤压瞬间金属变形阻力大,成型阶段需要持续稳定的保压压力。如果液压机压力输出不稳定,压力偏低时,金属材料流动不充分,模具型腔无法完全填满,锻件会出现缺料、齿形轮廓不完整、端面不平这类缺陷;压力过高,则会造成模具承受过载载荷,不仅模具容易开裂损坏,还会让星形套局部产生过大内应力,后续机加工或者使用过程中出现变形,严重时直接造成工件开裂报废。压力波动还会导致锻件壁厚不均匀,同一批次产品尺寸偏差变大,降低产品互换性,无法满足汽车配件的精密装配标准。对于大批量汽配生产而言,哪怕压力只出现小幅波动,累积下来的废品率上升和模具损耗增加,都会带来不小的成本损失。
压力控制分为快进、工进、保压、泄压多个阶段,每个阶段的压力参数都需要精准调控。快进阶段滑块快速下行,接触坯料前压力保持低压待机,避免冲击工件与模具;工进阶段是核心成型阶段,压力需要平稳上升至设定额定压力,缓慢推动金属逐步流动,这个阶段压力不能骤升骤降,否则金属流动速度忽快忽慢,容易在型腔拐角位置形成折叠缺陷。保压环节尤为关键,金属填充完成后需要维持一段时间恒定压力,让内部晶粒充分重组,消除工件内部疏松缺陷,提升锻件组织致密性。如果保压阶段压力快速回落,工件内部会产生空隙,星形套的强度、耐磨性能大幅下降,在车辆传动工作中容易发生失效。泄压阶段压力释放速度也要可控,泄压过快会使工件产生回弹变形,影响最终尺寸精度。不同材质、不同规格的星形套,各阶段压力曲线都需要单独调试,不能一套参数通用所有产品。
配备精准压力控制系统的星形套冷挤压成型液压机,可以实时采集油路压力数据,自动补偿压力损耗,将压力波动范围控制在较小区间。操作人员通过触控屏预设各阶段压力数值,系统自动执行整套成型工序,减少人为操作带来的参数误差。稳定的压力输出,能够保证每一件星形套金属流动状态一致,成品尺寸偏差小,内部金属流线连续完整,工件力学性能稳定,大幅降低次品率,减少原材料与模具损耗。反之,如果液压系统老化、阀组响应滞后,压力无法稳定控制,批量生产时产品质量波动大,生产损耗成本会显著增加。
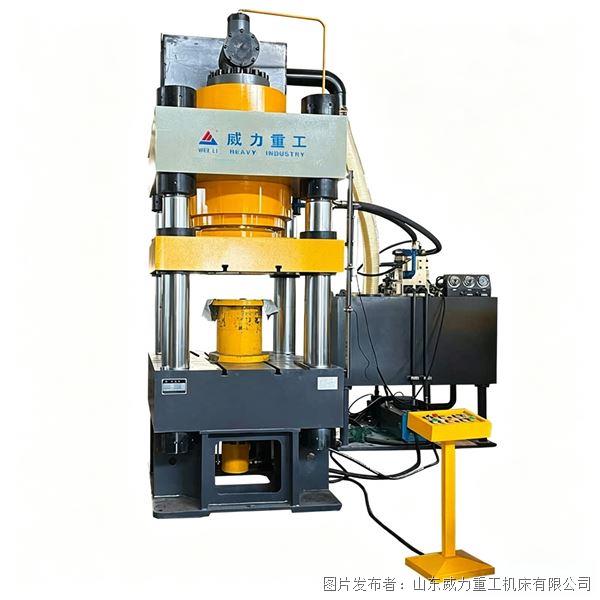
除了设备本身的压力控制精度,坯料预处理、润滑状态、模具磨损程度也会间接影响成型压力稳定性。坯料表面磷化皂化处理不到位,摩擦阻力增大,成型过程中实际所需压力就会升高,如果设备还是按原有参数运行,实际挤压压力就会不足。模具长期使用磨损后,型腔尺寸变化,金属流动阻力也会改变,同样需要及时调整压力参数。锻造企业在生产管理中,需要把压力参数监控纳入日常质检流程,每批次首件取样检测,根据检测结果微调压力曲线,形成闭环控制。
在实际生产选型与设备运维工作中,锻造企业需要重视液压机压力控制能力。一方面选型时优先选择压力反馈灵敏、压力调节精度高的冷挤压液压机;另一方面做好液压系统日常维护,定期检查液压油清洁度、密封件、阀组状态,防止油路泄漏造成压力不稳。同时结合星形套工件材质、坯料预处理状态,反复调试压力、保压时间等工艺参数,找到最优工艺窗口。合理管控成型压力,减少工件缺陷,稳定产品质量,是提升星形套批量生产效益的重要手段。
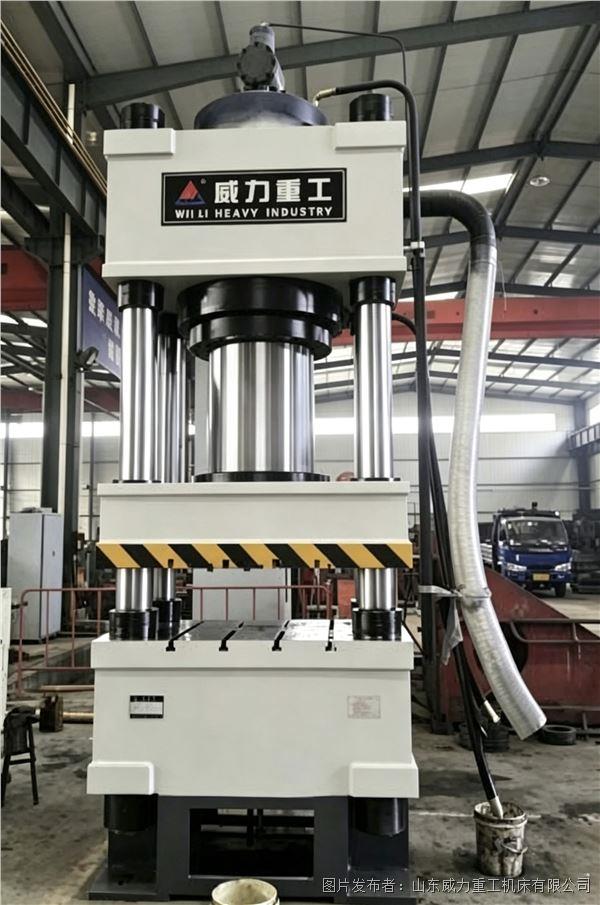
山东威力重工星形套冷挤压成型液压机采用集成插装阀液压系统,压力传感器实时反馈,伺服泵站可跟随工艺需求自动调节输出,压力波动控制精度高,支持多段压力曲线编程存储,适配不同规格星形套的冷挤压工艺需求。设备还配备过载保护模块,压力超出设定值自动泄压,保护主机与模具安全。对于汽配锻造企业而言,把控好液压机压力这一核心变量,能够有效减少废品产生,持续提升星形套成品合格率,在激烈的零部件市场竞争中获得生产优势。


