
 五度妙笔
 企业透视镜
 API商城

 数据库
方形不锈钢水箱板块成型液压机配套模具要求
方形不锈钢水箱板块依靠液压机一次完成鼓包、圆弧拉伸与四边折边成型,模具作为直接接触板材的核心部件,其材料选择、结构设计、加工精度会直接影响水箱板块成型质量,控制板材回弹、减少拉裂缺陷,是水箱板生产的关键环节。不锈钢材料本身具备加工硬化特性,在拉伸成型过程中,板材受压力作用发生塑性变形,容易出现板面拉伤、边缘起皱、圆弧回弹、折边角度偏差等一系列问题。因此在配套液压机选用模具时,需要结合不锈钢板材的拉伸特性、板材厚度、生产批量以及液压机的压力、工作台规格、滑块行程等参数综合考量,才能保障长期稳定生产。
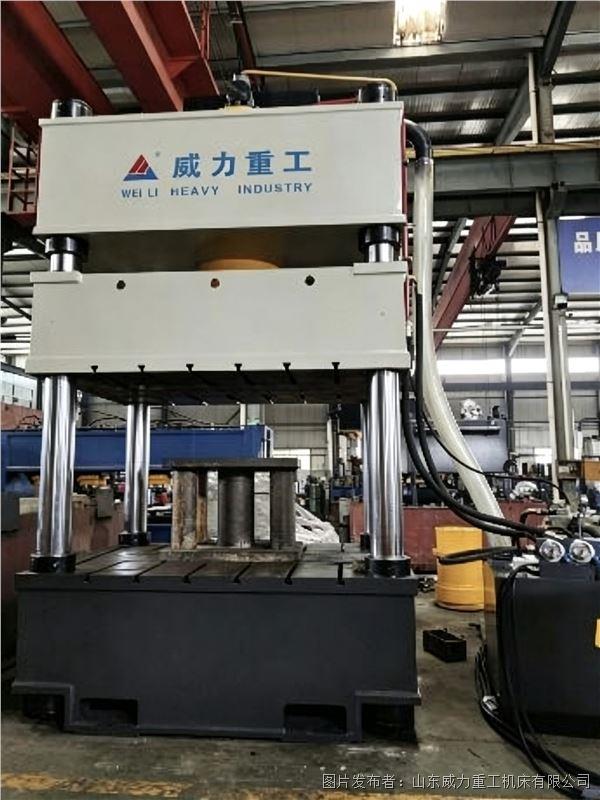
模具选材需要适配不锈钢板材拉伸加工的工况。不锈钢板材拉伸过程中,金属流动会带来较大摩擦力,模具表面长期承受摩擦、挤压,容易出现磨损、划伤,造成水箱板面产生划痕,影响成品外观与拼接密封效果。模具凸凹模主体常选用 Cr12MoV 模具钢,该材料淬透性好、硬度高,耐磨性能强,具备良好的抗冲击能力,适合大批量连续生产,是水箱拉伸模具的主流用材。对于产量不大、预算有限的生产线,也可选用 45 号钢调质处理,经过表面淬火加工,适合小批量试产或者薄板材短期加工。模具成型工作面需要进行淬火、氮化等表面强化处理,提升表面硬度,降低板材拉伸时的摩擦系数,防止不锈钢板材拉伤,延长模具使用寿命。同时模具原材料内部不能存在气孔、裂纹、夹渣等缺陷,避免在持续高压拉伸作业中发生崩模、开裂,引发
设备安全
事故。
模具结构设计要匹配水箱板鼓包、折边一体成型工艺。整套模具分为凸模、凹模、压边圈三大部分,压边圈是拉伸成型的重要结构,压制时压住板材边缘,防止拉伸过程中板材起皱。压边力需要和液压机的压力、保压时间相互匹配,压边圈的平面度、平行度必须严格把控,压边面不能出现高低不平的情况,否则板材局部受力不均,会出现起皱、厚薄不均的现象。凸模轮廓按照水箱板圆弧弧度加工,保证成型后的球面圆弧顺滑,凹模圆角半径需要合理设计,圆角过小,板材流动阻力变大,容易造成板材拉伸撕裂;圆角过大则板材回弹量增加,板块成型后弧度达不到标准,拼装时缝隙变大。模具四边折边位置需要预留板材回弹补偿量,提前根据不锈钢板厚度测算回弹数值,在模具加工时做补偿,减少成型后板块变形,保障水箱板拼装贴合度。模具整体尺寸要适配液压机工作台,预留 T 型槽安装位置,方便使用螺栓固定在液压机工作台面上,模具中心需要和液压机滑块中心保持同轴,防止偏心受力造成滑块偏载、模具磨损加快,同时避免液压机机身承受额外侧向力。模具还要预留排气孔,拉伸过程中模腔内气体可以顺利排出,防止板材被气压顶起,出现鼓包凹陷缺陷。
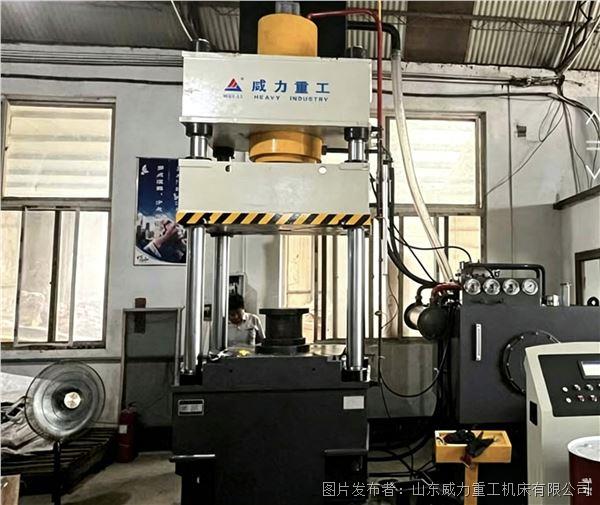
模具加工精度与装配要求同样不可忽视。凸凹模配合间隙要根据板材厚度设定,一般取板材厚度的 1.0 至 1.1 倍,间隙过大成型板料会出现鼓包塌陷、折边不到位,间隙过小板材容易拉薄甚至断裂。模具成型表面需要精细抛光,降低表面粗糙度,避免在不锈钢板面留下划痕,影响成品外观。模具装配完成后,凸模、凹模、压边圈之间保持平行,上下运动无卡滞现象。模具出厂前需要试模检验,使用同厚度不锈钢板材试压,检查板块圆弧、折边尺寸,检测板面是否存在拉伤、起皱,确认起皱、拉裂问题得到控制,调试合格后方可配套液压机投入批量生产。试模阶段还需要配合液压机调试保压时长,验证模具在保压状态下板材回弹变化,记录工艺参数,为后续批量生产提供参考。
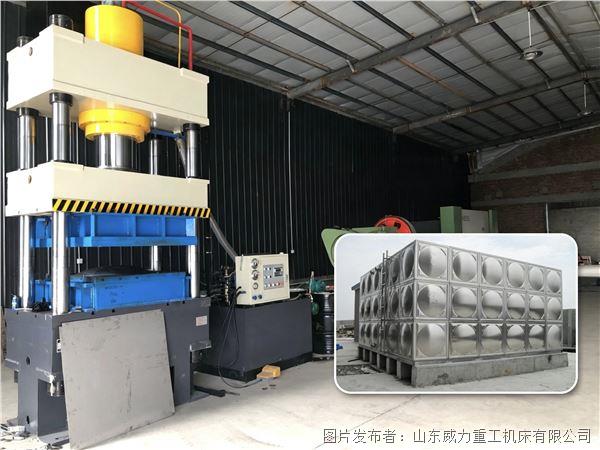
日常使用中,模具的维护保养也会影响生产稳定性与模具使用寿命。生产前清理模具工作面,涂抹专用不锈钢拉伸润滑油,减少板材和模具摩擦,降低板面划伤概率;生产过程中定时检查模具是否出现磨损、崩角、掉块,发现细微划痕及时修复抛光,避免缺陷持续扩大;生产结束后清理模腔残留杂质,检查冷却油路是否通畅。长期停机需要做好防锈防护,涂抹防锈油,放置防尘遮盖。合理选材、科学设计、保证加工精度的模具,能够充分发挥液压机的成型能力,稳定产出尺寸统一、密封性好的方形不锈钢水箱板块,降低产品次品率,减少生产原料浪费,提升水箱板生产线整体生产效率。


