
 五度妙笔
 企业透视镜
 API商城

 数据库
框架式火车轮锻造成型液压机锻造轮坯金属流动分析
火车轮作为
轨道交通
装备的核心承重部件,锻件内部组织致密程度、外形轮廓成型质量,直接关系到轨道车辆运行的安全性与使用寿命。在采用框架式火车轮锻造成型液压机开展轮坯热模锻加工时,高温坯料在外力作用下产生塑性变形,金属流动状态决定了锻件的成型饱满度,也是产生折叠、充型不足、晶粒不均等锻造缺陷的核心诱因。深入研究轮坯锻造过程中的金属填充规律,掌握缺陷控制手段,能够充分发挥框架式液压机高刚性、压力稳定的设备优势,提升轻轨轮、矿用车轮坯的成品合格率。
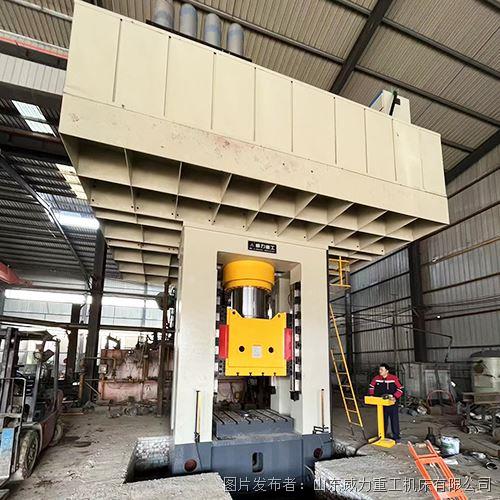
框架式液压机采用闭式整体机身结构,整机刚性强,锻造过程机身弹性变形量小,滑块运行平稳,可持续输出稳定的压制力,为金属塑性流动提供均匀的外力条件。与普通四柱液压机相比,框架机身能够抵御热锻带来的侧向载荷,保证压力垂直作用于坯料,减少偏载造成的金属单向窜动。在轮坯锻造的初始阶段,坯料被放置于模具型腔中心,随着滑块下行,坯料首先发生镦粗变形,表层金属沿径向向外流动,这个阶段金属流动阻力较小,材料主要向型腔底部和轮缘位置填充。当坯料接触模具侧壁后,流动阻力快速上升,金属开始沿着模具轮廓定向填充,逐步成型轮辐、轮毂等复杂结构。如果压力输出不稳定,就会出现金属流动快慢不均,局部型腔充型不饱满的问题。
轮坯成型过程的金属填充规律,受坯料加热温度、模具结构、压下速度、保压时间多重因素共同影响。坯料加热温度过高,金属塑性变强,流动容易失控,会产生金属折叠;温度偏低则材料变形抗力大,金属难以充满型腔,出现轮缘缺料。模具圆角、拔模斜度是引导金属流动的关键结构,圆角过小会大幅提升流动阻力,金属在转角位置堆积形成折纹;合理的过渡圆角能够引导金属平稳填充,避免材料汇聚叠加。框架式液压机可对滑块工进速度进行分段调节,慢速工进模式能够控制金属流动速率,避免材料瞬间大量挤压产生紊流;保压阶段持续稳定的压力,能够让金属在型腔内部充分蠕变填充,细化内部晶粒,消除坯料内部疏松孔洞。
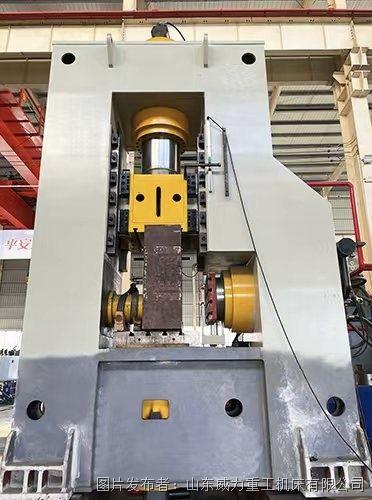
锻造生产中常见的轮坯缺陷,大多和金属流动不合理相关。第一种是充型不足,主要原因是压力储备不足或者保压时间短,金属没有充分流到轮缘边角位置,轮廓不完整。第二种是金属折叠,坯料两部分金属在流动时交汇堆叠,在锻件内部形成缝隙,在后续使用过程容易萌生裂纹,大多是坯料摆放偏心、模具结构不合理、压下速度过快造成。第三种是晶粒组织不均匀,金属流动速度差异大,不同位置变形量不一致,导致锻件不同区域力学性能差距明显。针对这类缺陷,生产过程中可以依托框架式液压机的压力可调特性,优化锻造工艺参数,同时改进模具导流结构,引导金属有序流动。
在实际锻造生产中,想要优化金属流动、减少成型缺陷,需要设备、模具、工艺协同配合。坯料下料保证重量均匀,坯料放置保证对中,避免偏心加载;合理控制加热区间,保证整体温度均匀;借助框架式液压机稳定的压力输出,设置分段加压,前期快速下行,接触坯料后降低工进速度,预留充足保压时长。同时优化模具导流槽、过渡圆角,引导金属按预定路径填充。锻造完成后及时取样检测锻件外观与内部金相组织,根据检测结果持续调整工艺参数。
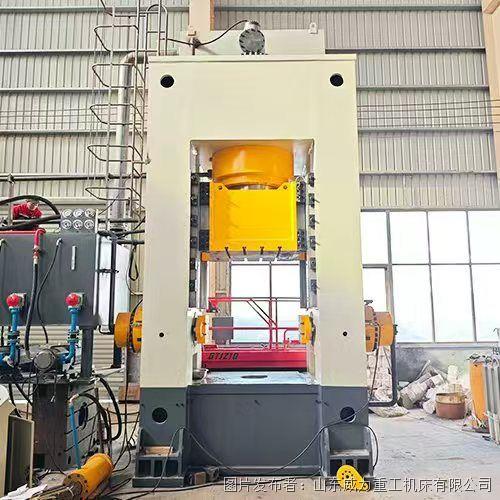
依托框架式火车轮锻造成型液压机稳定的压力输出与高刚性机身,合理调控轮坯锻造时的金属流动,优化型腔填充路径,可以有效减少各类锻造缺陷,提升火车轮坯锻件组织均匀性,保证锻件力学性能稳定,降低后续加工报废率,为轨道交通车轮批量锻造生产提供可靠工艺支撑。


