
 五度妙笔
 企业透视镜
 API商城

 数据库
激光焊接在电动汽车中的应用:动力电池
在全球变暖和温室气体减排的背景下,新能源汽车尤其是电动汽车正在迅速崛起。其核心部件——电池系统的制造,需要严格的焊接技术,主要是因为电池系统结构复杂,包括多种材料和复杂的连接。传统的焊接方法,如超声波焊接和电阻点焊,在处理电池电极材料(如铝、铜和钢)的连接方面存在局限性。例如,超声波焊接不适用于电动汽车常见的电池结构,电阻点焊由于铝和铜的导电性高,很难焊接。
激光焊接技术因其非接触式、高能量密度、精确的热输入控制和易于自动化而成为理想的选择。它可以满足电池系统不同材质的焊接需求,如铝钢、铜铝、电池电极与母线之间的铜钢焊接、铝/钢电池外壳焊接等,对保证连接的可靠性、提高电池性能和安全性起着关键作用。
(1)小型圆柱电池(如型号18650),尺寸标准化,安全性高,成本相对便宜;
(2)大棱镜电池,在能量密度和稳定性方面表现良好;
(3)软涂层聚合物电池,充电时容易出现几何形状。
电池类型

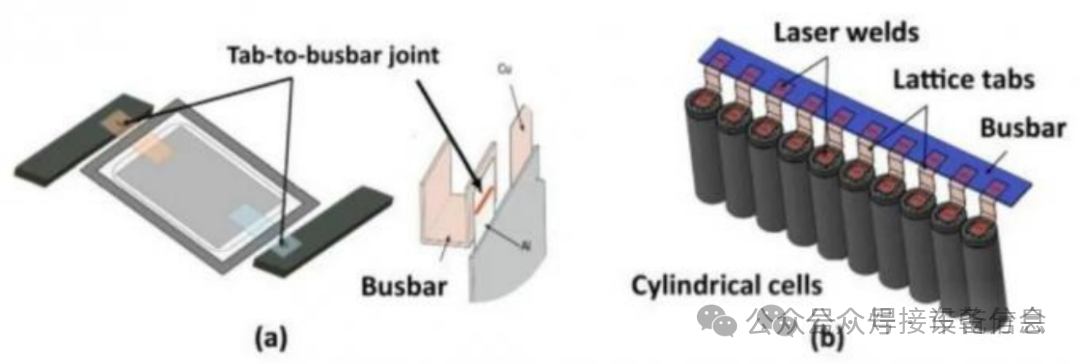
电池组由多个串联或串并联的电池组成,它们通过母线连接。工作环境复杂,连接可靠性直接影响电池系统的性能和安全性。
电池组结构 a) 圆柱形电池 b) 方形电池

常见焊接技术的局限性
超音速焊接
主要利用高频振动(通常为20kHz及以上)使材料在压力下形成牢固的结合,实现连接。
(1)该方法适用于焊接薄箔、不同材料或高导电材料,主要应用于带状电池。
(2)电动汽车电池通常是圆柱形或方形电池,在压力和振动的结合下可能会破坏电池结构的完整性,因此超声波焊接不适用于电动汽车的电池焊接。
电阻点焊
工作原理主要是对工件的接触面施加压力,并利用大电流对零件进行局部熔化。但电动汽车电池常见的材料是铝和铜,它们具有高导电性和导热性的特点,电阻点焊很难焊接。
焊接特性
材料组合:电池极耳材料常为铝、铜或钢,母线材料多为铜或铝,形成铝-铜、铝-钢、铜-钢等组合。
高性能要求:焊接部位应保证电阻低、导电性高、机械强度好,以保证电池充放电效率和长期稳定性。
软包/圆柱形电池的杆耳和母线
铝钢激光焊接
焊接难点:
(1)铝和钢的热性能差异很大,焊接会形成脆性金属间化合物(IMC),如Fe₂Al₅、Fe₄Al₁₃等,影响接头的显微组织、电性能和热性能,增加电池的内阻,缩短使用寿命。
(2)焊接时应控制IMC的产生。
00001.控制工艺参数
(1)控制热输入:调整激光功率、焊接速度和脉冲参数(频率、占空比),平衡熔化深度和热影响区域大小,减少IMC产生。
(2)优化脉冲波形:采用特殊的脉冲波形改变热循环特性,如慢升慢降波形,以降低温度梯度和热应力,抑制快速冷却导致大量脆性IMCs的产生。
使用中间层
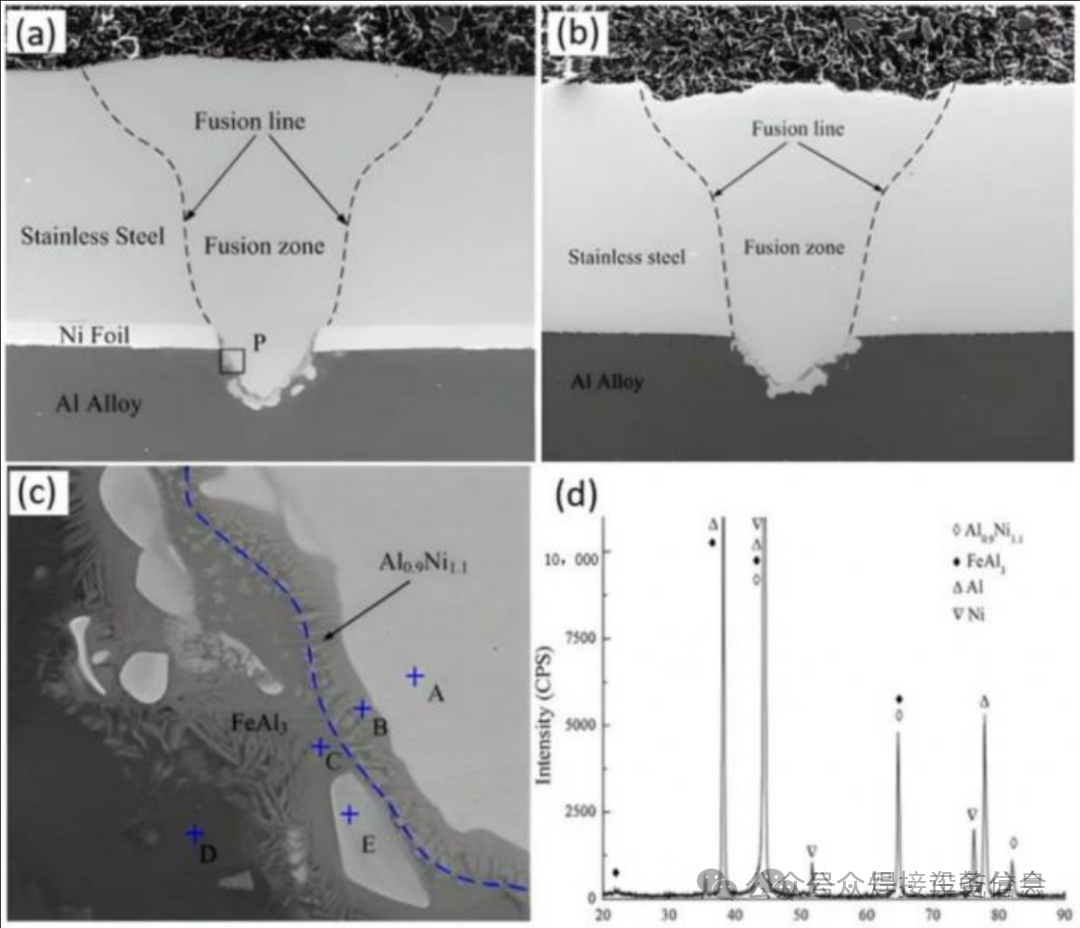
(1)成分:镍选用、硅基合金等中间层材料,因其与铝钢反应。镍改善润湿性和元素扩散性,含镍IMC的韧性优于铝钢。Al-Si化合物中的Si)影响Fe-Si化合物的生长,优化接头的力学性能,Si含量根据材料和工艺要求进行微调。
(2)厚度:μ m至数十μ m厚度范围可有效调节IMMC的形成,提高接头性能和可靠性。
磁场辅助
(1)磁场方向:垂直磁场抑制熔池中元素的宏观扩散,改变对流和结晶形貌,减少Fe和Al的过度融合形成脆性IMCs;平行磁场影响溶质的微扩散和晶界迁移,细化晶粒,优化IMC的分布和取向。
(2)多场协同:结合磁场与超声、磁场协同与超声振动,细化晶粒,去除气孔夹杂物,改善IMC结构。超声振动有助于破碎枝晶和均匀成分,磁场引导金属液体流动和晶体生长方向,改善熔池的凝固行为和组织均匀性,降低IMC的脆性,提高接头的韧性和导电性。
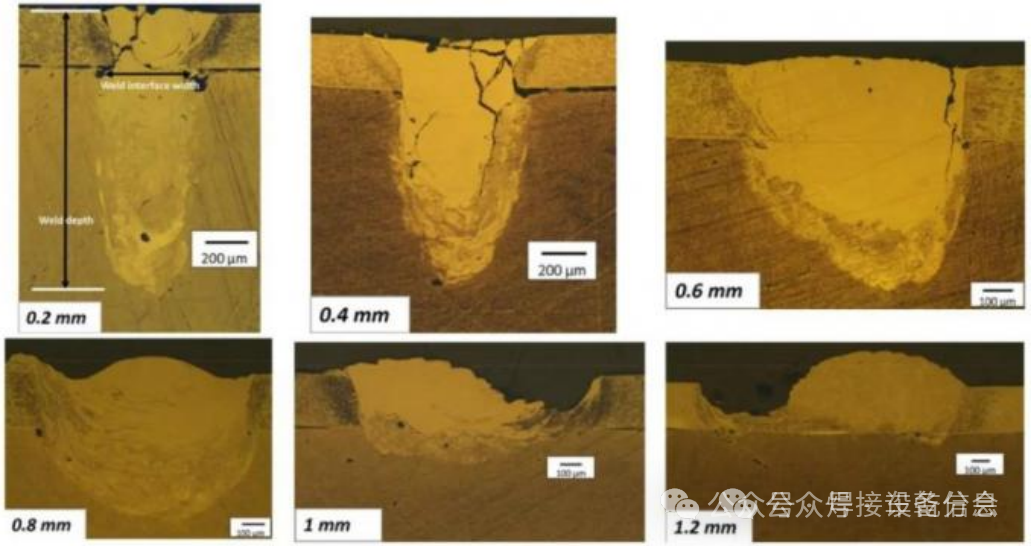
激光摆焊铝钢(摆动幅度0.2-1.2mm)
不锈钢/铝合金接头的微观形貌 a) 镍箔 b) 无镍箔
铜铝激光焊接
焊接难点:
铜和铝具有不同的熔点、导热系数和热膨胀系数,通过焊接形成Cu₂Al和Cu₄Al₃IMC,影响焊缝的显微组织和力学性能,需要抑制其形成和生长。
00001.焊接参数优化
(1)高焊接速度与低激光功率相匹配,可以减少热输入时间和强度,抑制大量IMC的形成。例如,在高速焊接过程中,CuAl₂和其他化合物会显着减少。
(2)优化脉冲频率和占空比,改变Cu和Al的原子扩散和反应动力学条件,使IMC生长有序、分布均匀,提高接头性能。
填充银、镍、锡由银、镍、锡基填充材料或特定合金焊丝制成,可熔化填充间隙,稀释母材元素,减缓Cu、Al的直接反应,减少脆性IMC的产生。
例如,含有锡填充材料,焊接形成Cu₆Sn₅和Cu₃Sn相,改变接头的组织形态,降低整体脆性,提高强度和韧性。
光束调制利用光束振荡、旋转或分束等调制技术来改变激光能量的分布和作用方式。
Cu-Al SEM 图(1500W,30 mm/s)

铜钢激光焊接
焊接难点:
铜和钢的物理性能差异很大,激光焊接时容易出现液相分离和热裂纹,如Cu渗入钢晶界,导致热裂纹。
00001.激光胶印
通过将激光偏转到铜侧,可以有效提高焊接质量。

光束振荡
在纯铜和不锈钢环形梁振荡条件下,可以有效提高焊缝的抗裂性。在凝固过程中,晶界的增加显著降低了应力集中,有效控制了接头强度和变形。
使用振荡 SEM 进行非振荡

电池外壳焊接
特斯拉 4680 电池

铝电池外壳激光焊接
由于其导热系数高、热膨胀系数大,铝合金焊接容易出现裂纹和孔隙缺陷;表面氧化膜和杂质在高温下容易分解,使气体难以逸出,造成气孔。
00001.激光束聚焦旋转+垂直振荡
激光焊接的1060铝合金采用垂直振荡优化焊缝表面,在半径为0.45mm处将孔隙率降低91%。
激光束聚焦旋转和垂直振荡 SEM

光斑整形(四梁)
光斑整形为四束焊接,增加熔池小孔的尺寸,稳定金属蒸气,减少飞溅和气孔,提高焊接质量。
四根梁的示意图

激光焊接钢制电池外壳
奥氏体不锈钢的焊接容易发生热裂纹,这与合金成分和杂质含量有关。通过调整工艺参数可以有效解决热裂纹问题。
引起:
目前常用的激光焊接波长多为1064nm,使用蓝色激光/绿色激光焊接异质材料可能会有很好的效果。
来源:车乾信息 焊接设备分会
激光·视讯
推荐·阅读


免责声明:凡本公众号注明来源非本公众号的作品和图片,均转载自其它媒体,目的在于传递和分享更多信息,并不代表本媒赞同其观点和对其真实性负责,版权归原作者所有,如有侵权请联系我们删除。


