
 五度妙笔
 企业透视镜
 API商城

 数据库
激光预热让FDM 3D 打印Z轴强度直逼100%
南极熊导读:FDM 3D打印有一个老生常谈的物理缺陷:沿着层与层的方向(Z轴)受力,零件往往更容易开裂。
这是由FDM的物理特性决定的:高温挤出的新材料,遇到已经冷却的前一层,分子链来不及充分扩散和缠结,界面粘结力先天不足。为了攻克这个行业难题。
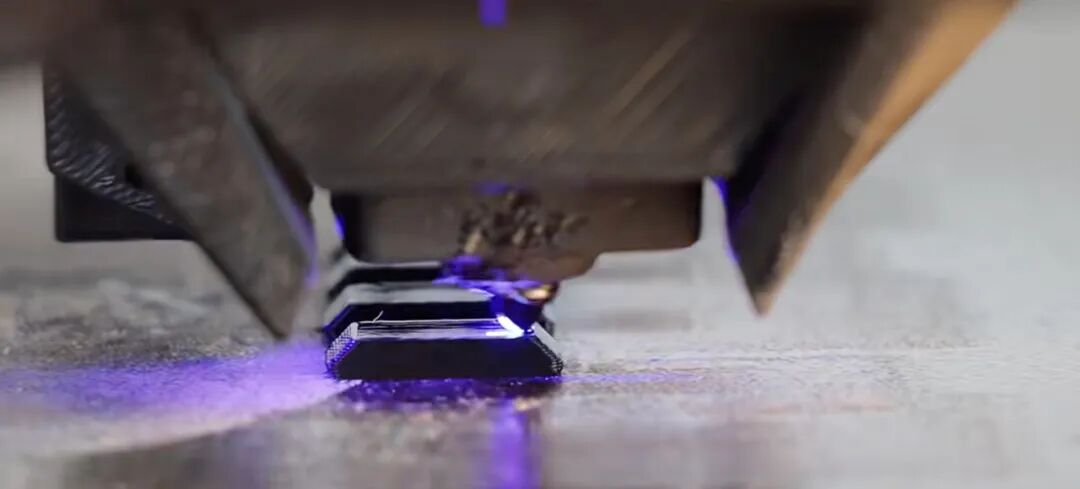
南极熊获悉,国外博主“I Changed a Thing”对打印机进行了硬核改造——在打印头加装激光器进行局部预热,最终让部分材料的层间强度达到了平放打印(XY轴)的100%。目前,该项目的设计文件已在GitHub开源。
硬件改造:用激光做“局部热补偿”
传统解决层间结合的思路往往是加装整体保温舱,但这种方式能耗高且容易导致散热不畅(热蠕变)。
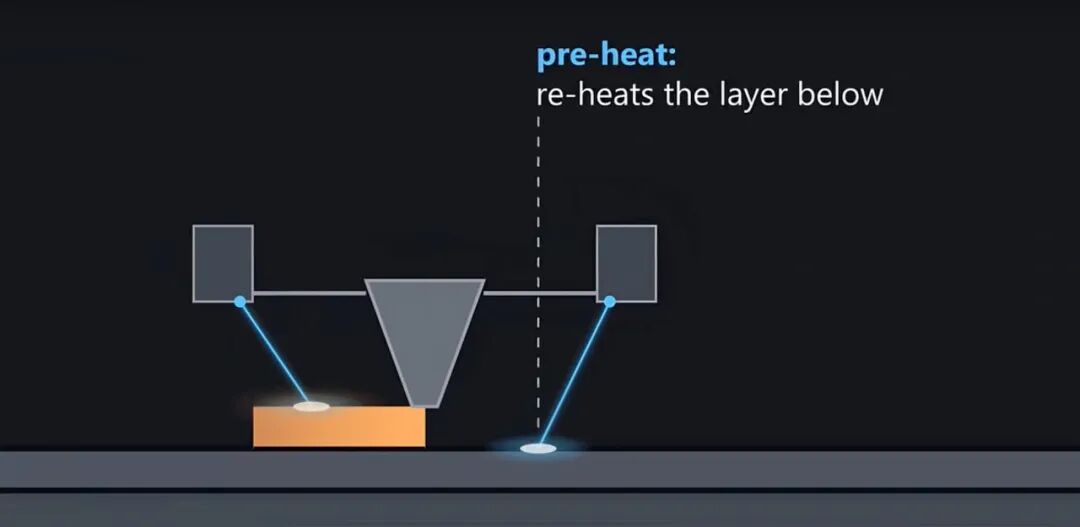
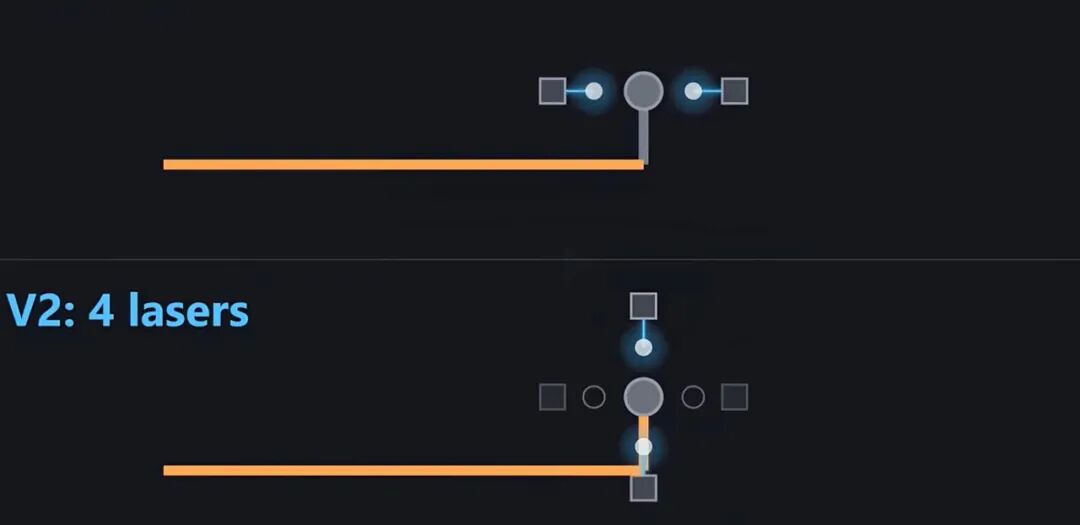
这位博主的思路更为精准:直接在打印头两侧加装两枚激光器,对即将覆盖新材料的打印区域进行预热和加热补偿。其核心逻辑是:让底层塑料在激光的照射下,保持在玻璃化转变温度(Tg)以上更长的时间。这样,当新材料挤出时,两层界面的分子链就有足够的时间进行热运动,实现更充分的扩散和缠结。
实测数据:黑红PETG的冰火两重天
为了验证效果,博主设计了一套严谨的测试方法:以“平放打印”的试样作为100%强度的基准,去测试“竖立打印”的层间拉伸强度。实验结果非常具有戏剧性:
1. 黑色PETG:成也吸光,败也吸光
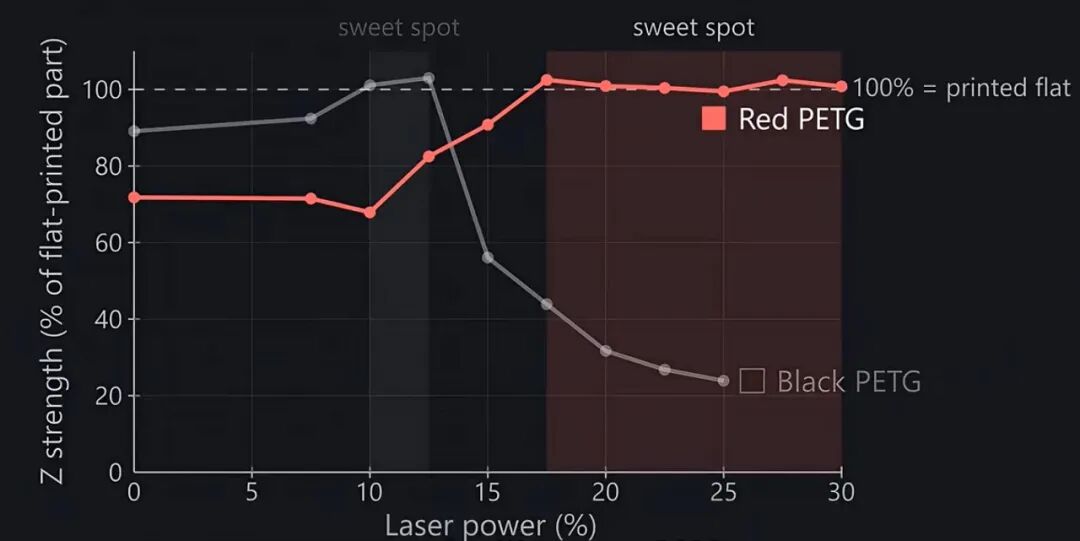
当激光功率在10%到12.5%时,黑色PETG的层间强度惊人地达到了平打试样的100%。
但令人意外的是,当功率继续提升到15%时,强度断崖式下跌到56%;20%时更惨,只剩32%——甚至比不开激光还要脆弱。
原因分析: 黑色材料对激光的吸收率极高,导致热量全部集中在极浅的表层。功率一高,表面迅速升温,直接导致了材料的局部过热降解。

2. 红色PETG:容错率极高的优等生
不开激光时,红色PETG的层间强度仅为平打的72%。
但当激光功率达到17.5%时,强度顺利飙升至100%。更难得的是,在功率达到30%之前,它都能稳定维持在这个高强度,容错区间极大。
3. 其他材料表现:非晶与半结晶的差异
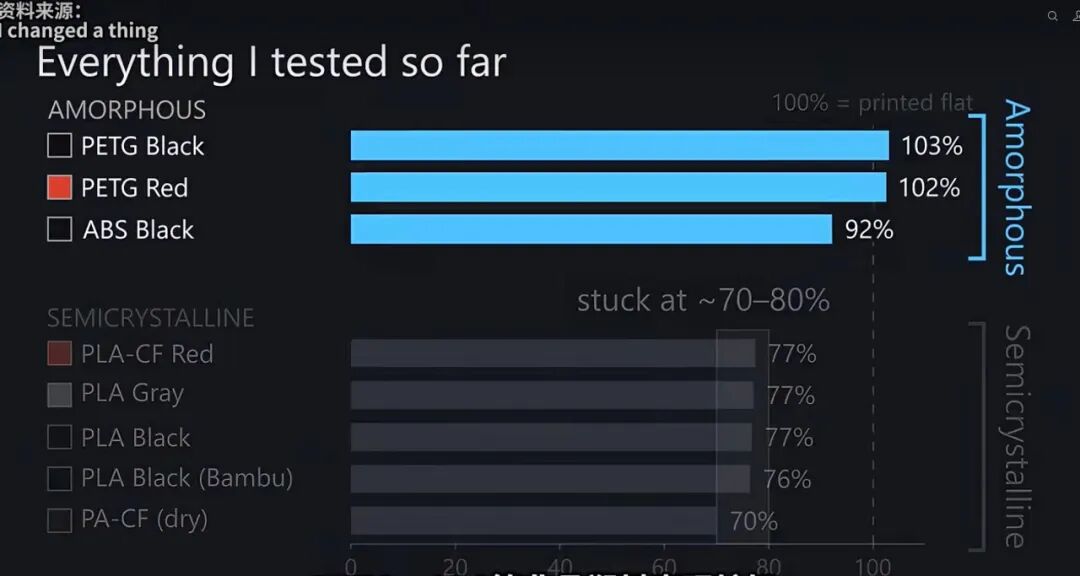
非晶塑料(如PETG、ABS)表现极佳,层间强度普遍能恢复到平打的90%到100%;
半结晶塑料(如PLA、尼龙)的提升相对有限,大多停留在70%到80%的区间。
原理剖析:透光率决定了热分布
为什么同样的能量,黑色和红色的表现差异如此巨大?
根本原因在于透光性。红色PETG透光性较好,激光能量可以穿透进入材料内部约0.25毫米,热量分布更均匀,峰值温度相对较低,不容易产生表面烧焦;而黑色PETG在表层约0.01毫米处就将能量全部吸收,能量过于集中导致表面瞬间过热,材料发生降解,强度自然大幅下降。
下一步计划与开源
“I Changed a Thing”表示,目前的单轴(X轴)预热只是第一步。他计划将激光器增加到四个,同时为X轴和Y轴提供加热补偿,以实现更复杂的成型面预热。目前,该系统的设计文件已在GitHub上开源,供感兴趣的硬核玩家自行复现和探索。
南极熊观察:从极客DIY看FDM的演进方向
在消费级FDM市场越来越卷“速度”的今天,这篇硬核DIY测试给行业带来了另一个思考维度:打印速度的上限,很多时候是由材料的冷却和结合速度决定的。
虽然给每台机器加装激光器在商业量产中成本过高,但这位博主的实验验证了一个重要方向:主动式的局部热管理,是突破FDM层间强度瓶颈的有效路径。相比于传统的整体加热舱,激光加热的指向性和响应速度更快,不会让整个机器内腔长时间处于高温状态,从而避免了“外面打完了,里面还是软的”的尴尬。
随着激光器成本的下降和控制算法的精进,也许在不久的将来,我们会看到类似技术被集成到高端工业级或专业级FDM设备中。而在开源社区的推动下,普通玩家也能通过自行改装,让打印件真正实现“X、Y、Z三轴等强度”。


