
 五度妙笔
 企业透视镜
 API商城

 数据库
TGV:玻璃为什么能替代硅?
原文标题:Development of Through Glass Vias (TGV) for 3D-IC Integration
作者:Aric Shorey、Scott Pollard、John Keech(康宁公司 Corning Incorporated)
单位:Corning Incorporated, Houghton Park, C-Building, Corning, NY 14831, United States
原文出处:45th International Symposium on Microelectronics,2012 年 9 月 9–13 日,美国加利福尼亚州圣迭戈
原文页码:000765 – 000769(共 5 页)
这是一篇康宁公司在 2012 年发表的会议论文,讨论 “能否用玻璃替代硅来做 3D-IC 的转接板衬底”。论文的论点是:玻璃在电学与热学性能上可定制、表面质量与平整度极佳,但要真正用起来,必须同时解决两件事——高质量超薄玻璃晶圆的供应,以及低成本、高精度通孔的制造工艺。论文随后围绕衬底制备(熔融工艺)、机械强度(环形对环测试与 Weibull 统计)与通孔成形(孔尺寸、深宽比、阵列密度)三条主线给出表征数据,并指出通孔加工引入的侧壁微裂纹可能显著削弱晶圆强度,是需要重点理解与控制的可靠性风险。
衬底供应已就绪:熔融工艺可提供尺寸超过 3 m 的玻璃板,300 mm 直径、TTV < 2 µm 的晶圆已可稳定供应;厚度 < 100 µm 的成形态超薄玻璃无需研磨抛光,成本上优于抛光玻璃、减薄玻璃与减薄硅片。 强度并不逊于硅:300 mm 硅片(厚 0.7 mm)与玻璃片(厚 0.5 mm)的中位断裂强度几乎相同,且玻璃的 Weibull 斜率更陡,性能更可重复、更可预测,没有硅样品中出现的极低强度样本。 通孔能力已获验证:在 0.15 mm 厚玻璃中可制作约 φ30 µm 通孔(更小孔径也已实现);盲孔顶部 φ30 µm、深入约 300 µm,深宽比约 10:1;阵列密度最高可达约 140 孔/mm²(六方密排阵列)。 待解决的关键挑战:在玻璃中经济可行地制作具备目标尺寸、形状、质量(如侧壁粗糙度)与可靠性的通孔,仍是后续工作的核心问题。
引言
穿透衬底通孔(through-substrate via)对三维集成电路(3D-IC)集成至关重要。选择玻璃作为含有玻璃通孔(Through Glass Vias, TGV)的转接板(interposer)衬底,既带来了一些值得关注的挑战,也带来了机遇,使玻璃成为替代硅的一种极具吸引力的方案。在薄玻璃中构建精密转接板存在两大主要挑战。其一是高质量薄玻璃晶圆(直径 300 mm,厚度<0.10 mm,翘曲与总厚度偏差(total thickness variation, TTV)分别为 30 µm 和 1 µm)。其二是开发一种能够以经济有效的方式制作微小(5–10 µm)精密通孔的工艺。
玻璃是一大类材料,其材料性能范围非常宽泛。开发 TGV 的第一步是为应用选定最合适的玻璃组成,这又进一步决定了热膨胀系数(coefficient of thermal expansion, CTE)以及其他力学性能、化学耐久性和电学性能等关键属性。用于制备玻璃的制造工艺对质量和可制造性有显著影响。熔融成形玻璃(fusion formed glass)能够以严格的公差提供成形态(as-formed)、超薄、具有原始表面(pristine)的玻璃,为大批量制造供应提供了解决方案,并规避了与抛光或减薄相关的问题。与抛光玻璃、减薄玻璃以及减薄硅片相比,供应厚度 < 100 µm 的成形态超薄玻璃晶圆在成本上可以具有非常明显的优势。
虽然已有许多技术实现了玻璃通孔,但在通孔尺寸与通孔间距、晶圆强度与可靠性等方面仍存在有待解决的挑战。不过,在应对这些挑战方面已经取得了实质性进展。本文将给出其中一些工艺的具体表征数据。
玻璃晶圆
160 多年来,康宁一直为各类工业和消费应用提供玻璃解决方案。在康宁精密平板玻璃工艺所支撑的近期应用中,液晶显示(LCD)衬底,以及用于从智能手机到平板电脑和电视等创新电子设备的盖板玻璃尤为突出。该平台是开发并向半导体行业供应大批量衬底材料的一个极具吸引力的选择。
康宁用于 LCD 显示的玻璃的发展历程近期已有发表,其中介绍了制作玻璃的熔融工艺 [1, 2]。在该工艺中,玻璃从溢流槽(trough)两侧的边缘溢流而下,并在下方重新汇合(见图 1)。玻璃原始的外表面不与任何成形表面接触。因此,如图 2 的原子力显微镜(atomic force microscopy, AFM)图像所示,玻璃表面极为光滑。
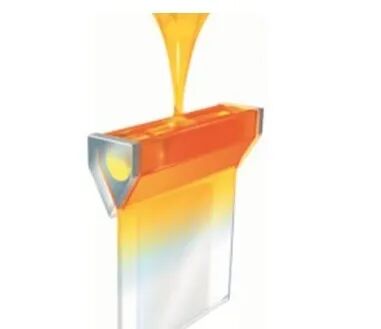
图 1. 康宁熔融工艺(Corning Fusion Process)。玻璃自溢流槽两侧溢流、在槽底下方汇合,两个外表面均不接触成形体,因而保持原始状态。
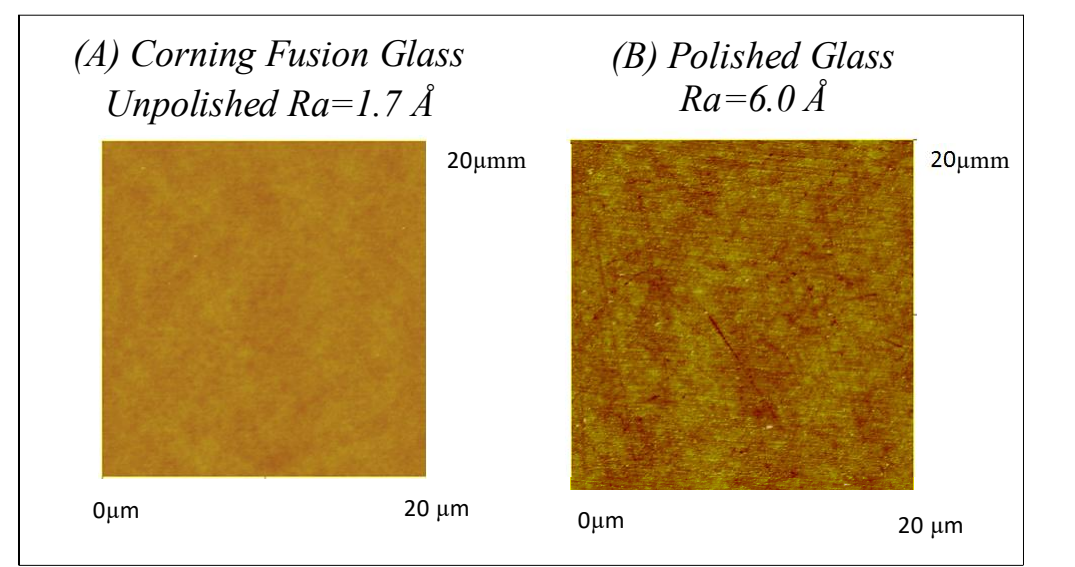
图 2. 原子力显微(AFM)测试结果。(A) 康宁熔融玻璃,未抛光,Ra = 1.7 Å;(B) 抛光玻璃,Ra = 6.0 Å。扫描范围均为 20 µm × 20 µm。(Å 为埃,1 Å = 0.1 nm)
保持优异的平整度与极小的衬底 TTV,对 2.5D-IC 和 3D-IC 应用至关重要。熔融工艺能够提供尺寸超过三米的精密玻璃板。对 LCD 而言,熔融工艺的一个关键特性是它能够将玻璃中的热应力效应降至最低。由于玻璃中的热应力极小,翘曲可以非常低。对熔融下拉(fusion draw)工艺的改进还可用于生产 TTV 异常低的晶圆。目前已经可以稳定供应 TTV < 2 µm 的 300 mm 直径晶圆。省去抛光步骤,使产能放大更为容易,并提升了衬底的可靠性。
使用熔融工艺制造 TGV 衬底的另一项优势,来自该工艺在尺寸和厚度方面的灵活性。由于熔融工艺可提供尺寸超过三米的玻璃板,因此提供几乎任意尺寸的晶圆都是直接可行的。如今已可方便地制造最大 450 mm 的晶圆,以面板(panel)形式提供衬底也很直接。此外,熔融工艺还可用于提供厚度 < 100 µm 的高质量衬底;凭借上述优异特性,可在目标厚度上直接得到 TGV 衬底,无需研磨和抛光。超薄柔性玻璃所带来的优势在图 3 中予以突出展示。
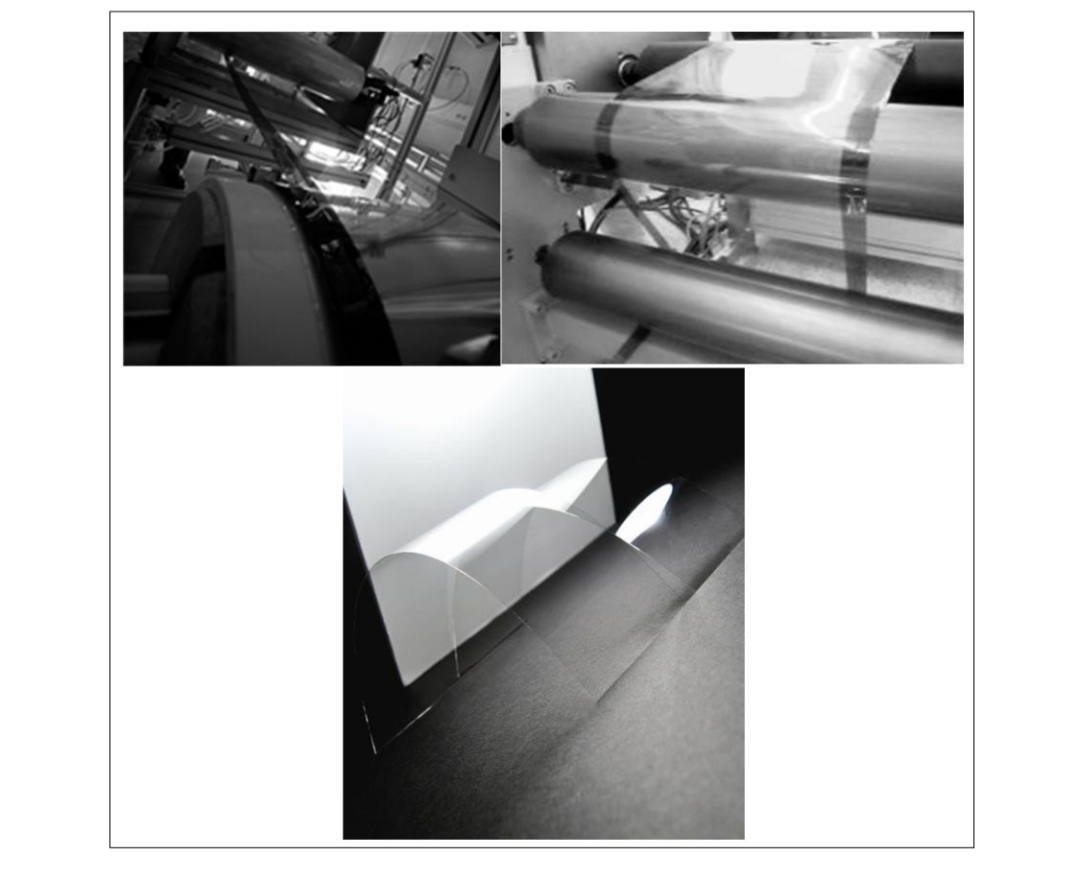
图 3. 制造高质量超薄柔性玻璃,为提供无需减薄的 TGV 衬底带来了大量机会。超薄柔性玻璃所赋予的柔性,为卷对卷(roll to roll)工艺创造了条件。
硅是一种具有明确材料性能的超纯材料。而玻璃则代表一大类材料,其性能取决于具体的玻璃组成 [3]。除了可从熔融工艺中获得的那些重要尺寸属性外,康宁在显示及其他应用领域的深厚积累,使我们能够开发出性能可定制(例如可调 CTE)的玻璃组成。这为影响 2.5D-IC 和 3D-IC 应用中键合叠层(bonded stack)的总体形变提供了机会。近期研究表明,利用调节玻璃 CTE 的能力,可以对 3D-IC 叠层的可靠性管理产生显著影响 [4],并且是使用玻璃作为转接板衬底时一个极具价值的潜在抓手。
强度参数
晶圆破碎是半导体制造产线中的主要隐患,因为它会带来巨大的成本和产线中断。硅片通常沿晶体学解理面发生解理断裂。玻璃同样以脆性断裂方式破碎。这意味着对于这两种材料而言,其强度都取决于缺陷(微裂纹、蚀坑等)的存在,而不是其材料组成的内在键合强度。当缺陷数量更多、尺寸更大时,在制造过程中对晶圆施加负载/应力处发生失效的统计概率就更高。这使得晶圆制备方法的重要性上升,也使研磨与抛光工艺的管理变得极为重要 [5]。在接下来的内容中,我们将讨论玻璃和硅实际强度的一些基线数据。
尽管断裂模式不同,采用标准化测试方法来比较硅片表面与玻璃片表面的断裂强度仍然是有意义的。环形对环(ring-on-ring)测试适用于表面测试。环形对环技术由两个同心圆环组成:较大圆环置于下方,较小圆环置于上方,待测晶圆置于两环之间。力施加在上环上,从而在晶圆材料的下表面形成一个均匀的拉应变区域。所施加的力不断增加,直至试样从某处缺陷起裂并发生断裂。
康宁熔融工艺的一个重要优势在于:它能提供极高品质的精密表面,无需进行后成形加工即可表现出高强度。这样就能避免在研磨/抛光过程中引入限制强度的缺陷。为评估失效的统计特性,有必要将断裂数据绘制在韦布尔(Weibull)图上。
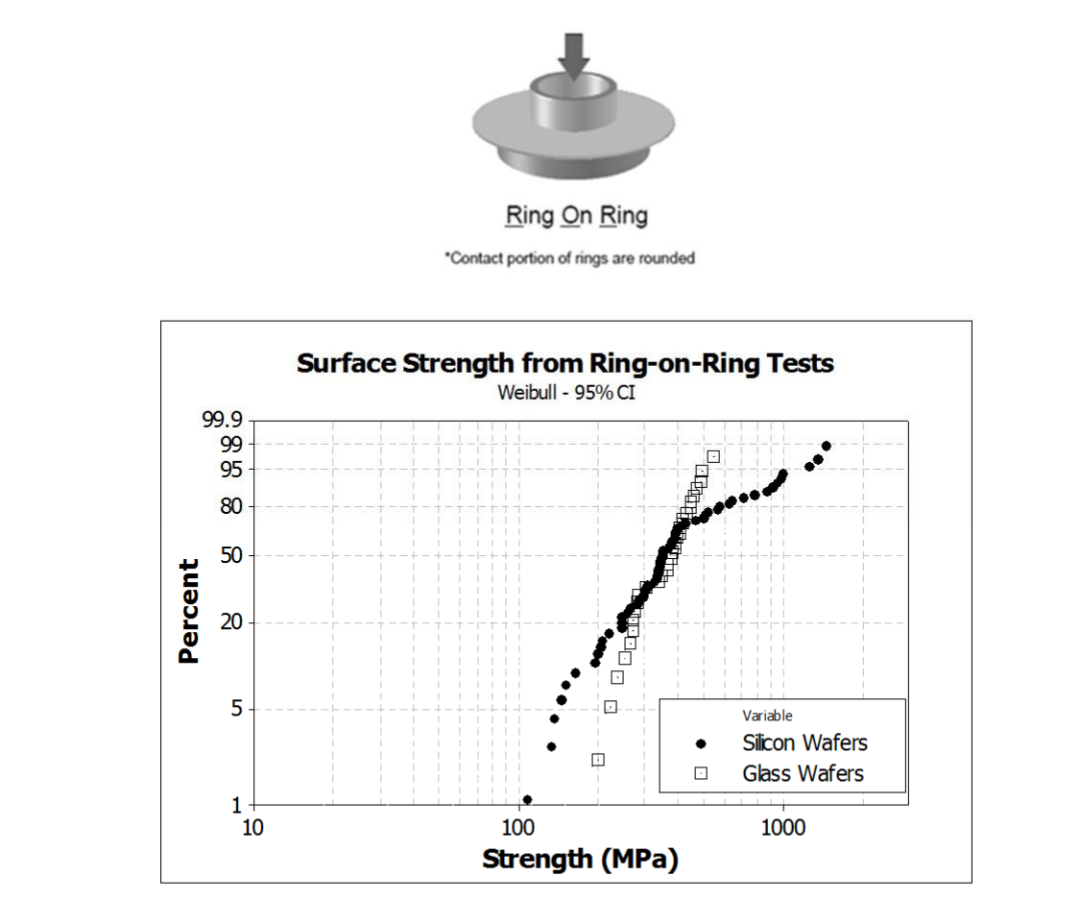
图 4. 玻璃与硅晶圆的环形对环(ring-on-ring)测试结果。图中给出表面强度(Surface Strength)的 Weibull 分布(置信区间 95%),横轴为强度(MPa,对数刻度),纵轴为失效率百分比;实心点为硅晶圆,空心点为玻璃晶圆。
图 4 展示了 300 mm 直径硅片(厚 0.7 mm)与玻璃片(厚 0.5 mm)的 Weibull 分布。两种材料的中位强度值几乎相同。图 4 中玻璃片给出的斜率相对更陡,这意味着性能更可重复、更可预测,并且避免了硅样品群中出现的那些极低强度样本。虽然图 4 的数据来自未经改性的晶圆,但需要指出的是,如果为了制作通孔而在晶圆上开孔,这可能对晶圆的整体强度产生不利影响。如果通孔制造工艺在侧壁引入微裂纹,对晶圆强度的影响可能相当大。理解这类效应很重要,因为它们会影响产品的整体可靠性。我们正在开展进一步的工作,以便更好地理解通孔加工可能如何影响 TGV 衬底的整体强度与可靠性。
通孔
在玻璃中制作 TGV 通孔的方法众多,包括机械方法(钻孔、喷砂)、化学方法(湿法、干法、光敏玻璃)以及基于激光的方法。每种方法各有优劣,其面临的挑战来自尺寸缩放能力、可实现的侧壁粗糙度(以及与之相关的机械可靠性)、总体成本与产能。目标属性的差异,例如盲孔与通孔(blind vs. through via)、侧壁形状/粗糙度以及深宽比(aspect ratio),同样带来挑战。
硅是一种具有明确材料性能的超纯材料。而玻璃则代表一大类材料,其性能取决于具体的玻璃组成 [3]。除了可从熔融工艺中获得的那些重要尺寸属性外,康宁在显示及其他应用领域的深厚积累,使我们能够开发出性能可定制(例如可调热膨胀系数 CTE)的玻璃组成。表 1 举例说明了两种不同熔融成形玻璃组成的材料性能差异。这为影响 2.5D-IC 和 3D-IC 应用中键合叠层的总体形变提供了机会。使用熔融工艺制得的高品质玻璃,在该工艺的成本效益方面带来了显著优势。能够在目标厚度上直接制作高精度、高质量的通孔,从而省去耗时且昂贵的制造步骤以及随之而来的额外搬运,为 TGV 带来实质性优势。
表 1. 两种玻璃类型的性能范围(Range of properties for two glass types)
两种玻璃的 CTE 差异显著(约为 2.5 倍),但力学性能(杨氏模量、维氏硬度)非常接近,因此二者的差异主要体现在热匹配与电学特性上。
图 5–8 给出了一些已经制作出的不同孔形貌、尺寸和排布示例。所采用的工艺既可以制作贯穿玻璃厚度的孔(通孔),也可以制作未贯穿玻璃厚度的孔(盲孔)。图 5 展示了在 0.15 mm 厚玻璃中直径约 30 µm 的通孔示例。更小直径的孔也已被制作出来。
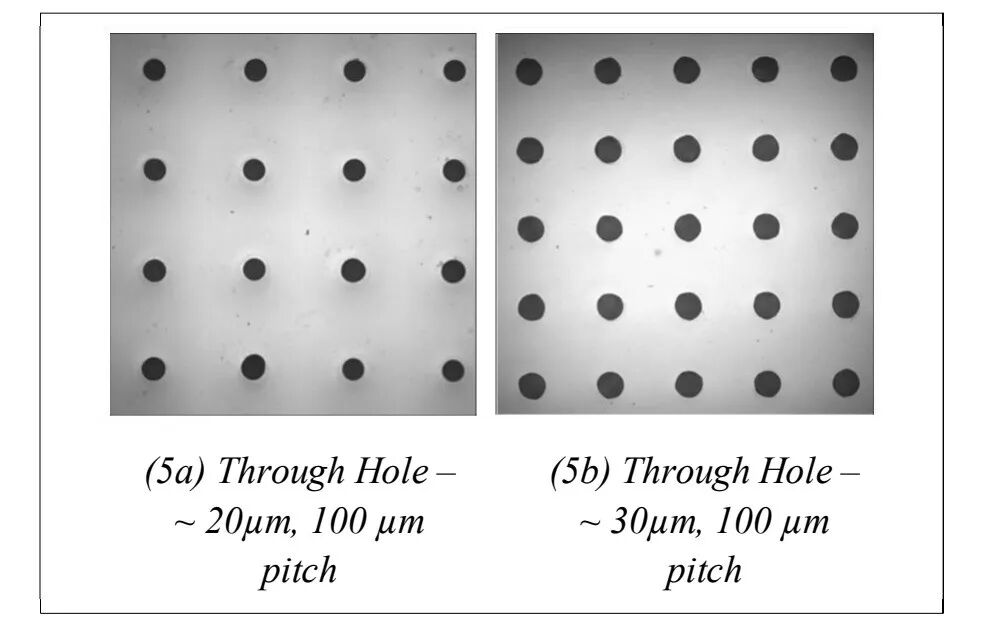
图 5. 薄玻璃衬底中的通孔示例。(5a) 通孔:约 φ20 µm,间距 100 µm;(5b) 通孔:约 φ30 µm,间距 100 µm。图中 (5a) 与 (5b) 所示样品均使用 0.15 mm 厚玻璃。
前面我们提到了可调节玻璃 CTE 的重要性,其目的是管理 3DIC 叠层的翘曲,从而提高器件可靠性。表 1 中列出的两种商用玻璃,其 CTE 差异显著,但力学性能非常相近。这两种玻璃类型都适合用作 TGV 衬底,示例如下。图 6 展示了两种玻璃类型中的通孔示例。孔径与玻璃类型无关。
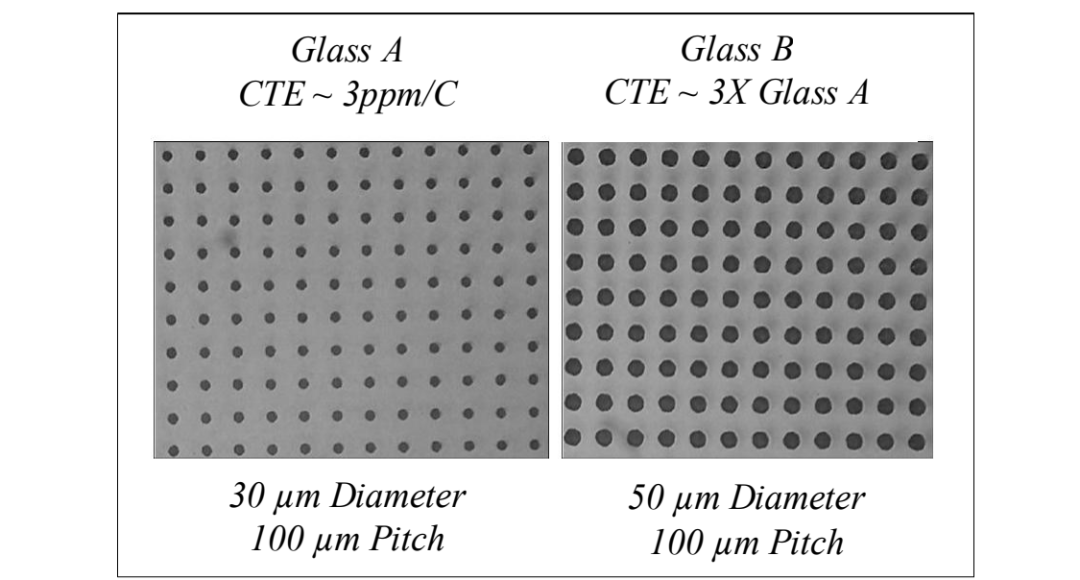
图 6. 不同玻璃类型中的通孔示例(另见表 1)。玻璃 A:CTE ≈ 3 ppm/°C,孔径 30 µm、间距 100 µm;玻璃 B:CTE ≈ 玻璃 A 的 3 倍,孔径 50 µm、间距 100 µm。可见孔径与玻璃类型无关。
用于在玻璃中开孔的工艺必须在孔的深度、直径和位置方面具有灵活性,这一点很重要。在某些情况下,更希望孔不完全穿透玻璃。图 7 给出了盲孔示例:顶部直径 30 µm,向玻璃内部延伸约 300 µm(深宽比约 10:1)。最后,图 8 展示了在玻璃中布置孔的密度与图形方面的灵活性。康宁目前制作 TGV 的能力包括:可加工从 < 100 mm 到 300 mm 的晶圆,甚至可加工尺寸达 0.5 m 的面板。
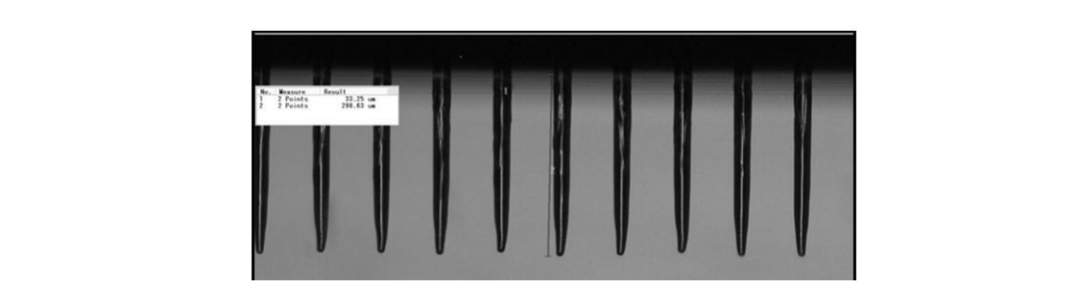
图 7. 深宽比约 10:1 的盲孔。孔口直径约 30 µm,孔深约 300 µm,未穿透玻璃。

图 8. TGV 衬底中不同间距(密度)能力的示例。自上而下分别为:方形阵列约 6 孔/mm²、方形阵列约 10 孔/mm²、六方密排(HCP)阵列约 140 孔/mm²。
结论
成功实现穿透衬底通孔对 2.5D-IC 和 3D-IC 极为重要。玻璃具有众多特性,使 TGV 在许多应用中颇具吸引力。能够针对特定应用定制材料性能(例如热学与电学性能),带来了巨大的优势。除了优异的表面质量、低翘曲和低 TTV 等重要属性之外,熔融工艺还在衬底尺寸和厚度方面提供了宝贵的灵活性。能够在目标厚度上直接制作大尺寸晶圆、从而省去后续加工,在制造成本和规模经济方面带来了额外优势。尽管已经展示了大量进展,但未来的关键挑战仍然是:开发经济可行的方法,在玻璃中制作出具有目标尺寸、形状、质量(如粗糙度)和可靠性的通孔。
参考文献
Adam Ellison and Iván A. Cornejo, Glass Substrates for Liquid Crystal Displays, International Journal of Applied Glass 1 [1] 87–103 (2010). S. M. Dockerty and G. C. Shay, “Down flow Sheet Drawing Method and Apparatus,” U.S. Patent No. 3149949, published September 22, 1964. Bocko, Lee, Information Display; 24(5-6): 26–30 (2008). Qin, Kumbhat, Sundaram, Tummala, 62nd Electronic Components and Technology Conference (ECTC), IEEE, pp. 1738–1745 (2012). P.-Y. Chen, M.H. Tsai, W-K. Yeh, M-H Jing, Y. Chang, “Relationship between wafer edge design and its ultimate mechanical strength,” Microelectronic Engineering 87: 2065–2070 (2010).
Evatec,TGV 金属化工艺 !
Sony 与 imec 发布高密度背面互连模块,TSV 工艺小于 100 nm !
ULVAC,如何利用等离子体提高晶圆的键合强度?
Applied Materials,450 nm 间距混合键合技术!
Applied Materials 在 HBM 中的解决方案 !
↓设置星标,精彩不错过↓
欢迎关注本公众号,获取更多半导体设备、工艺、产业动态


