五度妙笔
 企业透视镜
 API商城

 数据库
9月份“优秀”揭晓!恭喜这9名员工!
11月9日
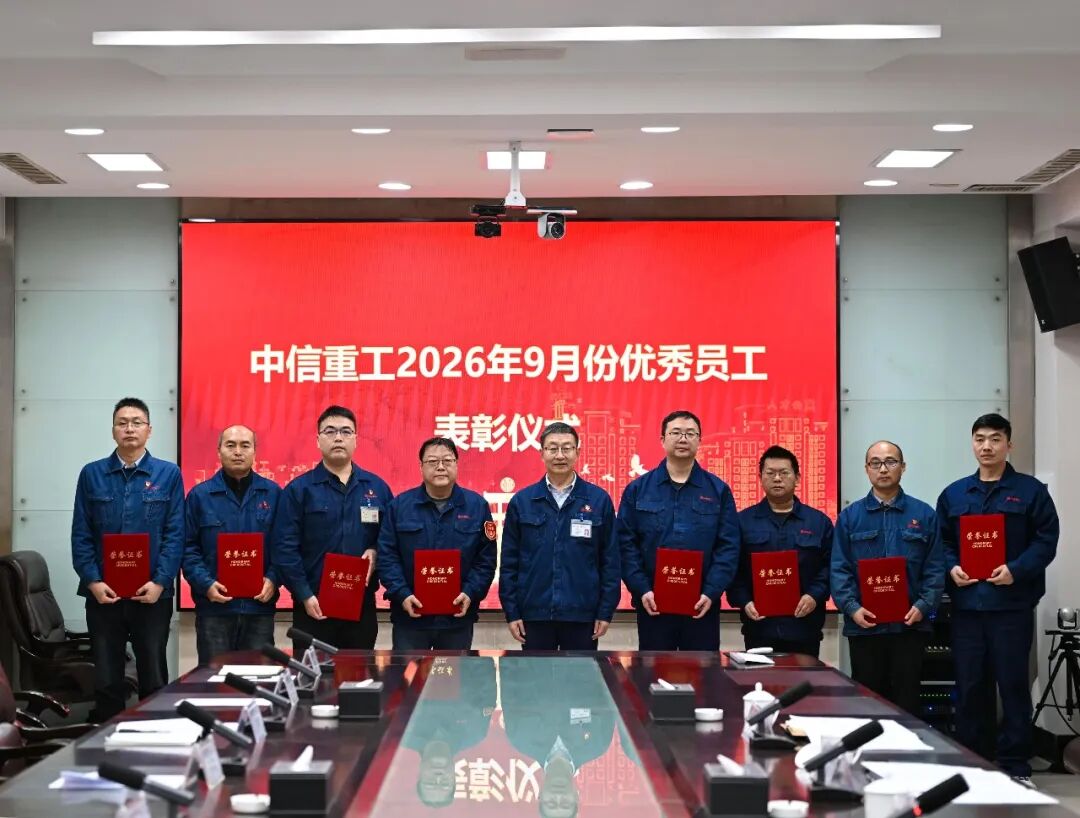
中信重工表彰2026年9月份“优秀员工”!
这是连续化评选表彰
现在
就让我们一起领略
2026年9月份9位“优秀员工”的风采!
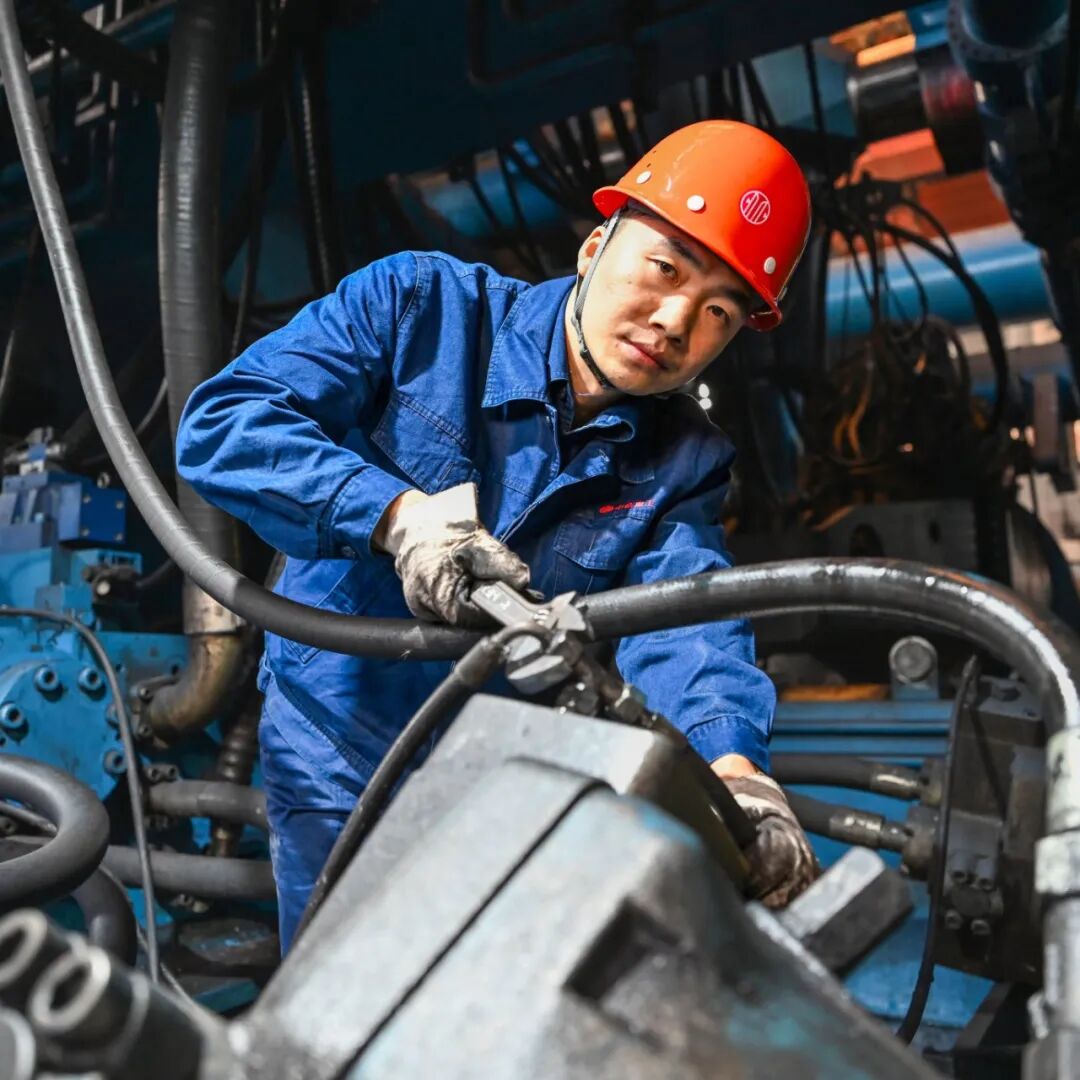
他面对185MN油压机活动横梁四组返程缸出现回程压力波动偏差超±8%、缸杆处不同程度渗油、四缸回程同步偏差超差、因从未拆修过存在很多不确定因素等问题,迎难而上,仅用4天就完成了原本至少需7天才能完成的抢修任务,使锻件在炉窑内保温时间减少3天,直接节约天然气费用40万元左右。
陈伊昌还专门设计制作专用拆卸安装胎具,每道密封压缩量精准控制在2mm以内,从根源上杜绝密封件翻边、卡顿、错位等装配问题,四组油缸装配参数一致性达100%,全程保证标准化作业,共计更换V型圈密封件52件,经5次空载全行程往复测试无渗漏,且回程同步偏差恢复,压力波动偏差收窄至±1.2%,高效高质完成维修任务。
他始终坚决落实该公司轧辊产业发展规划,直面复杂激烈的市场竞争,主动扛责、冲锋在前,在轧辊市场开拓中贡献突出。
李春辉深耕冶金轧辊锻件业务赛道,坚持深挖市场需求与潜在商机,牵头建立重点项目全流程跟踪机制,统筹联动技术、生产等内部资源协同发力,先后推动多个重点客户批量轧辊锻件、辊套锻件等项目成功落地,持续巩固提升公司在轧辊锻件领域的市场竞争力。9月份,他协同营销团队精准研判市场,周密策划攻坚,实现轧辊生效订货6900余万元。今年1-9月,其所在冶金项目部已累计完成订货26000余万元,提前超额完成年度订货目标,有力保障了铸锻公司全年订货任务完成。
9月份,他带领班组成员高质量完成大型磨机端盖等高精件的拆把任务,同时还完成大型支承辊中心孔研磨工作,当月完成工时同比增长20%。
大型轴类支承辊超大超重,轧辊磨床找正要求误差控制在0.02毫米。受轧辊磨结构限制,只能依靠研磨中心孔来调整找正精度,面对工件极易挠曲变形影响锥面接触状态受力、受加工余量限制难以把控两端中心孔同轴度、研磨效果验证繁琐等难题,他严守工艺标准,反复修整,连班奋战,最终攻克精度难题,保障产品按期产出。
他长期深耕澳洲、东南亚、蒙古市场,协同团队攻坚克难,取得多项关键业务成果:9月份牵头签订并生效蒙古国铅锌矿项目1台CSM-1200及1台CSM-1700大型立式搅拌磨主机合同,实现公司搅拌磨在蒙古海外市场的新突破。在拿下东南亚单体大型选矿厂破、磨成套设备一体化供货业绩后,再度中标近3000万元的4台主机批量备件订单;积极开拓澳洲市场,成功开发两家澳洲上市黄金矿业企业新客户,依托已生效的2台球磨机项目,达成批量备件采购意向,为深耕澳洲高端矿业市场打下坚实基础。
郭雷紧盯项目履约与回款管理,多措并举保障已签项目应收款项足额回收。9月份完成国际生效订货7411万元,实现营销回款8082万元,为公司拓展国际矿业装备市场作出突出贡献。
他9月份带领团队完成生效订货7290万元、收款2723.15万元。
通过扎实推进产品对标分析、细节竞标等工作,跟踪解决客户难题,最终冲破7家竞争对手的围追堵截, 成功中标生效200万吨/年磷石膏制酸项目2台Ф5.8×112m回转窑、80万吨/年磷石膏制酸中试项目1台Ф5.6×112m回转窑,实现新领域、新用户、批量化和规格上的全新突破,确立了公司回转窑在磷石膏制酸领域的标杆示范效应。
同时,与矿业和建材产业密切联动扩增量,带动公司中标2台Ф5.6×112m回转窑的订货,进一步巩固提升了公司回转窑在磷石膏制酸领域的市场占有率。
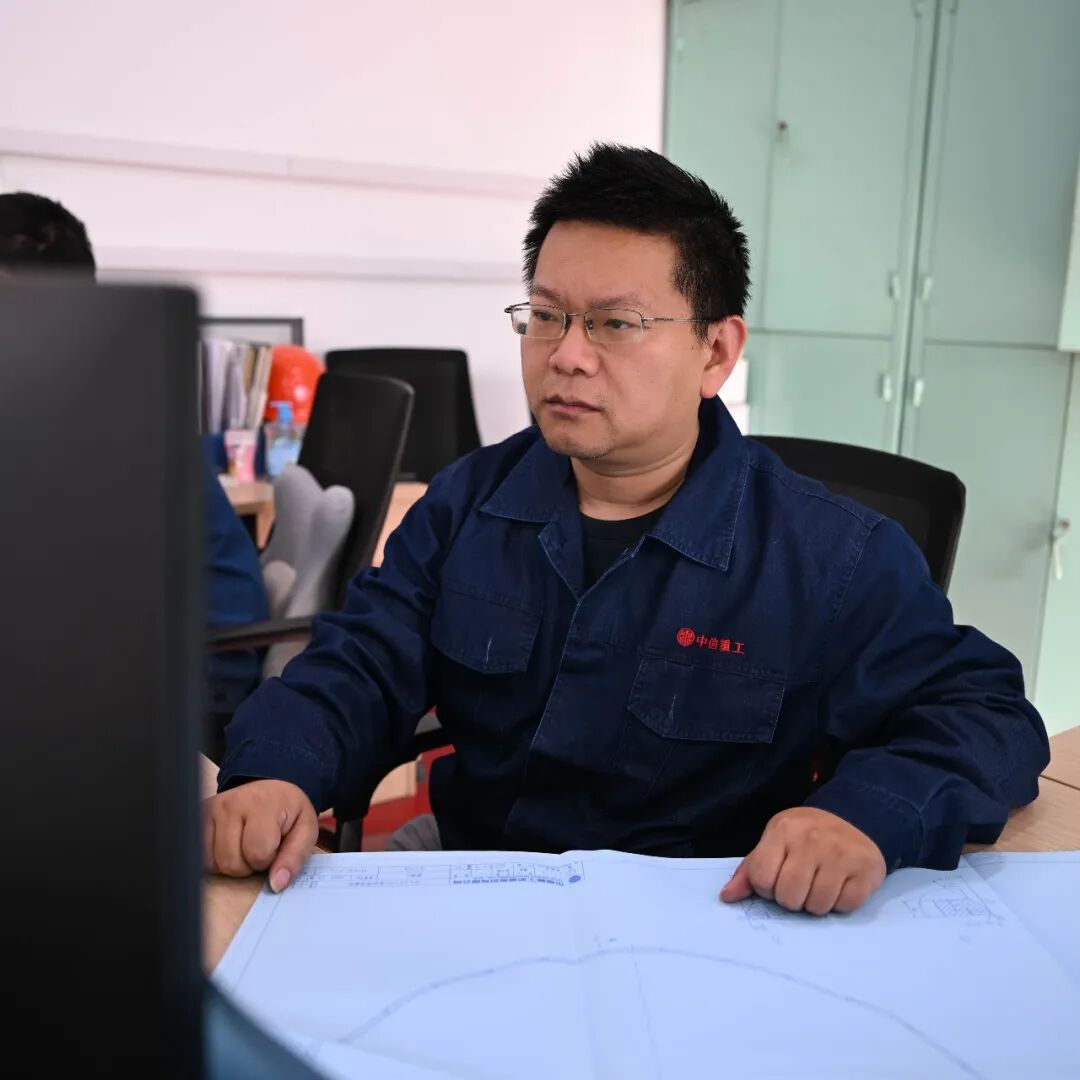
9月份,他针对磨机筒体环缝焊接所用的多头弧形加热器,结合试验情况,进行了专项创新优化。
矿用磨机筒体焊接时需进行预热,以往都是采用钢管自制简易加热器进行开放式加热,热能利用率低,加热慢。缪雷明通过模块化创新理念,将加热器拆分为基座、顶升、换向、加热4个模块分别进行优化,满足了生产需求。一是在基座模块和顶升模块上增加高度调节器;二是增设不同角度的换向模块,可根据实际需要选用,适应不同角度的加热需求;三是在火焰周围增加装置,减少热量散失,提高热能利用率;四是优化燃烧孔径,加大空气流量,提高燃烧效率。
经测试,优化后的加热器热能利用率提高约20%,燃烧效率提升约13%,若推广至所有矿用磨机筒体焊接加热中,预计可实现天然气年降本15万元左右。
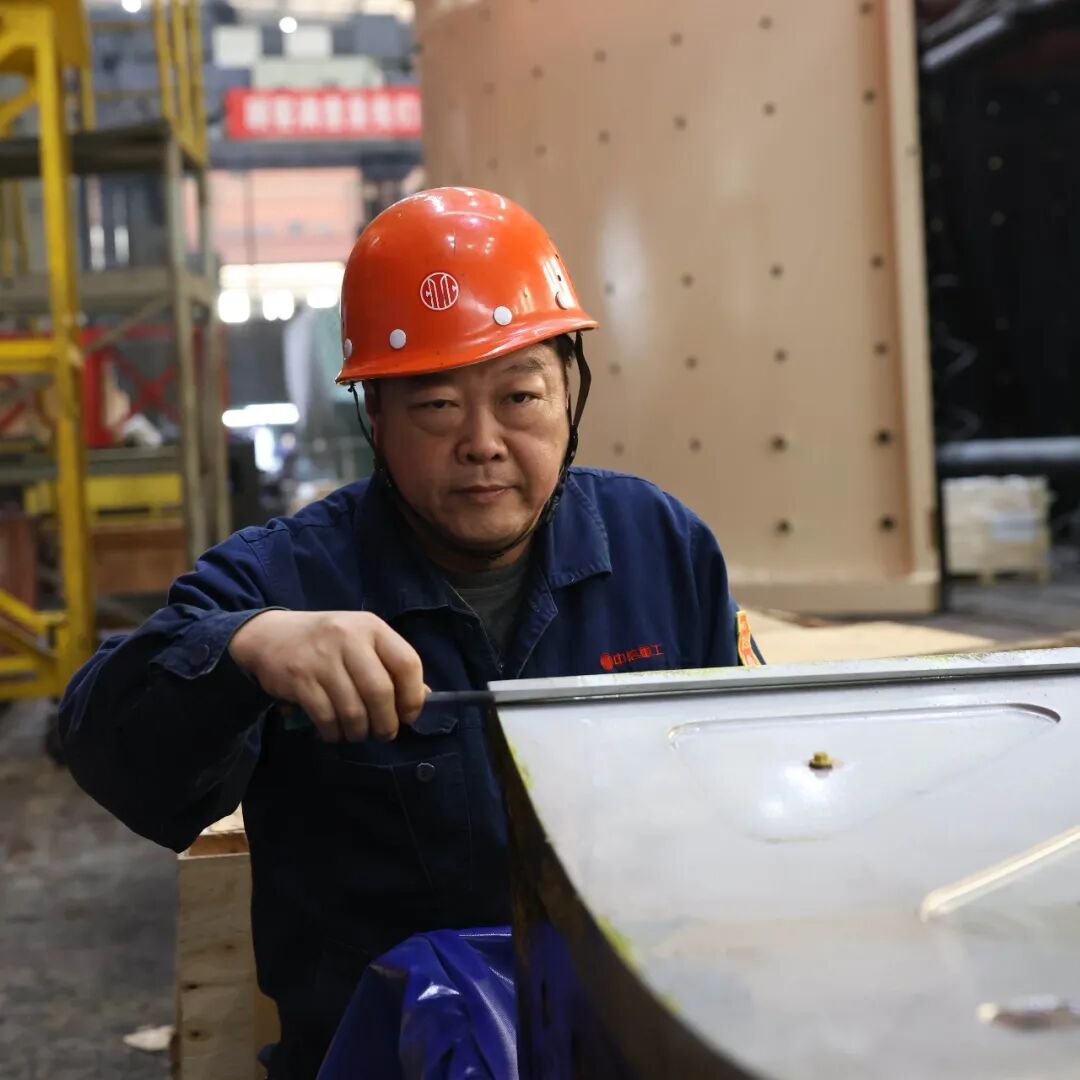
9月份,他带领班组成员勇挑重担,圆满完成重点项目两大关键设备超大型溢流型球磨机和PXZ60-110Ⅲ超大规格液压旋回破碎机的装配与试车任务。
该球磨机筒体部分为三段,总重达953.53吨,总长21.21米,配合关系非常严格,而天车最大起吊能力仅550吨,现场装配、吊装难度极大。为破解组装瓶颈,他提前同技术人员研讨可行性方案,确定筒体分段组装思路,并充分利用托辊工装精准调试,严格把控每一段筒体摆放位置,保证与配套零件把合精度,实现大件一次吊装到位,有效规避磕碰、装配错位等质量安全风险。针对V型滑履主轴承调装找正难度大的技术难点,他主动策划专项调装方案,在主轴承落放前使用水准仪完成基础找平建立安装基准;筒体落位组装完成后,再次对主轴承油缸顶起高度开展精细化调校,最终将磨机进出料高度差精准控制在0.26mm,保证了各项试车参数均满足试车大纲要求。
9月份,在重点项目半自磨机生产过程中,他针对关键件六瓣端盖的加工难点及控制措施,多次与车间操作者进行技术沟通及交底,保证加工顺利进行。
该半自磨机为公司目前最大规格,其关键件端盖尺寸与重量均超公司加工极限,制造难度大。通过前期工艺方案策划,他认真梳理端盖加工难点及机床加工瓶颈,结合公司现有加工能力,合理策划工艺流程,优化机床资源配置,实现批量分瓣端盖连续化高效加工;针对端盖粗加工时总重超出22米立车加工极限问题,设计镗床侧立加工专用工装胎具,并通过以镗代车的方法,顺利完成端盖粗加工,有效减轻端盖重量;针对端盖加工范围超出22米立车X轴行程问题,设计专用C型及L型非标刀杆,有效拓展立车加工行程,满足端盖的整体车削需要。
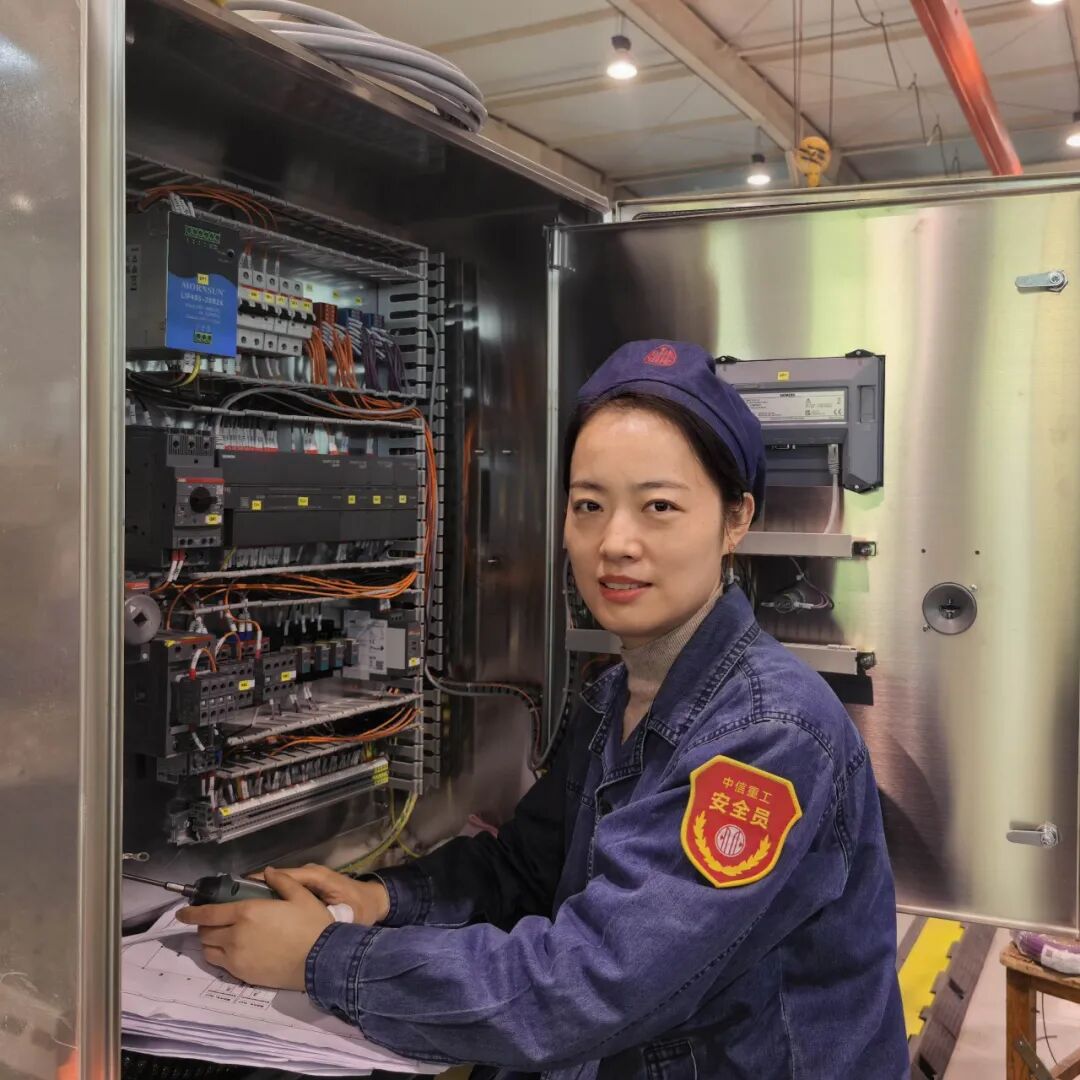
9月份,她带领班组累计完成50余面提升机、磨机主控柜,60余面配套控制箱的装配任务,确保产品按期交付。
面对车间全月订单排期饱和,数十个工号提升机、磨机电控系统及配套控制箱交货周期被大幅压缩,常规按单推进的生产节奏根本无法保障节点交付的巨大压力,她带领班组成员梳理在手待装配计划,打破以往零散接单装配的旧模式,将同品类产品集中归类、统筹安排批量排产。她带头加班攻坚完成各品类首台样机的配线全流程测试,逐一精准记录每一类线束的尺寸公差、用量清单、适配线径标准、特殊点位走线规范等核心工艺参数,并整理形成可直接复用的标准化配线参考指引,使得整体配线效率提升近30%。