


床身、横梁、驱动、导轨、控制系统--打开任何一台高速机的配置表,看到的都是这几项。真正的差别不在“用了什么”,而在“为什么这样配”。

01
配置不是堆料,是匹配
高速机的配置,不能从“最难切的零件”出发,只能从“最常切的工件”出发。
机箱机柜厂,批量小、品种多、薄板为主,需要换向快、拐角稳、换单快;工程机械配套厂,厚板多、幅面大、连续生产,更看重床身刚性、承载和热稳定;多品种小批量的钣金厂,看重换单、插单、排版和自动化对接。三类工况,对床身、横梁、驱动的要求并不一样,没有一台机器能都拿满分。
所以,配置的第一原则不是堆料,而是“每一部分都为缩短非切割时间、保持动态精度服务”。市场上也有一种值得警惕的倾向:单独加大电机功率、尽量减轻横梁,以换取更高的速度和加速度。这样的做法如果没有同步补足床身刚性、横梁抗扭、导向、控制和热稳定,短期参数可能更亮眼,长期运行却可能出现振动、部件磨损、故障增多和精度保持性下降。离开工况谈配置,最后很容易变成一张昂贵的拼盘。
02
床身:重量要花在刀刃上
高速机的床身要干三件事:吸收振动、抵抗变形、保持热稳定。
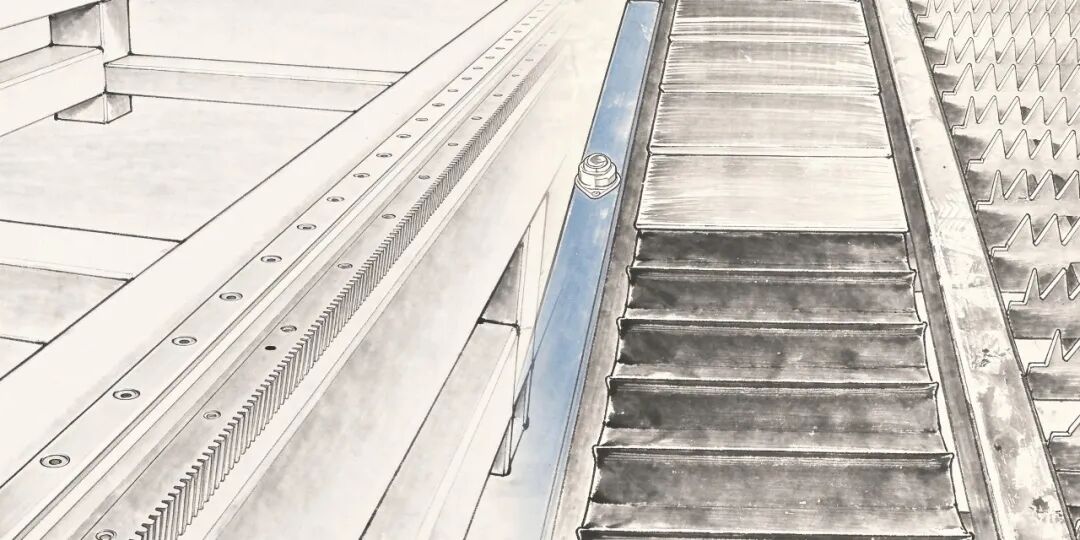
床身-导轨/床身-防护罩
重量不是目的。一台3216幅面的重载床身做到5吨级,意义在于把高速启停的冲击“压”下去,让振动更快衰减;但如果筋板布局不合理、基础受力不均,重量就只是负担,甚至会拖慢动态响应。


拖链和床身
有的3.5G机型比同幅面常规机型增重约50%,这个数字的价值不在“重”本身,而在于重量有没有变成阻尼、刚性和热稳定。比如四排地脚均衡承压,能让这5吨真正落到地上,而不是让床身“悬”着。
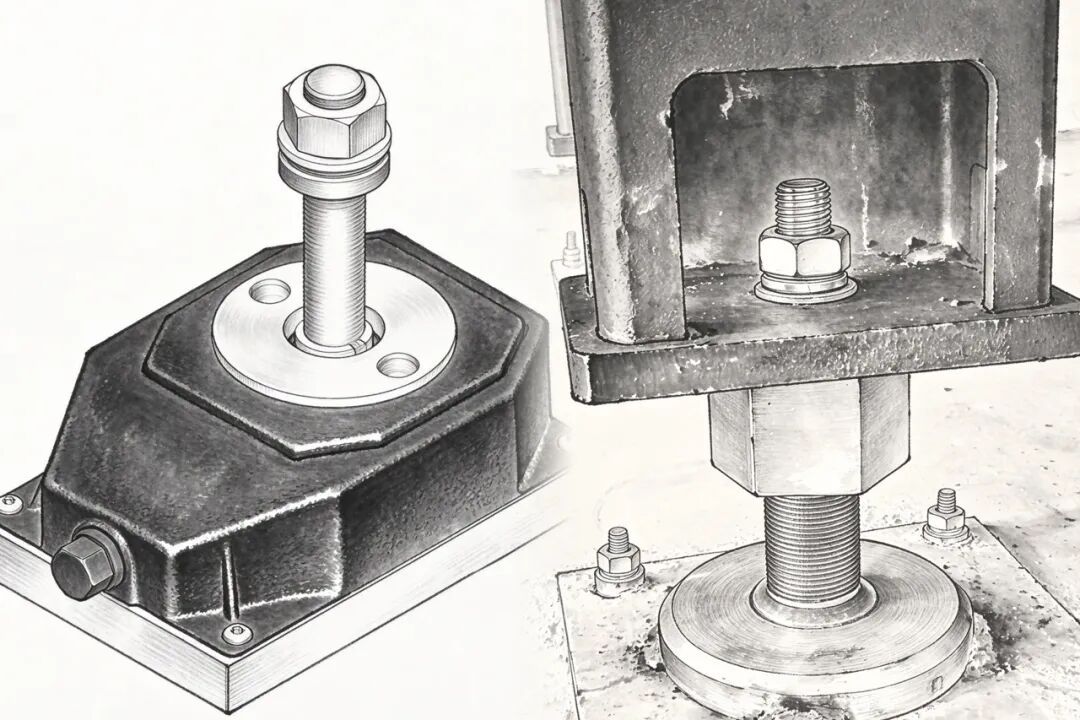
激光切割机地脚
03
横梁:轻与刚的悖论
横梁是运动件,越轻越好;但高速换向时,它又要承受自身和切割头的惯性、扭转变形和振动。轻与刚,是一对天生的矛盾。

激光切割机横梁
铝合金横梁胜在轻,响应快,是高速机横梁最佳选择;但铝的弹性模量低,长跨距下容易挠曲,所以在高加速度运行时,要靠大截面、拓扑筋、6005等高强铝来补刚性。
以一款3.5G机型为例,横梁截面做到1000平方厘米级,采用6005铝合金和太阳花筋结构,厂方给出的数据是,相比常规铝梁,抗扭提升58%、高加速时抗弯提升62%。这些数字是否成立,最终要看工件的拐角断面;但方向是对的:用截面惯性矩换刚性,用拓扑筋控制重量。

横梁的太阳花筋截面
【术语小贴士|太阳花筋】“太阳花筋”不是统一的国家标准名称,通常是业内对横梁内部放射状加强筋布局的形象叫法:筋板像花瓣一样从中部向外展开。它的作用,是把大而空的横梁腔体分成多个小单元,提高截面抗扭、抗弯能力,同时避免简单把横梁做成实心件而让运动质量过大。它有没有效果,仍要看筋板厚度、连接方式、材料、截面尺寸以及实际模态测试,不能只凭名字判断。
没有绝对的优劣,只有幅面、加速度、成本的匹配。到了高速机级别,不能直接拿普通机的横梁来使用或者极端性的减轻横梁重量。
04
驱动:主流两条路线的分水岭
驱动是高速机最核心的配置,也是2026年分歧最大的地方。目前市场上主要有两条路线。下表是基于公开产品资料作的媒体归纳,区间仅用于帮助理解,不是行业标准或第三方统计。
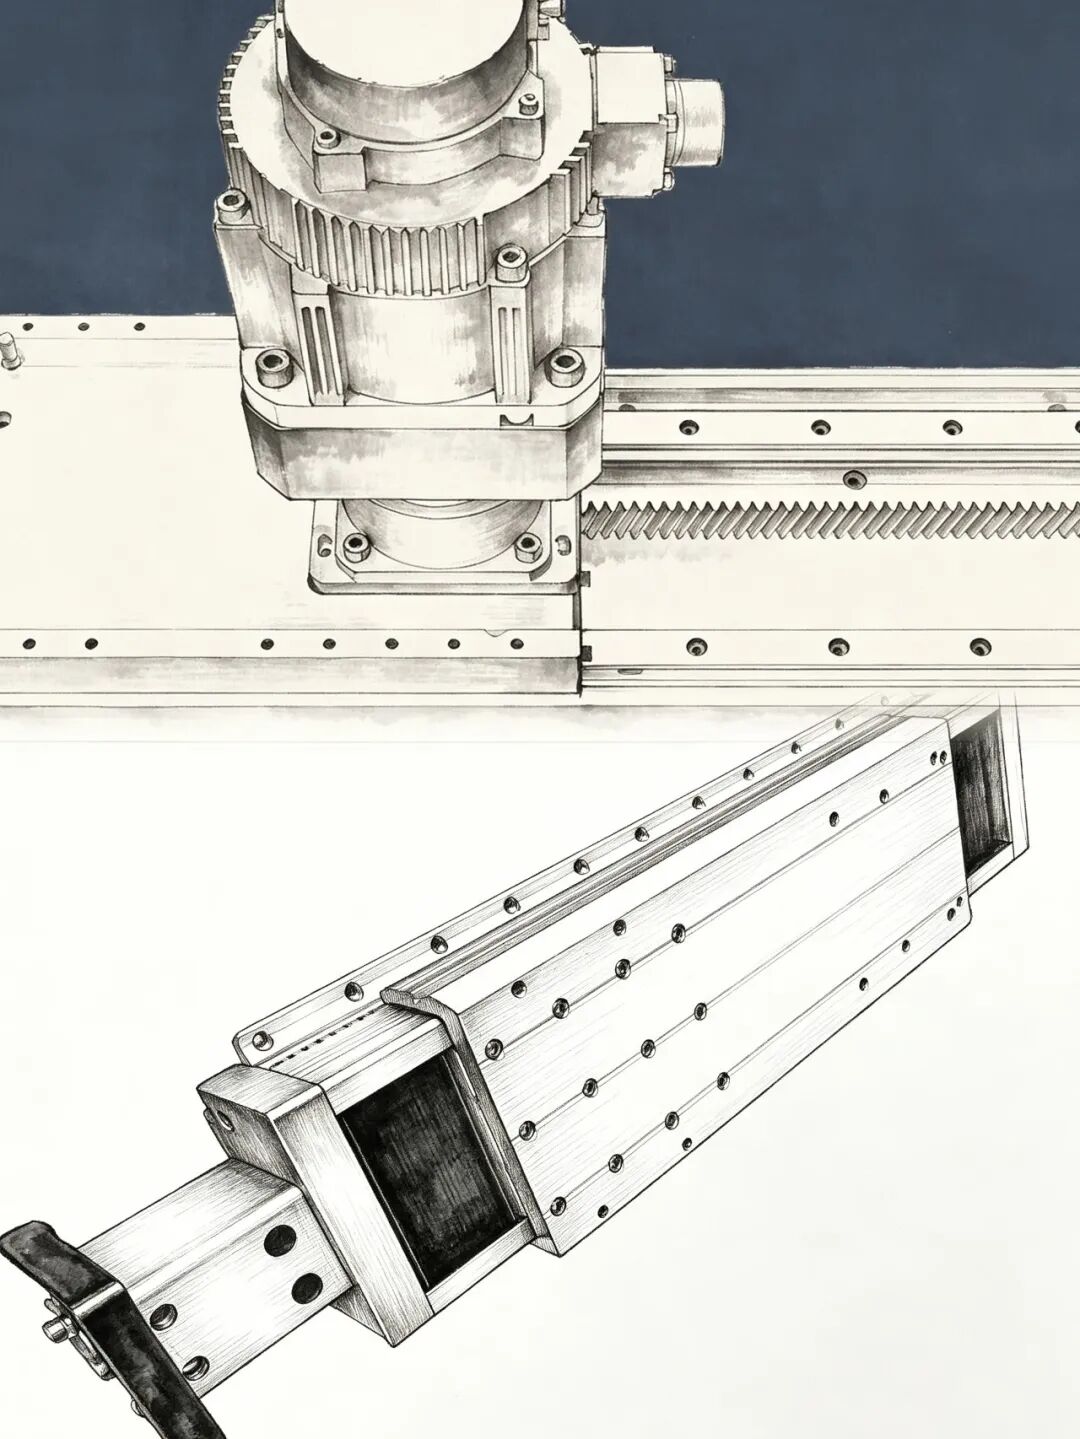
驱动-Y 轴(横梁上)齿轮齿条驱动滑台组件/下图:驱动-Z轴控制模块


直线电机
把这两条路线放到一台3.5G、200m/min的机型上,配置的逻辑就清楚了:重载床身负责吸振,大截面铝合金横梁负责控制运动惯量和变形,磁悬浮直线电机负责建立推力,栅尺闭环和控制算法负责把误差收回来。任何一环缺失,3.5G都可能只是一个数字。
从公开信息来看,目前市场上高速机仍以伺服电机+减速机+齿轮齿条为主要驱动方式,成本和制造门槛低是重要原因;磁悬浮直线电机驱动方式则把评估重点转向零背隙、全闭环、高加速、高动态、零磨损等方向。若把伺服电机+减速机+齿轮齿条与磁悬浮直线电机相比,前者更看重成本,后者更看重高动态响应、高精度和低维护。究竟采用哪条路线,期待下篇文章详细分析。

减速机-小齿轮-齿条

伺服电机和驱动
05
测量与控制:看不见的配置
测量决定长期精度。栅尺全闭环,是高速机保持精度的基础;齿轮齿条传动没有闭环,只靠软件补偿去猜,长时间运行下来精度就很难保持。
控制决定“快”能不能变成“准”。预读、前馈、低通滤波、双驱同步,这些算法要把路径、惯性、振动都算进去。8Hz、9Hz、10Hz的低通滤波不是越高越好,要和整机的模态匹配:滤波太狠,响应变慢;滤波不够,振纹就出来了。
【术语小贴士|低通滤波】低通滤波像给控制指令加一层“筛子”:让正常运动的低频变化通过,把容易激起共振的高频抖动和噪声压下去。8Hz、10Hz 不是设备排名,也不等于某个“振动频率”;设置要结合机床模态和控制策略。滤波太重,拐角反应会变慢;滤波太轻,高速时更容易出现振纹。
大幅面机床的X轴常用双驱,两侧电机的同步误差会直接变成横梁的偏摆;同步做不好,再高的加速度也会变成“斜着跑”。
工艺决定“快”能不能变成“切得透”。功率、焦点、气压、穿孔、共边,任何一项没跟上,高速都会变成“高速空跑”。

06
配置的黄金法则
第一,木桶原则。最短的那块板决定节拍,驱动再强,也补不了床身的振动和控制的迟滞。
第二,匹配原则。床身、横梁、驱动、导轨、控制、工艺,要围绕同一个加速度目标设计,而不是各自选“最好的”。
第三,可维护原则。高速机容错率低,防尘、润滑、备件、服务必须跟上;买得起,也要修得起。
第四,可验证原则。用自己的工件打样,看拐角、连续运行和旧机精度;配置表可以抄,匹配抄不走。配置还应落到检验表:用圆形、尖角、锯齿、腰形、小圆孔、矩形和对角线观察圆度、过冲、振纹、孔径、尺寸和双轴同步,同时记录切割时间、质量和重复定位。
07
配置最终要落到工件
一台高速机的配置,最终都会指向同一个问题:动力怎样传到切割头,切割准不准。
床身和横梁,是为传动提供稳定的基础;导轨和测量,是保证传动不跑偏;控制和工艺,是让传动“快而不乱”。而传动本身,决定了这台机器的物理上限。
在笔者看来,3G以上高速机的配置逻辑可以概括为:重载床身、高刚大截面铝合金横梁、磁悬浮直线电机驱动、全闭环控制。
2026年的高速机竞争,正在从“配置表”转向整机匹配和工件结果。下一篇,我们把几种驱动路线放在同一张问题清单里,讨论它们各自的优势、边界与验证方法。
这只是笔者的一种概括,不是唯一答案;不同幅面、工况、预算,配置侧重点会不同。

激光·视讯
推荐·阅读
点赞+分享
56个标杆揭晓!第九届“红光奖”见证中国激光产业“链”上创新
点击阅读
顶级阵容×前沿技术×产业融合:这场全球顶级激光盛会在深圳璀璨启幕
点击阅读
第十九届深圳激光展,与激光产业共同迈向新一程
点击阅读


免责声明:凡本公众号注明来源非本公众号的作品和图片,均转载自其它媒体,目的在于传递和分享更多信息,并不代表本媒赞同其观点和对其真实性负责,版权归原作者所有,如有侵权请联系我们删除。