
 五度妙笔
 企业透视镜
 API商城

 数据库
基于金凸点倒装互连的异构融合先进封装天线阵列微系统技术研究
共读好书
基于金凸点倒装互连的异构融合先进封装天线阵列微系统技术研究
罗燕 王立春 王禹森 刘凯 任卫朋 李昕昱
(上海航天电子通讯设备研究所)
摘要:
本文针对基于金凸点倒装互连的异构融合先进封装在天线阵列微系统中的应用需求,聚焦芯片封装、微组装和电装 3 个层级,开展金凸点倒装键合、焊料球互连及 BGA 阵列集成工艺优化与可靠性研究。采用等离子清洗、金凸点制备、轮廓仪检测和超声热压键合,在金凸点阵列共面度小于 10 μm 的情况下,实现Si 与GaAs 芯片的异质集成。经温度循环和剪切力试验,键合强度超过 Si 本体强度,表明其具备优异的可靠性。采用专用植球工装与激光开孔技术,提升植球精度,结合回流工艺优化,有效抑制桥连与冷焊缺陷。基于有限元仿真,提出八边形金属围框结构,减少应力集中,显著降低热失配应力。研究结果为高可靠、轻小型化天线阵列微系统提供关键技术支撑,推动先进封装在航天与武器装备中的工程化应用。
1 引言
随着现代电子系统向高集成度、高性能和轻小型化方向加速演进,微组装技术正经历从传统电装向混合集成电路乃至芯片式集成的深刻变革,表明微组装技术已深度融入产品形态设计与功能实现之中,成为支撑航天通信、太赫兹探测、星载微波传感等前沿领域的核心技术。作为高密度异质异构集成的典型代表,天线阵列微系统长期服役于高低温交变、振动冲击、高真空辐射等严酷环境,对封装互连结构的界面稳定性、尺寸精度、力学可靠性等方面提出了极致要求。基于金凸点倒装互连的异构融合先进封装作为天线阵列微系统核心集成技术,可实现多品类芯片、天线结构、无源器件的一体化集成,有效提升系统的集成密度与电气性能,大幅缩减体积与重量,满足星载平台与武器装备对高可靠、长寿命、低信号损耗的严苛要求。在此背景下,本文聚焦微系统集成化发展过程中的关键工艺问题,在芯片级、基板级和封装级三种层面,开展金凸点倒装键合异质集成、焊料球互连和 BGA 阵 列 3 种典 型 工 艺 的 工 艺 优 化 与 可 靠 性 研究,实现高精度、高密度、高强度的三维集成,为高可靠天线阵列微系统的可持续发展提供坚实的技术支撑。
在芯片封装层面,金凸点倒装键合是提升集成度与实现异质集成的关键技术[1]。然而,微米级金凸点易出现高度不均与共面性差,导致 Si 与 GaAs 芯片键合不充分、受力不均,引发接触电阻波动及高频损耗。随着芯片微缩与密度提升,凸点形貌、界面扩散及金属间化合物(IMC)生长成为影响可靠性的核心因素[2]。尤其在热循环与应力下,金属−金属界面易发生剥离或脆断,难以满足天线阵列对高精度互连与稳定服役的需求。
在微组装层面,焊料球互连是天线阵列高密度倒装的核心技术,其难点在于高密度排布与高一致性成型。传统预置工艺难以实现精准定位,易引发桥连。此外,压合焊接时的成型偏差会导致焊球受力不均、熔融状态各异,造成过度塌陷或贴合不实。这些缺陷引发虚焊及形貌差异,降低了阵列良率,无法满足高密度天线阵列标准化集成的需求[3]。
在电装层面,BGA 组件采用金属围框与陶瓷基板替代传统盒体,构成微系统的核心承力骨架,要求焊接界面具备强力学承载能力。依据美军标 MIL-STD-810H,金属−陶瓷异质焊接强度需超60 MPa[4]。通过优化设计分散应力、避免局部集中开裂,对保障 BGA组件在复杂环境下的高可靠运行至关重要[5]。因此,解决现有封装互连技术中的精度、共面性、界面稳定性、力学可靠性等短板,满足基于金凸点倒装互连的异构融合先进封装天线阵列微系统的高精度、高密度、高强度的三维集成需求,对支撑高性能天线阵列微系统在航天产品和武器装备中的工程化应用具有重要意义。
2 试验方法
2. 1 芯片互连−金凸点倒装键合异质集成
基于金凸点的倒装互连技术如图 1 所示,其中芯片之间的电气互连和信号传输通过金凸点实现,采用多步等离子清洗工艺去除表面油污、氧化层与微小颗粒物,保证键合界面洁净度,规避夹杂缺陷。工艺流程为等离子清洗、金凸点植球、轮廓仪检测、等离子清洗、倒装键合。对于该工艺,最重要的工序为金凸点植球和倒装键合。以推力测试结果为判据,通过对影响金凸点植球的核心因素植球压力进行研究,实现植球效果的优化。采用轮廓仪对金凸点高度进行测试,利用共面度评估金凸点阵列与焊盘之间形成良好互连的可靠性。以剪切力为考核依据,验证倒装键合工艺的合理性。

2. 2 基板互连−焊料球互连
焊料球互连采用手工/自动方式植球,首先根据植球产品数量确定手工或自动植球方式。对于上量产品,通常采用钢网进行预涂助焊剂和精密植球。焊料球互连的工艺流程为工装装配、预涂助焊剂、精密植球、回流焊成型。通过对回流焊温度和焊膏代替助焊膏的研究,改善焊球阵列桥连现象,有效优化 BGA焊球的制备效果。
2. 3 管壳互连−BGA 阵列
BGA 阵列采用金属围框+陶瓷基板作为外部支撑结构,通过金锡共晶焊接将金属围框与陶瓷基板形成冶金结合体,使其成为支撑整个微波组件的核心承力骨架,可通过合理的外形设计减小应力集中问题。
3 结果与讨论
3. 1 芯片互连−金凸点倒装键合工艺优化与性能分析
金凸点倒装键合工艺的核心是金凸点植球和倒装键合。首先,将 Si 芯片放入植球工装,通过细间距球焊机和金丝,在氩气等离子清洗后的 Si 芯片 Pad 上,以专用植球程序植双球金凸点。在金凸点制备过程中,由于采用双层金凸点工艺,植球压力对高度和凸点变形程度起到明显影响。因此,将植球压力设置为15 g、17 g 和 19 g,每个压力下进行 5 颗芯片上的金凸点制备,随后在每颗芯片上随机抽取金凸点进行推力测试,结果如图 2 所示。可以看到植球压力为 17 g时,金凸点与芯片焊盘之间的结合力最高。这是由于一方面适当的压力可以增加键合界面的变形程度,进一步破碎表面膜层,提高金属原子之间的结合效果;另一方面,此时的压力不会导致金凸点迅速且剧烈的变形而增大与焊盘的接触面积。因此,选择 17 g 作为金凸点植球的压力参数。


通过图 3(a)所示的光学显微镜观察植球工艺优化后的金凸点,可以看到金凸点垂直位于芯片焊盘表面,用激光显微镜扫描焊盘上双球金凸点,如图 3(b)所示,可见 Si 芯片上金凸点位于焊盘中央,无倾斜、偏离、缺失等问题。
采用轮廓仪对金凸点高度进行表征测试,共计选取 5 个样品,对每个芯片上的 254 颗金凸点进行高度统计分析。对 5 颗样品芯片均记录轮廓仪测试得到的最高点偏离量和最低点偏离量结果,并计算得到 5 颗芯片的共面度,结果如表 1 所示。

通过表 1 可知,在每颗芯片上制备的金凸点阵列中,选取金凸点最高高度和最低高度,计算与设定的标准植球高度的偏离量,5 颗芯片上金凸点的共面度均<10 μm。在后续倒装键合中的温度、压力和超声能量作用下,该种程度的共面度可以满足金凸点阵列形成稳定互连的要求,保证电气互连与微波信号的高效传输。
对于倒装键合过程,使用真空吸头将芯片拾起,翻转后背面朝上的芯片被倒置到倒装键合头下方;倒装键合头安装在超声发生器的末端,超声发生器由压电陶瓷驱动,并将压电陶瓷产生的机械振动传递到倒装键合头和芯片上,最终作用在键合界面;在超声振动、键合压力和温度的共同作用下,倒装芯片的金凸点被键合在下层芯片的焊盘上,实现 Si 基芯片与 GaAs基芯片的电气互连。倒装键合工艺如图 4 所示。

随机选取 10 个倒装键合模块,进行温度循环试验,将完成温度循环试验的芯片模块用环氧胶粘到Mo/Cu 载片上,根据 GJB548C—2021 中 2011.2 方法,试验条件 F,通过推拉力仪测量芯片模组的剪切力。选用 20 个样品进行测试,倒装模块键合强度 5 gf×金凸点数则视为合格。根据芯片上金凸点数量,剪切力 2 000 gf 即可 视 为 合 格 。 由 图 5 的测 试 结 果 可知,温度循环后倒装键合模块的剪切力仍旧处于较高水平,测试样品均满足指标要求。

进一步观察测试样品,可以看到 Si 芯片难以从GaAs 芯片上完整推下,推动导致 Si 芯片出现碎裂,表明倒装互连的键合强度已超过 Si 的本体强度,如图 6 所示。


为进一步观察倒装键合后的金凸点及膜层状态,对倒装模块进行剖面分析,形貌如图 7 所示。可以看到,金凸点及与其上下互连的膜层均未见明显异常。一方面,金凸点预置在 Si 芯片的焊盘上后,界面结合良好,经历后续的超声热压键合后没有明显缺陷和空洞;另一方面,在加热、加压和超声能量的作用下,金凸点与 GaAs 芯片表面的焊盘紧密结合,表明足够的超声能量传递到键合界面,金凸点和焊盘之间实现良好的界面扩散键合,提高界面稳定性。
3. 2 基板互连−焊料球互连工艺优化与性能分析
目前,常用的焊料植球方法有气相沉积法、电沉积法、丝网印刷法等。丝网印刷法是一种十分成熟的工艺,广泛地应用于微组装生产中。通过改变丝网网孔尺寸和丝网厚度,可以改变助焊剂或焊膏的量,如图 8 所示。
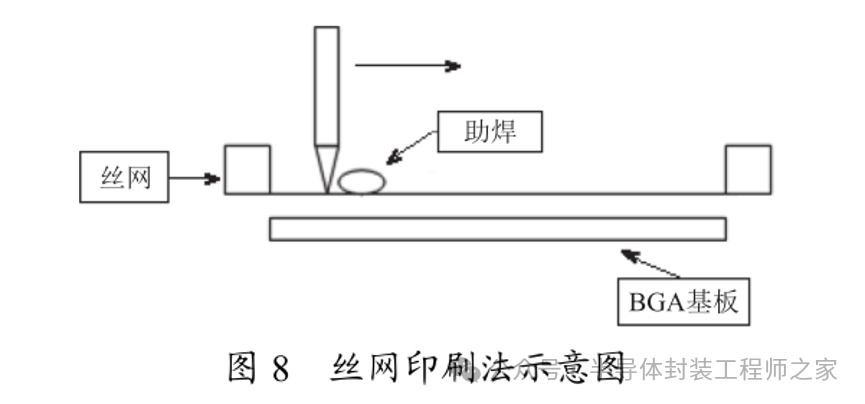
图 9 为专用植球工装。根据 BGA 器件的外形尺寸和 焊 球 间 距 , 使 用 激 光 加 工 设 备( UVMachine Brochure)进行植球工装加工,包括上框、植球框、限位框、下框和限位环。
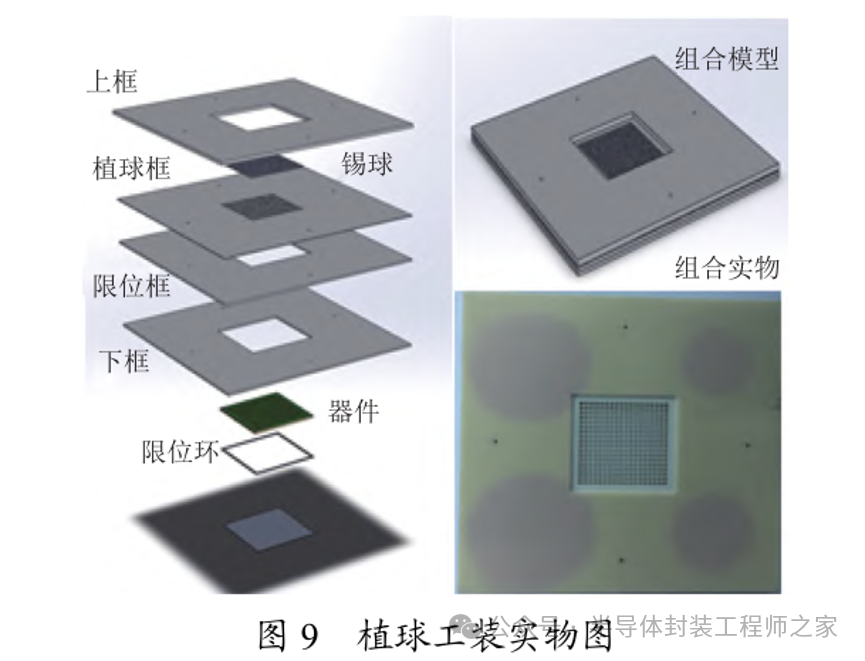

图 10 为使用0.8 mm 间距植球工装(324 个球)为BGA 植球的实物图,从图 10 中可以看出,所有焊球均匀漏入植球框中,可满足异构融合先进封装天线阵列微系统的植球要求。
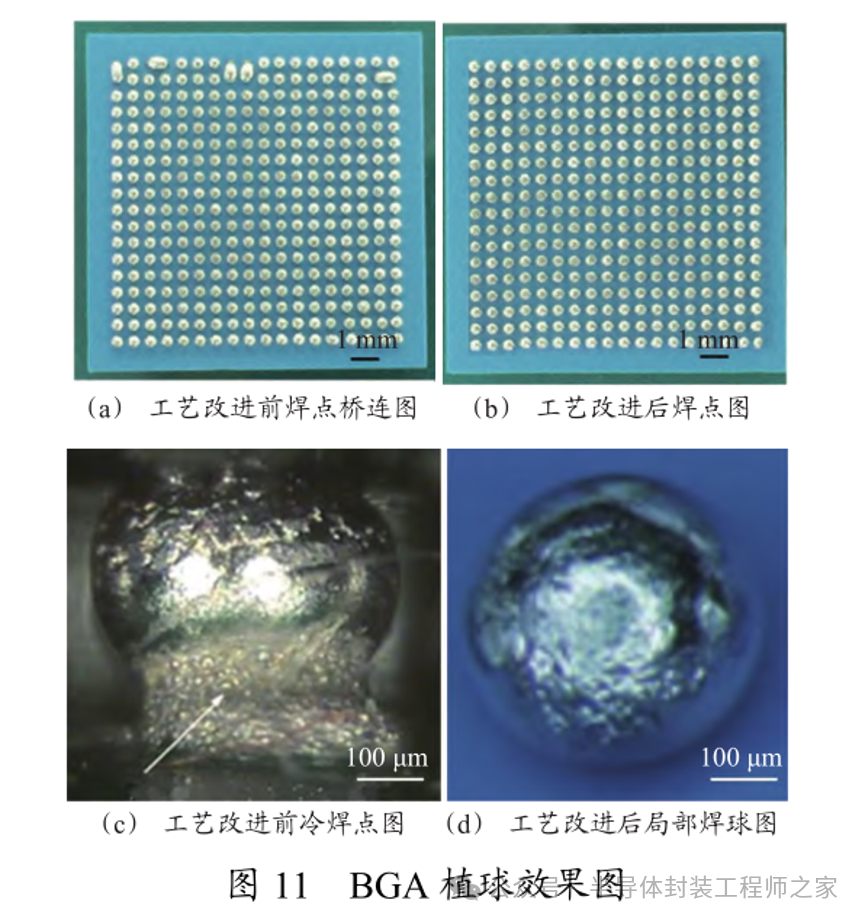
在芯片微组装的回流焊接过程中,由于基板特性不同,需要进行针对性地工艺优化。例如,陶瓷基板焊盘湿润性不及有机基板的热风整平后的焊盘,所以必须改进 BGA 植球工艺,具体改进措施包括提高回流焊接温度和以印刷焊膏代替助焊膏。改进后的植球效果如图 11 所示。可以看到桥连现象消失,焊球表面光滑,具有明显金属光泽,无局部虚焊、焊点形貌差异化等缺陷。由于焊球阵列未出现桥连现象,且单颗焊球光滑具有金属光泽等现象,可知提高回流焊接温度和以印刷焊膏代替助焊膏可以有效改善 BGA 焊球的制备效果。

对植球后的焊点进行切片 SEM 观察,如图 12 所示, 可 以 看 到 生 成 的 钎 料 凸 点 内 部呈 SnPb 共晶 组织,组织细小且均匀,界面的金属间化合物的厚度较薄,厚度约为 0.5~1.5 μm。可以看出,模块植球工艺稳定、焊点可靠。
3. 3 管壳互连−BGA 阵列设计/工艺协同优化与性能分析
BGA 阵列组件采用金属围框+陶瓷基板作为外部支撑结构,其强度直接影响整个组件的质量。由于BGA 阵列组件长期工作于高低温和振动冲击等环境下,其外部支撑结构的力学性能直接决定了封装体的可靠性与服役寿命。在 BGA 产品的电装过程中,基板与芯片之间因材料热膨胀系数差异引发的热应力失配,是制约可靠性的核心隐患。当 BGA 组件的平面度控制不佳时,这种热失配效应会被显著放大。在回流焊冷却或后续热循环中,翘曲的基板会导致部分焊球承受过大的剪切应力或拉伸应力,造成局部焊点“过载”。这种应力集中不仅会加速焊点疲劳裂纹的萌生与扩展,引发开路失效,还可能导致焊点内部产生微空洞,严重削弱电气连接的稳定性与机械强度。反之,若 BGA 组件具备优异的平面度,所有焊球便能处于同一理想基准面上。在焊接过程中,这将确保每个焊点形成均匀、一致的冶金结合,使热应力在整个阵列中得以均匀分散,避免局部应力奇点的产生。良好的平面度不仅能有效缓冲热失配带来的冲击,还能显著提升焊点的抗疲劳寿命,从而从根本上保障微系统在复杂热环境下的长期高可靠运行。

因此优化围框结构设计,降低应力集中,对提升组件 在 复 杂 环 境 下 的 长 期 稳 定 性 至 关 重 要 。 采用ANSYS 有限 元 分 析 , 以 式 ( 1) ~式 ( 5) 作为 原 理 依据,对常用的矩形围框、八边形围框的外形结构进行应力仿真,结果如图13 所示。

根据仿真结果可知,应力 Max 值均集中在围框拐角处。在−55~125 ℃ 约束下,矩形围框热失配应力Max 值为 36.583 MPa,八边形围框热失配应力 Max值为 27.174 MPa,应力降低 25.7%。八边形设计有助于降低围框基板间的热失配应力,因此在组件内部有足够空间进行芯片排布的前提下,围框外形应优先选择八边形。
对八边形围框短边长度采用 ANSYS 进行仿真分析,短边长度依次设定为 3 mm、4 mm、5 mm、6 mm、7 mm、8 mm、9 mm、10 mm、11 mm,然后分析−55~125 ℃ 边界条件下热失配应力 Max 值,仿真结果如图 14 所示。
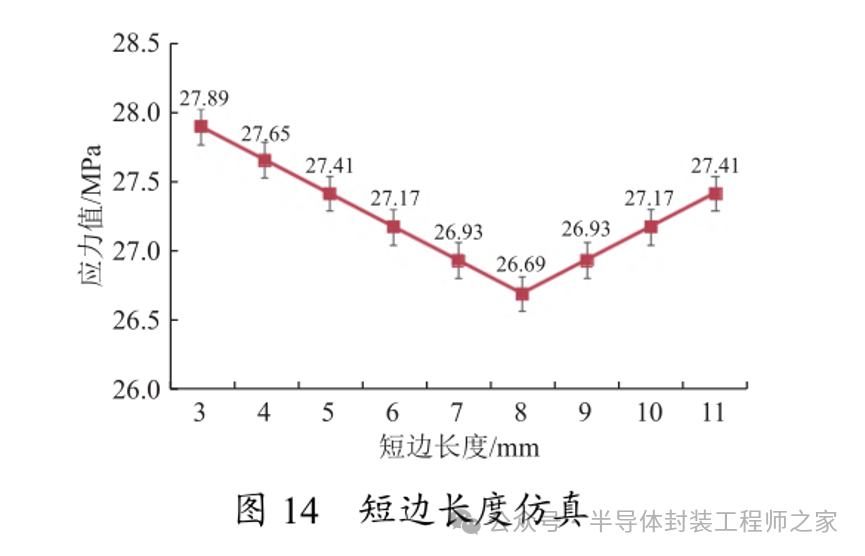
根据仿真结果可知,应力 Max 值随着短边长度的增加先是减小,然后又对称增加。当短边长度为 8 mm时,应力 Max 值达到最小值,为 26.960 MPa,这是因为此时八边形围框长边、短边长度一致,围框最接近于圆形,应力均匀分布于各个拐角处,如图 15 所示。由于管壳原材料成本的降低,在经济方面与四边形产品相比具有良好的竞争力。

4 结束语
本文针对基于金凸点倒装互连的异构融合先进封装天线阵列微系统应用需求,开展金凸点倒装键合异质集成和焊料球互连工艺技术研究,结论如下:
a.在芯片封装层面,对于金凸点倒装键合异质集成,通过金凸点制备工艺优化,实现阵列共面度<10 μm,满足倒装键合形成稳定互连的要求。异质集成后,根据 GJB548C—2021 中2011.2 方法进行剪切力测试,结果表明倒装互连的键合强度已超过 Si 的本体强度,具有良好的可靠性。
b.在微组装层面,对激光加工制备的植球工装进行分析,保证焊料植球的准确性且无多余物引入。通过对回流焊接温度和焊膏/助焊膏材料优化,改善焊球的成型效果,减少桥连等问题。
c.在电装层面,相较于矩形结构,八边形围框可显著降低热失配应力,且在短边设计使得结构最接近圆形时应力达到最小值,且应力分布最为均匀,是满足高可靠性要求的 BGA 组件理想外形设计。


